
ABS工程塑料在CNC加工中的物理特性与工艺适配
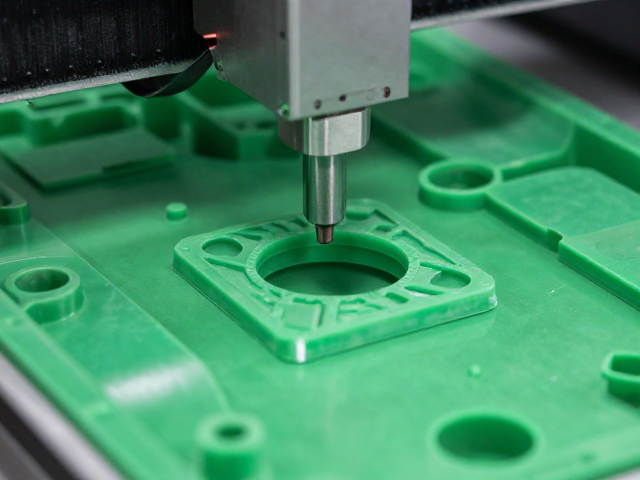
ABS(丙烯腈-丁二烯-苯乙烯共聚物)作为一种热塑性工程塑料,因其优异的机械强度、耐热性及表面加工性能,成为精密零部件制造中的常用材料。在CNC(计算机数控)加工环境中,ABS表现出良好的切削稳定性,其玻璃化转变温度约为105°C,这一特性使得材料在切削过程中不易因高温产生过度粘连或变形,有利于保持工件的尺寸精度。相较于金属加工,ABS的切削阻力较小,刀具磨损相对缓慢,这直接降低了加工过程中的耗材成本,并提高了连续生产的效率。
CNC切割ABS工程塑料时,冷却与排屑是控制加工质量的关键环节。由于ABS导热性较差,高速切削产生的热量若不能及时散去,可能导致材料局部软化甚至熔结,影响表面光洁度。实际工业应用中,通常采用压缩空气进行风冷或低压雾状冷却,既能有效控制温度,又能避免水分残留导致的后续处理问题。此外,ABS在切削过程中产生的切屑呈卷曲状,易于通过真空吸附系统快速清除,这种物理特性使得其在自动化生产线中具有较高的兼容性,减少了因切屑堆积导致的设备故障率。
可回收材料在制造链条中的循环机制与环保效益
随着全球对可持续发展的重视,可回收材料的应用已从简单的废弃物处理转变为产品设计之初的核心考量。ABS材料本身具备高度的可回收性,通过物理回收技术,废旧ABS制品可以被粉碎、清洗、熔融并重新造粒,进而用于制造非关键结构的零部件或日常用品。这种闭环或开环的回收路径显著减少了石油基原生塑料的使用量,降低了碳足迹。在绿色制造体系中,回收ABS颗粒的性能虽略低于原生材料,但通过添加特定的增韧剂或稳定剂,其力学性能可满足多数常规工业应用的需求,实现了资源的高效利用。
绿色制造趋势下的材料选择逻辑,正逐步从单一的性能导向转向全生命周期评估(LCA)。在CNC加工场景中,使用回收ABS材料不仅符合环保法规的要求,还能帮助企业应对日益严格的碳排放标准。许多制造企业开始建立内部的材料回收反馈机制,将加工过程中产生的边角料直接收集后送入回收流程,重新投入生产环节。这种就地回收的模式缩短了供应链链条,降低了物流成本,同时减少了废料填埋或焚烧带来的环境压力,体现了制造过程对生态环境的友好性。
绿色制造新趋势下的技术融合与产业实践
当前,制造业正经历从“末端治理”向“源头预防”的范式转变,绿色制造已成为行业发展的核心驱动力。在ABS工程塑料的应用版图中,这一趋势体现为加工工艺的优化与材料选择的双重革新。高精度的CNC设备能够更精准地控制切削路径,最大限度地减少材料浪费,而结合回收ABS的应用,则进一步提升了资源利用率。这种技术与材料的协同效应,使得生产过程更加清洁、高效,符合现代工业对节能减排的严苛要求。
产业实践表明,绿色制造并非孤立的生产环节,而是涉及设计、采购、生产、销售及回收的全链条整合。企业通过引入数字化管理系统,实时监控材料消耗与能源使用情况,识别生产过程中的低效环节并进行优化。例如,通过模拟软件优化CNC加工路径,减少空行程和多余切削,从而降低能耗和材料损耗。同时,建立透明的材料溯源体系,确保回收材料的来源合法且质量可控,为绿色制造提供坚实的数据支撑。这种系统性思维推动了制造业向更加环保、可持续的方向演进,为行业长期发展注入内生动力。