
丝网印刷工艺在键帽分色设计中的核心逻辑
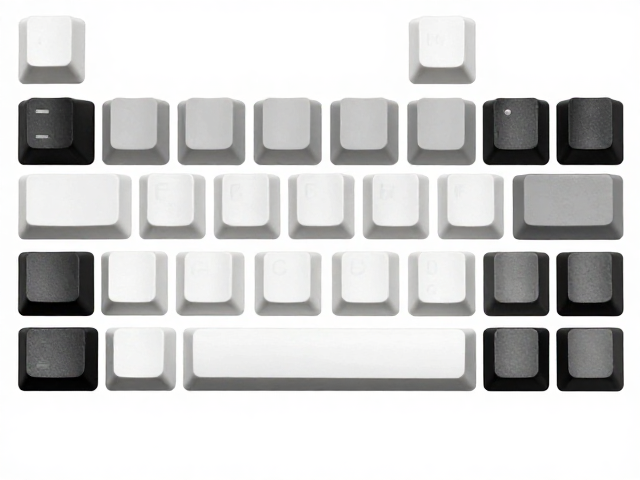
单色丝网印刷通过油墨透过网孔附着于PBT或ABS材质表面,其工艺特性决定了图案必须遵循严密的分色逻辑。在设计阶段,任何复杂的渐变或混色效果都无法直接通过单色印刷实现,必须将视觉元素拆解为独立的色块区域。设计师需明确区分前景与背景,确保每个需要呈现为“单色”的图形部分在制版前已完成色彩隔离。这种去繁就简的处理方式,不仅降低了油墨堆积的风险,也避免了因套印不准导致的边缘模糊,是保证量产一致性的基础。
分色设计的核心在于对负空间的利用与图形边界的界定。在单色印刷中,键帽原本的基材颜色往往充当其中一种关键色,或者作为不同色块之间的隔离带。设计时需精确计算图形之间的间距,防止油墨在渗透过程中发生粘连,造成图案粘连或细节丢失。对于细线条或微小文字,需严格遵循丝网印刷的最小线宽规范,通常建议线条宽度不低于0.3mm至0.5mm,以确保油墨能稳定附着且不透墨。这种基于工艺物理特性的逆向设计思维,是提升成品良率的关键环节。
批量量产中的标识管理与标准化流程
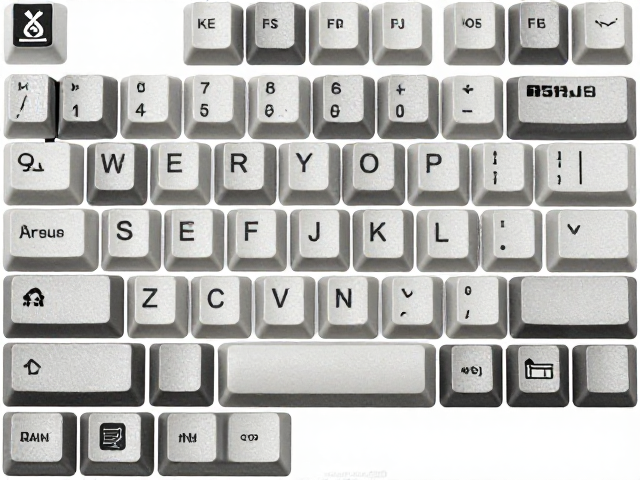
在进入大规模生产阶段,标识管理是确保产品一致性与可追溯性的重要环节。每批次生产的键帽需建立严密的批次编码体系,该编码通常由生产日期、订单号、油墨批次号组成,并清晰标注于包装箱或内衬纸板上。通过建立数字化台账,将每个批次对应的菲林片版本、油墨色号(如Pantone色值)及印刷参数进行绑定。当出现轻微色差或外观瑕疵时,技术人员可通过批次号快速回溯至具体的生产环节,定位是油墨沉淀、网版磨损还是印刷压力不均导致的问题,从而进行针对性调整。
标准化作业程序(SOP)在量产标识中扮演着决定性角色。从网版制作后的张力测试,到印刷前的刮刀角度与压力设定,每一项参数都需经过固化并记录在案。在实际操作中,首件检验(First Article Inspection)必须经过严格的光谱仪比对或目视检查,确认色值与图案位置符合标准后,方可启动连续生产。生产过程中需设置固定的巡检频率,定时抽取样本对比批次间的差异。这种基于数据与标准的管理方式,能够最大程度减少人为因素干扰,确保大批量出货的键帽在视觉与触感上保持高度统一。
工艺细节控制与常见缺陷规避策略
丝网印刷过程中,油墨的粘度与固化条件会直接影响最终成品的附着力与光泽度。不同材质的键帽表面能差异较大,PBT材质通常具有较好的耐化学性,而ABS材质则对油墨的溶剂耐受度要求更高。在实际操作中,需根据基材特性调整油墨配方,必要时增加底涂处理以提升附着力。固化环节需严格控制温度与时间,过高的温度可能导致油墨变黄或键帽变形,而过低的温度则会导致油墨未完全交联,出现掉漆或耐磨性不足的问题。
常见缺陷如拉毛、堵网及重影,多源于网版状态或印刷环境的不稳定。堵网通常由油墨干燥过快或过滤不净引起,需保持印刷环境的温湿度恒定,并定期清洗网版。拉毛现象则与刮刀锋利度及印刷速度有关,钝化的刮刀容易切断油墨流,导致图案边缘出现毛刺。此外,套印不准多因网版定位误差或键帽放置不平所致,需优化治具设计,确保键帽在印刷过程中保持绝对静止。通过对这些细微工艺环节的持续监控与优化,可有效提升单色丝网印刷键帽的整体品质表现。