
润滑剂选型与材质兼容性分析
压铸铝合金与镁合金在接触摩擦时,若润滑介质选择不当,极易引发电化学腐蚀或化学反应,导致关节表面出现点蚀或粉末状剥落。镁合金化学性质活泼,严禁使用含氯、氟或强酸性成分的润滑脂,这类物质会迅速破坏镁表面的氧化保护膜,加速基体腐蚀。对于铝合金部件,虽耐蚀性相对较好,但高负荷下仍需避免含有游离硫或强碱添加剂的产品,以防高温环境下生成腐蚀性硫化物。
实际应用中,聚脲基润滑脂和复合磺酸钙基润滑脂常被视为较稳妥的选择,因其具备良好的抗水性和热稳定性,且对大多数轻金属材质呈惰性。部分专用低摩擦系数润滑剂中添加了纳米二硫化钼或石墨微粒,能在金属接触面形成固体润滑膜,显著降低启动时的干摩擦现象。选型时需严格核对润滑剂说明书中的材质兼容性说明,确保其明确标注适用于镁、铝或轻合金环境,避免盲目套用重型机械通用的含铅或二硫化磷配方。
关节清洁与预处理工艺
润滑保养的效果高度依赖于接触面的洁净程度,任何残留的旧油脂、加工切削液或金属碎屑都会阻碍新润滑膜的形成,甚至成为磨损的磨料。在拆卸关节连接件后,应使用无绒擦拭纸配合工业级异丙醇或专用电子清洁剂进行深度清洗,彻底去除表面油污和氧化层。对于难以触及的螺纹孔或缝隙,建议使用压缩空气吹扫配合软毛刷清理,确保无固体颗粒残留。
清洁完成后,需等待溶剂完全挥发,确保金属表面干燥无水渍。若关节处存在轻微锈蚀或氧化斑点,可使用细目砂纸(如400-600目)轻轻打磨至金属光泽,随后再次清洁去除打磨产生的粉尘。切忌使用钢丝刷或粗砂纸大力打磨,以免破坏压铸件原有的表面致密层,增加后续腐蚀风险。处理过程中应保持操作环境清洁,避免灰尘直接落入待润滑部位。
润滑脂涂抹规范与用量控制
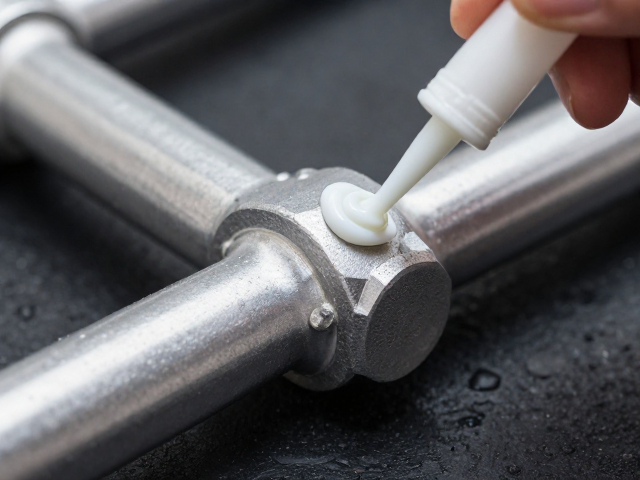
润滑脂的涂抹量需精准控制,过量填充会导致散热不良及油脂外溢污染周边结构,不足则无法形成连续保护膜。推荐使用注射枪或专用小勺,将润滑脂均匀填充至关节配合面的全行程区域,特别是螺纹啮合处和滑动接触面。对于带有密封圈的关节,需确保润滑脂未侵入密封唇口内部,以免导致密封圈老化变形或失效。
涂抹时应采用“薄涂多层”或“均匀覆盖”的策略,确保润滑脂填满微观不平处,而非简单地堆积在表面。对于旋转类关节,涂抹后需手动旋转数次,使润滑脂均匀分布并排出空气泡。固定式连接件则在涂抹后直接装配,依靠装配时的挤压作用使润滑脂分布均匀。操作时避免用手直接大量接触润滑脂,以防手部油脂污染或温度影响润滑脂结构。
装配扭矩与机械应力管理
压铸铝合金和镁合金的硬度相对较低,过大的装配扭矩极易导致螺纹滑牙、连接件变形或微观裂纹,进而引发异响或结构失效。必须使用经过校准的扭矩扳手,严格遵循设备制造商提供的扭矩规范值进行紧固。不同尺寸和材质的螺栓,其扭矩系数差异较大,不可凭手感或经验随意拧紧。
在装配过程中,若遇到阻力异常增大,应立即停止紧固,检查螺纹是否对齐、是否有异物卡滞或润滑脂是否过量堵塞。对于多螺栓连接的法兰或关节面,应采用对角交叉、分步拧紧的方式,逐步施加扭矩,确保连接面受力均匀,避免局部应力集中导致压铸件变形。装配完成后,需检查关节活动是否顺畅,有无卡滞或过紧现象,确保机械结构处于最佳工作状态。
定期巡检与异响诊断机制
建立定期的润滑状态巡检计划是延长关节寿命的关键。巡检内容应包括润滑脂是否干涸、变色、漏油或混入异物,以及关节在运行过程中是否存在异常噪音、振动或温升。轻微的声音变化可能是润滑不足的先兆,而尖锐的摩擦声或周期性敲击声则可能暗示内部磨损或结构松动。
发现异响时,应首先排查是否因润滑脂失效导致,若润滑状态良好但仍存在异响,需检查连接件是否有松动、变形或磨损迹象。对于高频使用的关节,建议缩短巡检周期,特别是在高负荷或恶劣环境(如高温、高湿、粉尘)条件下运行后,需立即进行清洁和补油。记录每次保养的时间、使用的润滑脂型号、涂抹量及检查结果,形成可追溯的维护档案,以便分析趋势并优化维护策略。