
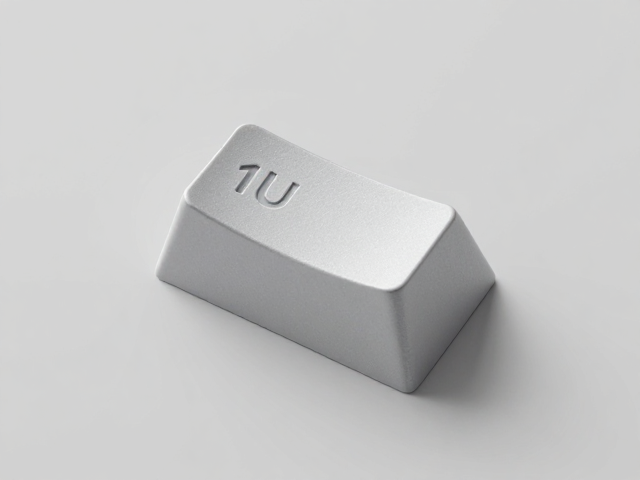
窄边1U键帽的形态特征与视觉优势
窄边1U键帽通常指宽度为1U(约44mm),但边缘倒角极小、侧面收窄的设计款式。这种设计去除了传统键帽宽大的裙边,使得键帽正面字符区域与侧面过渡更加紧凑。在机械键盘的视觉布局中,窄边设计能显著降低视觉上的厚重感,让键盘整体呈现出更扁平、利落的外观特征。这种形态常见于客制化键盘领域,常被搭配铝坨坨或金属面板使用,以增强整体材质的对比张力。
从人体工学与操作体验的角度来看,窄边设计改变了手指与键帽侧壁的接触面积。由于边缘收窄,手指在敲击过程中与键帽侧壁的摩擦感会有所变化,部分用户反馈这种设计有助于提升定位的清晰度。不过,窄边键帽在长期使用中,侧面磨损后的露白现象可能比宽边键帽更为明显,因此材质表面的处理工艺显得尤为重要。
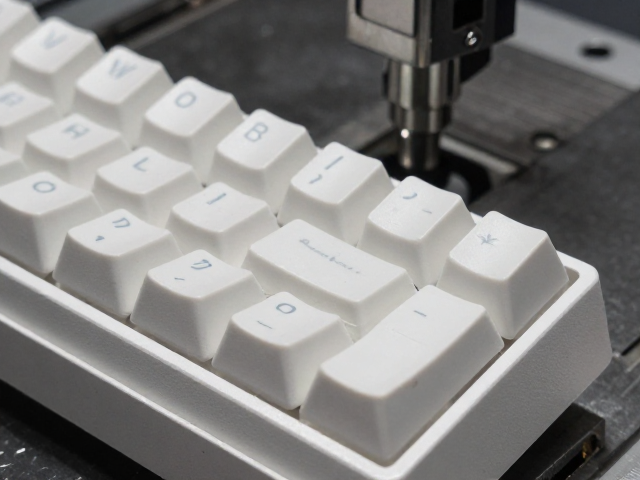
高精度CNC模具的加工逻辑与精度标准
高精度CNC模具的核心在于其加工方式与材料选择。不同于通过高温注塑成型的ABS或PBT塑料,CNC工艺通常使用整块金属(如铝合金、黄铜或不锈钢)进行切削加工。这一过程通过计算机控制刀具对金属坯料进行多层切削,最终形成键帽雏形。模具的精度通常控制在微米级别,这意味着键帽的壁厚均匀度、孔位对齐度以及表面光洁度远超普通注塑件。
在CNC加工过程中,刀具的路径规划直接影响键帽的最终形态。高精度的CNC模具能够完美呈现锐利的边缘和复杂的曲面过渡,这是传统注塑工艺难以做到的。此外,CNC加工允许使用多种金属材质,不同金属的硬度、导热性和重量差异,使得最终成品在手感上具有极高的可定制性。例如,铝合金键帽通常较轻且散热快,而黄铜键帽则因密度大而具有独特的沉稳手感。
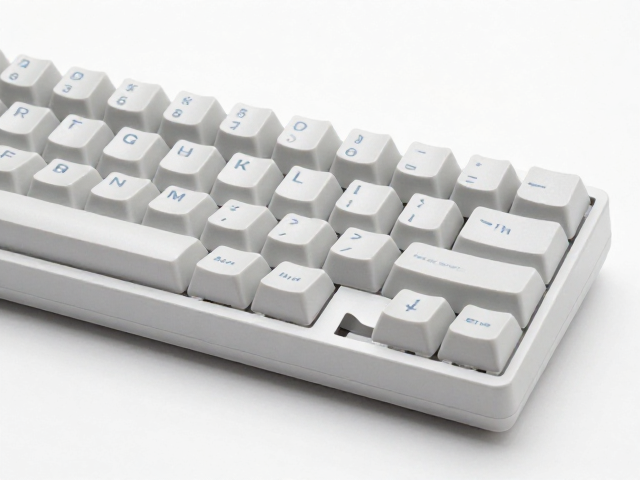
正面刻字的工艺流派与视觉呈现
正面刻字是键帽设计中的核心视觉元素,在CNC金属键帽上,常见的刻字工艺主要包括激光蚀刻、深度铣削和填漆三种。激光蚀刻利用高能激光束在金属表面烧蚀出行,这种方式成本低、效率高,字符边缘清晰,但深度较浅,长期高频使用后可能出现磨损。深度铣削则通过刀具直接切削出行,字符具有立体的浮雕感,视觉冲击力强,但对模具精度要求极高,且容易因受力不均导致断裂。
填漆工艺通常作为激光蚀刻后的补充步骤。在激光雕刻出凹槽后,注入彩色漆料,再经过高温固化或紫外线固化处理,使漆料牢固附着在金属表面。这种工艺能够实现丰富的色彩搭配,且耐磨性优于单纯的激光蚀刻。然而,填漆工艺对漆料的附着力和固化条件要求严格,若处理不当,可能出现掉漆或色泽不均现象。选择何种刻字工艺,需根据使用场景和审美偏好进行权衡。
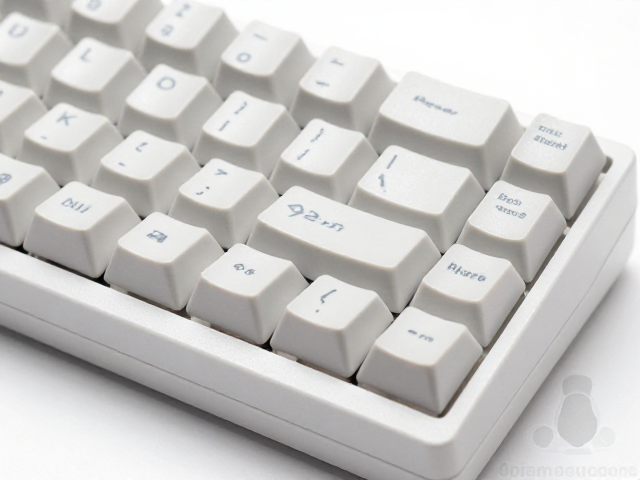
机械键盘定制中的键帽适配与安装
在机械键盘定制过程中,键帽与轴体的适配是基础且关键的环节。绝大多数机械键盘使用Cherry MX风格的轴体,其轴柱为十字形。CNC金属键帽通常需要在底部预留十字轴柱孔,并考虑轴柱周围的间隙。由于金属加工的热胀冷缩特性,孔位设计需预留微小公差,以确保键帽能顺利安装且不产生松动异响。此外,键帽底部与轴体接触面的平整度直接影响敲击时的稳定性,高精度CNC模具能有效保证这一面的平整。
除了轴体适配,键帽的高度曲线也是定制时需重点考虑的因素。常见的有OEM、SA、MB等高度曲线,不同曲线对应不同的键帽高度和角度。CNC键帽由于材质限制,通常难以像塑料键帽那样实现复杂的内部支撑结构,因此多采用单层设计。这意味着键帽的底部需设计为与轴体直接接触的平面,或通过额外的垫片调整高度。在安装时,需确保键帽垂直受力,避免因倾斜安装导致轴体损坏或键帽卡滞。
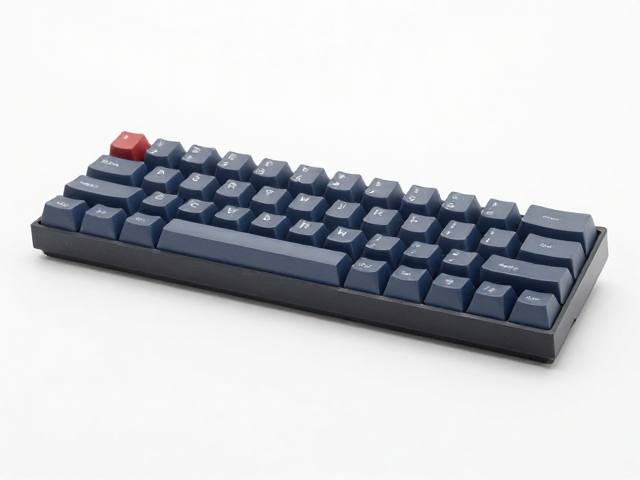
材质特性与长期使用维护
CNC金属键帽的材质特性决定了其长期使用的表现。铝合金材质轻盈且易于加工,表面可通过阳极氧化处理形成多种颜色,但硬度相对较低,易产生划痕。黄铜材质密度大,手感沉稳,但重量较大,长期使用可能对轴体造成额外压力,且易氧化变色,需定期保养。不锈钢材质硬度极高,耐磨性优异,但加工难度大,成本较高,且声音较为清脆尖锐。
长期使用金属键帽需关注其清洁与保养。金属表面容易积累油脂、汗渍和灰尘,这些污渍可能影响敲击手感或导致表面腐蚀。建议使用软布定期擦拭键帽表面,对于顽固污渍,可使用中性清洁剂少量清洗后彻底擦干。避免使用腐蚀性强的化学溶剂,以免破坏表面涂层或氧化层。此外,金属键帽在低温环境下可能因导热性快而感到冰凉,这是正常现象,可通过预热器具或适应环境温度来解决。