
山地球帽结构特征与模具型腔设计逻辑
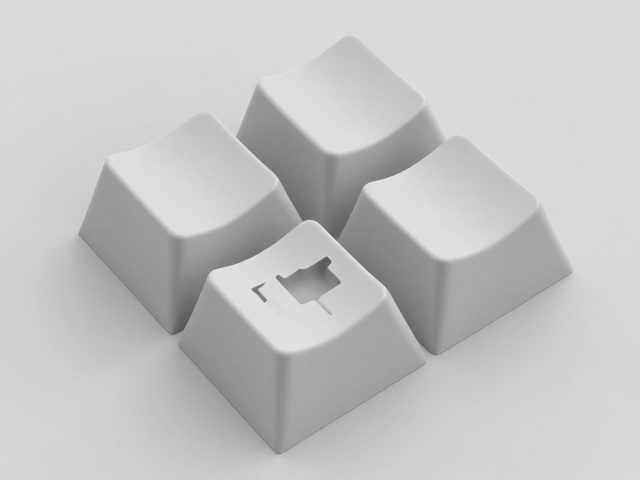
山地球帽(Mountain Ball Keycap)通常采用PBT或ABS材质通过注塑工艺成型,其核心特征在于顶部呈现圆润的凸起曲面,这种设计旨在提供独特的指腹触感并提升盲打时的定位清晰度。在模具设计层面,这种非平面的几何形态直接决定了型腔表面的加工精度与脱模斜度的分配。由于曲面各切线方向的变化,模具钢料需要经过高精度的CNC雕刻或EDM放电加工,以确保表面光洁度符合人体工学要求,避免注塑后出现流纹或缩水痕迹。
针对山地球帽的注塑模具,型腔内部需设置严密的冷却水道,以控制结晶速率和收缩率。不同于标准键帽的均匀厚度,山地球帽的凸起部分壁厚较薄,容易产生困气或填充不足的问题。因此,浇口位置通常选择在键帽底部非视觉区域或侧面隐蔽处,通过优化流道平衡,确保熔融塑料能均匀填充至曲面顶端。模具的分型面设计也需严格贴合键帽的最大轮廓线,以减少飞边产生,保证外观的完整性。
短行程注塑工艺与脱模动力学分析
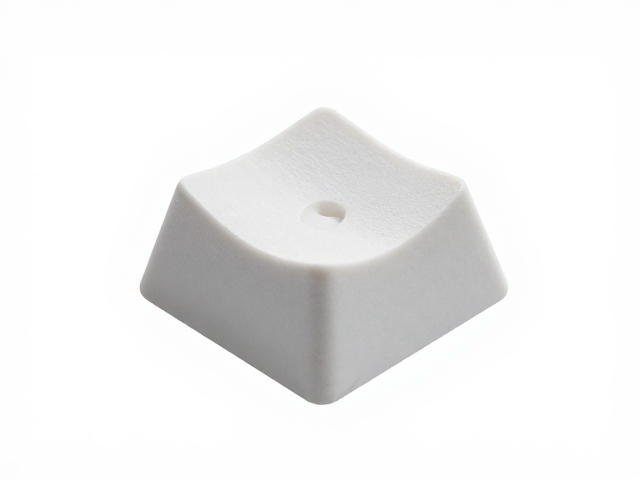
短键帽行程差异主要体现在注塑机射嘴到模具顶针板的移动距离以及模具开合行程的设定上。在注塑过程中,短行程往往伴随着更快的注射速度和更短的保压时间,这对熔体的流动性提出了更高要求。由于山地球帽顶部曲面收口较快,若行程控制不当,可能导致顶端填充不充分或产生熔接线。模具内部需配置高效的顶出系统,通常采用环形顶针或潜伏式顶针,以均匀分布顶出力,防止曲面部位因受力不均发生变形或表面压痕。
脱模斜度的设定是应对行程差异的关键因素。山地球帽的侧壁通常设置0.5°至1.5°的脱模斜度,具体数值需根据材料收缩率计算。短行程注塑下,塑料分子链取向效应明显,若脱模阻力过大,极易造成键帽顶部曲面拉伤。模具滑块或斜顶机构的设计需确保在顶出过程中,曲面部分能平滑脱离型芯,避免干涉。此外,模具表面常进行抛光或蚀纹处理,降低摩擦系数,进一步提升短行程下的脱模稳定性。
成型缺陷控制与尺寸稳定性优化
山地球帽在注塑过程中常见的缺陷包括顶端凹陷、侧壁翘曲及尺寸超差,这些问题与冷却效率和内应力释放密切相关。由于凸起部位散热较慢,模具该区域需加强冷却,防止因收缩不均导致顶部塌陷。实际生产中,可通过调整保压压力和冷却时间来优化尺寸稳定性,确保键帽高度和直径符合公差要求。通常,PBT材料的成型收缩率约为1.5%-2.0%,模具设计时需预留相应的收缩余量,以应对不同批次原料的性能波动。
为了提升山地球帽的长期使用稳定性,模具钢材需经过热处理和表面硬化处理,以提高耐磨性和耐腐蚀性。注塑过程中的温度控制至关重要,料筒温度需根据材料特性设定,避免高温导致材料降解或低温导致流动性不足。通过模温机的精确调控,保持模具表面温度均匀,可减少因温差引起的内应力,防止键帽在使用过程中因应力释放而发生翘曲。此外,定期的模具维护与保养,如清理浇口残留、检查顶针灵活性,也是保证产品一致性的必要措施。