
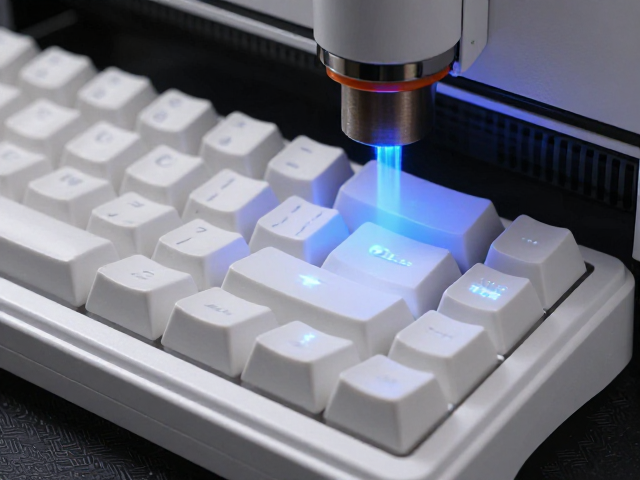
浅刻激光键帽的核心原理与材质选择
激光浅刻并非简单的表面覆盖,而是利用高能光束瞬间气化材料表层,通过控制能量密度在键帽表面形成微米级的凹槽纹理。这种工艺在PBT和ABS工程塑料键帽上表现最为稳定,因为这两种材质含有特定的添加剂,在激光照射下会产生明显的发白或变色效果,从而形成高对比度的图案。相比之下,ABS材质由于分子结构较为疏松,浅刻边缘容易出现轻微毛刺,而PBT材质结晶度高,刻蚀面更为细腻平整,适合追求极致手感的用户。
不同材质的激光吸收率差异直接决定了最终的视觉效果。金属键帽通常采用阳极氧化层进行浅刻,激光作用于氧化层而非金属本体,因此刻痕清晰且不易生锈。陶瓷或玻璃材质则因透光性高,激光能量难以在表面聚集,极易造成穿透性损伤或完全无法成像,因此不建议尝试浅刻工艺。选择未经过特殊表面处理的素色键帽进行实验,能最准确地测试设备的参数表现,避免因底色干扰判断刻蚀深度。
光纤激光雕刻机的DPI设置逻辑
在光纤激光设备中,DPI(每英寸点数)并不像喷墨打印机那样直接对应图像的像素密度,它更多反映了激光振镜扫描系统的点位密度和走线频率。对于键帽这种小面积且需要精细线条的场景,设置过高的DPI会导致激光头移动速度受限,可能引起局部过热或线条粘连;而过低的DPI则会让文字边缘出现锯齿,影响视觉清晰度。通常建议将DPI设置在600至1000之间,这一区间能在线条细腻度和加工效率之间取得最佳平衡。
实际操作中,DPI的设置必须结合激光功率和频率进行联动调整。当DPI设置为800时,激光点在材料表面的驻留时间适中,若此时功率密度过大,刻痕会变宽变深,失去浅刻的精致感。因此,在提高DPI以提升细节表现时,通常需要相应降低激光功率或提高频率,以减小单点能量密度。对于细线条文字,保持较低的DPI配合高频率往往能获得更锐利的边缘,而对于大面积填充区域,较高的DPI能减少留白,使填充更加均匀。
功率、频率与速度的关键参数调试
激光功率是决定刻蚀深度的核心变量,浅刻工艺要求功率必须精准控制在材料气化阈值附近。对于常见的黑色PBT键帽,起始功率建议设置在10%-25%之间(具体数值需根据设备最大功率校准),通过多次测试寻找刚好能去除表面涂层但不伤及基材的临界点。功率过低会导致刻痕发灰、不清晰,功率过高则会造成材料熔融塌陷,破坏键帽结构。调试时应从低功率开始,每5%的增幅进行小范围测试,观察刻痕颜色的变化,理想状态为纯白色或浅灰色,无黑色焦痕。
扫描速度直接影响激光能量在材料表面的累积,速度越快,刻痕越浅且颜色越淡;速度越慢,刻痕越深且颜色越深。在确定功率后,需通过调节速度来微调刻痕的对比度。对于精细字体,建议速度设置在200-500mm/s之间,以确保激光点有足够的时间进行材料改性。若发现刻痕边缘有重影或模糊,通常是速度过快导致振镜响应不足或激光脉冲频率与扫描速度不匹配,此时需同步提高激光频率至20-50kHz,以增强单点能量输出的稳定性。
矢量图处理与排版优化技巧
激光雕刻对图像格式有严格要求,必须使用矢量格式(如AI、CDraw、DXF或SVG),以确保线条在放大缩小过程中不失真。位图图像(如JPG、PNG)在激光加工中会被转化为点阵图,容易产生锯齿和分辨率不足的问题。在导入矢量文件后,需检查路径是否闭合,线条是否有断点,这些细微错误会导致激光走线中断或重复雕刻,造成键帽表面瑕疵。对于复杂图案,建议简化不必要的节点,保持路径平滑,减少振镜的运动惯性误差。
排版布局需考虑键帽的物理尺寸和激光光斑大小。标准1U键帽的有效雕刻区域约为18mm×15mm,在设计时需预留足够的边距,避免图案过大导致激光扫描超出振镜工作范围或刻入键帽侧面。对于多键帽批量加工,需在软件中设置严密的阵列排列,确保每个键帽间的间距大于激光散射范围,防止相邻图案因光晕效应相互干扰。此外,文字方向应与激光扫描方向平行或垂直,斜向文字在激光加工中容易出现因扫描路径切线变化导致的粗细不均现象。