
螺丝固定的核心逻辑与受力分析
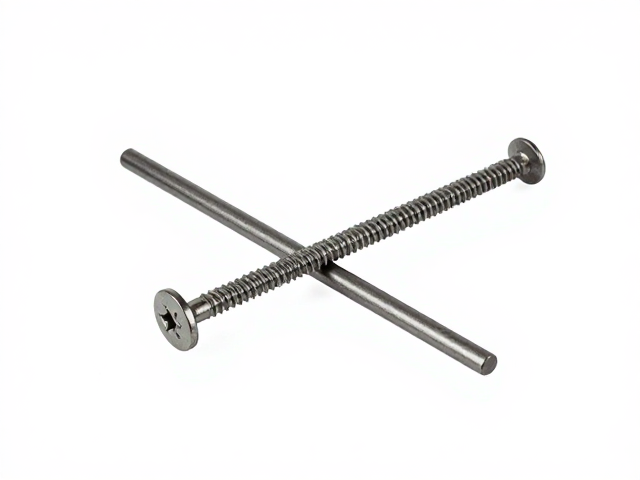
静音预压稳定器的安装基础在于确保机械结构的刚性连接,螺丝固定并非简单的拧紧,而是需要严格遵循扭矩规范以维持预压状态的稳定性。在实际操作中,必须选用符合规格的高强度紧固件,并在安装前清理螺纹孔内的杂质与油污,这能有效避免因异物导致的锁紧失效或螺纹滑牙现象。正确的紧固顺序通常遵循对角交叉原则,分次逐步施加扭矩,直至达到设计要求的预紧力,这种操作模式能确保稳定器底座与安装面平行接触,消除因受力不均产生的微观形变,从而为后续的降噪效果提供坚实的物理基础。
螺丝的选型与处理也是决定长期稳定性的关键变量,建议优先选用经过防松处理的螺纹连接件,例如带有尼龙嵌件或涂覆防松胶的螺栓。在高振动环境下,普通螺丝极易因共振产生松动,进而引发异响甚至结构失效。安装过程中需配合扭矩扳手进行量化控制,严禁凭手感盲目拧紧,过大的扭矩可能导致螺栓拉伸变形或连接件破裂,而过小的扭矩则无法提供足够的摩擦力矩。通过精确的机械锁定,预压稳定器能够保持恒定的接触压力,这是实现静音效果的前提条件。
自润滑涂层的工艺特性与降噪机理
自润滑涂层技术是静音预压稳定器实现长效降噪的核心要素,这类涂层通常基于聚四氟乙烯(PTFE)、二硫化钼或特定高分子复合材料制成,具有极低的摩擦系数和优异的耐磨性能。当稳定器在运行过程中与接触面产生相对运动时,自润滑涂层能在微观接触点形成一层严密的转移膜,有效隔离金属间的直接接触,从而大幅降低摩擦阻力。这种物理隔离不仅减少了因干摩擦产生的粘滑现象,还抑制了高频振动的产生,使得设备在运转过程中保持平滑静谧,显著提升了整体运行的平顺性。
涂层的应用并非简单的表面覆盖,而是通过特殊的工艺如喷涂、浸渍或化学转化形成牢固的结合层,确保其在长期高负荷工况下不易脱落或磨损。优质的自润滑涂层具备自修复能力,当表面因摩擦出现轻微损伤时,涂层内部的润滑成分会迁移至摩擦面,继续维持低摩擦状态。这种特性使得预压稳定器在长时间运行后,依然能保持初始的静音效果,避免了传统润滑油脂易干涸、易沾染灰尘导致润滑失效的问题。通过材料科学的介入,降噪效果不再依赖于频繁的维护,而是成为设备固有的性能特征,实现了从“被动润滑”到“主动静音”的转变。
安装过程中的关键控制点与验证标准
在安装静音预压稳定器时,接触面的平整度与清洁度直接决定了预压效果的均匀性。安装前需使用专用工具检测安装基面的平面度,确保偏差控制在允许范围内,通常要求平面度误差小于0.05毫米,以避免局部应力集中导致涂层破损或结构变形。同时,需检查预压弹簧或液压装置的行程是否顺畅,确保预压力能够均匀传递至稳定器本体。若发现预压机构存在卡滞或行程不足,需及时调整或更换部件,以保证预压状态的准确性,这是实现稳定降噪不可忽略的细节。
安装完成后的验证环节同样至关重要,需通过空载运行测试观察设备启动、运行及停止过程中的噪音变化。使用分贝仪在距离设备1米处进行多点测量,记录不同工况下的噪声数据,确保噪声值符合设计标准且无异常冲击声。此外,还需检查螺丝紧固情况及涂层表面状态,确认无松动、异响或涂层剥落现象。通过严密的安装质量控制与运行验证,静音预压稳定器能够充分发挥其结构优势与材料特性,在工业应用中提供持久、可靠的静音解决方案,满足高精度制造环境对声学环境的严苛要求。