
ABS高光镜面工艺的底层逻辑与材料改性基础
ABS(丙烯腈-丁二烯-苯乙烯共聚物)之所以能成为高光镜面工艺的首选基材,核心在于其分子结构中丁二烯相与SAN(苯乙烯-丙烯腈)相的微观分布特性。在注塑成型过程中,通过精确控制模具温度与注射压力,可以使ABS材料表面形成致密且均匀的结晶层,这是实现高反射率的基础。传统ABS表面存在微观粗糙度,光线照射会发生漫反射,而经过特殊改性处理的ABS材料,如添加纳米级流平剂或采用高光泽SAN树脂共混,能够显著降低表面粗糙度(Ra值),使其接近光学级平滑,从而为后续的高光处理提供理想的物理基底。
材料表面的预处理与脱模剂的选择对最终镜面效果有着决定性影响。工业实践中,完全无脱模剂的“自脱模”模具表面处理或使用极低残留的氟碳类脱模剂,能避免在ABS表面形成微观的油膜或隔离层,这些微观瑕疵会在强光下形成光斑或雾度。此外,ABS材料在高温注塑下的热稳定性至关重要,若加工温度区间控制不当,导致材料降解产生气泡或焦痕,镜面效果将彻底失效。因此,从原料颗粒的干燥处理到注塑机筒的温度分区设定,每一个参数都直接关联着重现镜面光泽的纯度与深度。
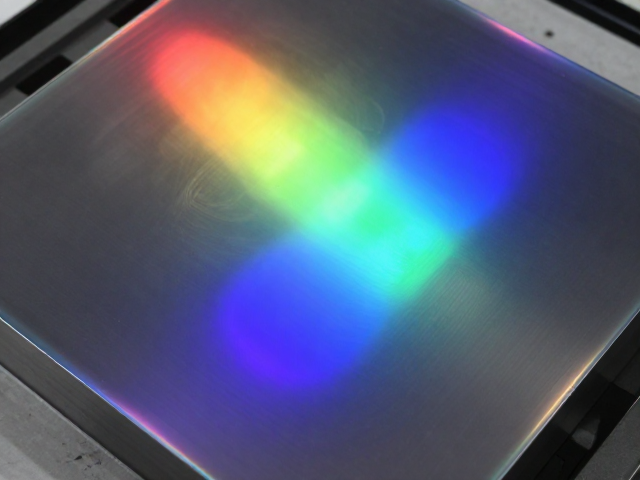
模具表面处理技术与镜面抛光标准
模具钢材的抛光工艺是决定ABS件表面光泽度的关键环节,通常采用多级抛光法,从粗抛、中抛到精抛,逐步消除钢材表面的刀纹与划痕。高精度的镜面模具常选用S136或NAK80等预硬钢,其硬度与耐磨性能保证在长期生产中表面不产生磨损凹陷。抛光过程中,使用金刚石研磨膏配合羊毛轮进行精细打磨,要求表面Ra值控制在0.01μm-0.02μm之间,这一数值接近于光学玻璃的表面质量,能最大程度减少光线的散射,形成类似镀铬或玻璃的视觉质感。
模具表面的微观纹理处理直接影响光线的反射路径。在追求极致高光的场景下,模具表面需达到镜面级平整,任何微小的划痕或氧化点都会在成型件上被放大为明显的缺陷。为了验证模具表面的质量,行业内常使用光学干涉仪检测表面波高,确保波高偏差在纳米级别。同时,模具冷却系统的均匀性也不容忽视,冷却不均导致的收缩差异会在ABS表面形成熔接线或缩痕,破坏镜面的连续性,因此在模具设计阶段需通过模流分析软件优化冷却水道布局,确保制品各部位冷却速率一致。
RGB灯效的光学路径设计与漫反射控制
RGB灯效在ABS高光件上的表现,高度依赖于光源与塑料件之间的光学路径设计。高光ABS表面具有极强的镜面反射特性,若LED灯珠直接照射高光面,会因反射光过于集中而产生刺眼的眩光点,破坏视觉舒适度。因此,设计中通常采用间接照明或漫反射结构,例如在ABS件内部设置磨砂纹理或微棱镜结构,将LED发出的点光源转化为均匀的面光源。这种设计利用ABS材料本身的透光率与表面反射特性,使光线在内部经过多次折射与反射后,以柔和的方式透出或反射,从而提升整体的视觉质感。
灯珠的色温一致性与显色指数(CRI)是决定RGB灯效渲染度的另一大要素。低质量的LED灯珠在不同亮度下会出现色偏,导致高光ABS件在不同光色切换时显得廉价。高端应用中,常选用显色指数高于90的COB(Chip on Board)封装灯珠,并配合光学透镜进行光束角控制。当RGB灯光照射到高光ABS表面时,由于表面反射率极高,环境光的影响会被放大,因此需要通过精密的光路计算,确保灯光在ABS件边缘或内部腔体中形成预期的光晕效果,避免光线溢出或漏光,从而营造出层次分明、纯净通透的视觉体验。
后处理工艺对光泽度与灯效融合的影响
注塑成型后的ABS高光件常需经过二次加工以进一步提升质感,其中激光雕刻与表面镀膜是常见手段。激光雕刻可用于在高光表面创建复杂的图案,雕刻深度与功率需精确控制,以确保雕刻区域不破坏周围高光的完整性。若需增强色彩饱和度或改变反射特性,可采用真空镀膜(PVD)或真空溅射技术。这些工艺在ABS表面形成纳米级的金属或氧化物薄膜,不仅能提升表面的硬度和耐磨性,还能通过薄膜的光干涉效应增强RGB灯光的色彩表现,使灯光在反射时呈现出更丰富的金属光泽或渐变效果。
清洁与防护处理是维持ABS高光镜面与RGB灯效长期稳定性的必要步骤。高光表面极易吸附灰尘与油污,在RGB灯光照射下,微小的污渍会形成明显的光斑,严重影响视觉效果。因此,成型后的零件需经过超声波清洗及离子风除尘处理,确保表面无残留微粒。此外,部分应用场景会施加疏水疏油的纳米涂层,降低表面能,防止指纹和污渍附着。这种保护性处理不仅延长了产品的使用寿命,更确保了RGB灯效在长期使用中依然保持初始的纯净与明亮,避免因表面老化或污染导致的质感降级。