
注塑工艺在SA/MT3宽边1U键帽中的技术实现
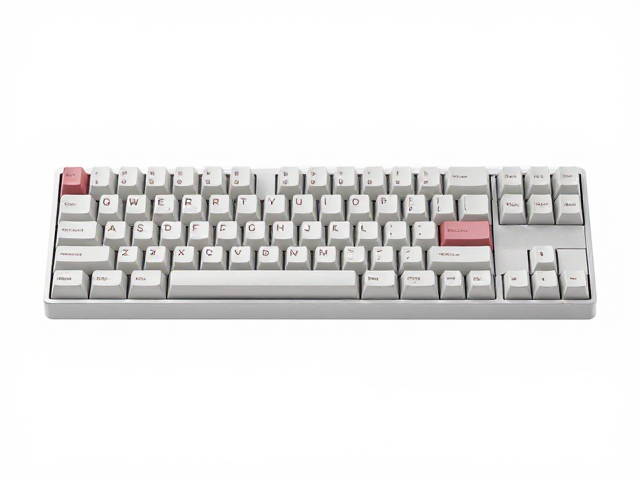
SA与MT3轮廓系列的键帽在机械键盘圈层中常被视为复古与功能性的结合体,其中1U尺寸键帽因布局紧凑且边缘宽厚,对成型工艺提出了特定要求。注塑工艺作为主流的生产方式,通过高温熔融PBT或ABS塑料原料,再注入高精度模具中冷却定型。对于宽边设计的1U键帽,注塑过程中的料流控制尤为关键,需确保塑料能均匀填充宽大的顶部平面与侧边过渡区,避免出现缩痕或填充不足的瑕疵。这种工艺能够较好地保持键帽整体的结构强度,特别是在键帽顶部较平的SA轮廓下,注塑形成的表面质感通常较为细腻,有利于后续字符印刷或激光雕刻的附着。
在实际生产环节中,注塑模具的分型线位置与冷却时间直接影响成品的外观一致性。SA/MT3宽边1U键帽由于顶部面积相对较大,冷却过程中的应力释放需要精确计算,以防止键帽在脱模后出现翘曲现象。采用双色注塑或二次成型工艺可以进一步提升键帽的耐用度,例如将字符部分与键帽主体通过不同颜色的材料结合,以增强耐磨性。注塑工艺的稳定性使得大批量生产时,键帽的厚度与宽度公差能够控制在极小范围内,这对于追求严格对齐效果的键盘布局至关重要。
学习高度规格对打字手感的物理影响
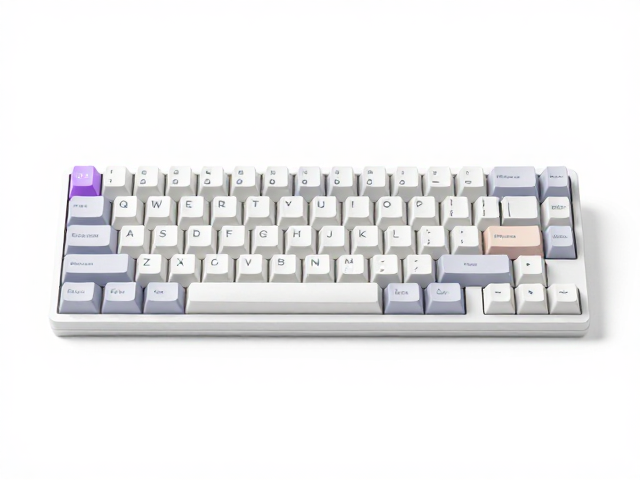
SA轮廓以其标志性的阶梯式高度分布著称,而MT3则在此基础上提供了更为平缓的过渡,两者在1U键帽上的高度差异直接决定了手指触达键程的物理体验。SA键帽的中心高度通常约为19.0mm至20.0mm,边缘宽度较宽,形成类似“小山丘”的平缓坡度,这种设计使得手指在击键时具有较大的接触面积,有助于分散按压力。相比之下,MT3轮廓在保持宽边特征的同时,略微降低了中心高度并优化了侧面曲线,使得键帽之间的间距感更为开阔,减少了手指在快速敲击不同行键帽时的干扰。
学习高度规格的核心在于其符合人体工学的容错设计。宽边1U键帽的顶部平面提供了稳定的支撑点,使得用户在盲打时能通过指尖感知键帽边缘,从而快速定位。SA与MT3的侧倾角度经过计算,使得手指从自然放置位置到键帽中心的移动轨迹更为顺畅。这种高度规格并不追求极致的低矮或高耸,而是侧重于在长时间输入过程中减少指尖疲劳。对于需要频繁切换输入场景的用户,这种经过验证的高度与宽度比例,能够提供可预测的触觉反馈,降低因键位误触导致的输入错误率。
材质特性与字符工艺的结合逻辑
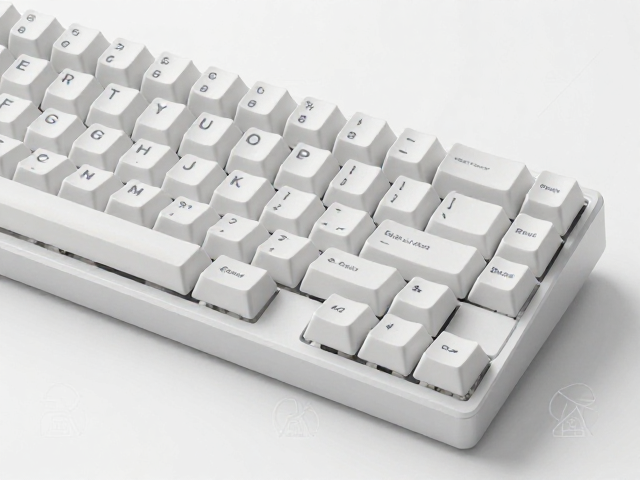
PBT材质因其高耐磨性和抗油光特性,成为SA/MT3宽边1U键帽的首选材料,其结晶度较高,注塑成型后尺寸稳定性优异。在PBT材质表面进行字符处理时,常见的工艺包括丝网印刷、热升华和激光雕刻。丝网印刷成本低廉,但长期摩擦可能导致字符磨损;热升华工艺通过高温使染料渗入塑料内部,字符与基材融为一体,耐磨性显著提升,尤其适合高频使用的1U功能键。激光雕刻则通过物理去除表面材料形成凹槽,再填入油墨,能呈现极高的清晰度和立体感,适合需要精细字符显示的键盘产品。
ABS材质虽然手感温润且易于成型,但表面易泛油光,耐磨性相对较弱,因此在高端SA/MT3键帽市场中占比较低。若使用ABS材质,通常需配合特殊的表面涂层处理以模拟PBT的质感。在字符工艺的选择上,需考虑键帽厚度的影响,SA/MT3宽边1U键帽的壁厚通常较厚,这为激光雕刻提供了良好的深度空间,能够形成清晰的字符阴影效果,增强视觉层次。不同工艺对光线的反射特性各异,哑光表面能减少环境光干扰,提升字符辨识度,而高光表面则更具装饰性,但可能影响长时间注视的舒适度。
市场现状与标准化趋势
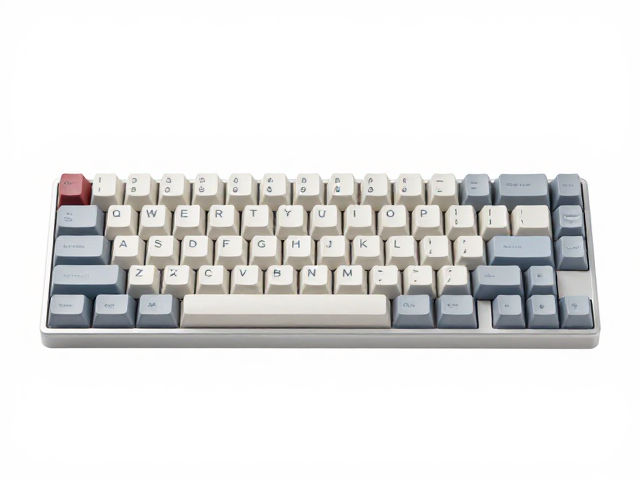
目前市场上SA/MT3宽边1U键帽的生产主要依赖于成熟的模具体系,各大制造商通过优化模具结构来提升宽边键帽的成型质量。随着用户对键盘个性化需求的增加,键帽的配色方案与字符设计呈现出多样化趋势,但核心轮廓参数仍遵循行业通用的尺寸标准。1U键帽作为键盘布局的基础单元,其宽度通常为43.5mm左右,这一尺寸确保了与标准轴体安装孔的兼容性。宽边设计使得键帽在视觉上更具整体感,尤其在紧凑型键盘布局中,能够减少视觉上的碎片化。
标准化趋势体现在键帽高度的公差控制与字符对齐精度上。生产方通过自动化检测设备对成品键帽进行尺寸测量,确保每颗1U键帽的高度偏差控制在0.1mm以内。字符位置的对齐精度也直接影响键盘的整体美观度,高精度注塑模具能够实现字符中心线与键帽几何中心的完美重合。此外,环保法规对生产过程中的材料使用提出了更严格的要求,无卤素阻燃剂和低VOC排放成为行业共识,推动了生产工艺向更绿色、可持续的方向发展。这些标准化措施不仅提升了产品质量的一致性,也为不同品牌键盘的键帽互换性奠定了基础。