
双色注塑键帽的核心成型机制
双色注塑工艺的核心在于利用两种不同颜色的塑料材料,通过精密模具设计实现一次性成型,从而在键帽表面形成色彩分明且不易磨损的字符或图案。这一过程通常涉及两个注射阶段,模具内部设有严密的流道系统,确保两种材料在结合面能够形成牢固的物理或化学连接。ABS塑料因其良好的流动性、机械强度以及加工稳定性,常作为双色注塑的主要基材之一,特别是在需要兼顾手感与耐用性的机械键盘领域,这种材料特性使得键帽在长期使用中不易出现严重的形变或断裂。
在双色注塑的具体操作中,模具的第一射阶段通常注入主体颜色的ABS材料,形成键帽的基础结构;随后模具旋转或移动至第二射工位,注入字符或装饰区域的另一种颜色材料。关键在于两种材料在结合界面的相容性,若材料配方中的增塑剂或聚合物链结构差异过大,会导致结合力不足,进而在使用初期出现分层或脱落现象。因此,工艺控制的重点在于精确计算注射压力、温度曲线以及冷却时间,以确保ABS材料在高温热熔状态下能够充分融合,形成微观层面的紧密咬合,这是保证键帽长期使用不出现字符脱落的基础。
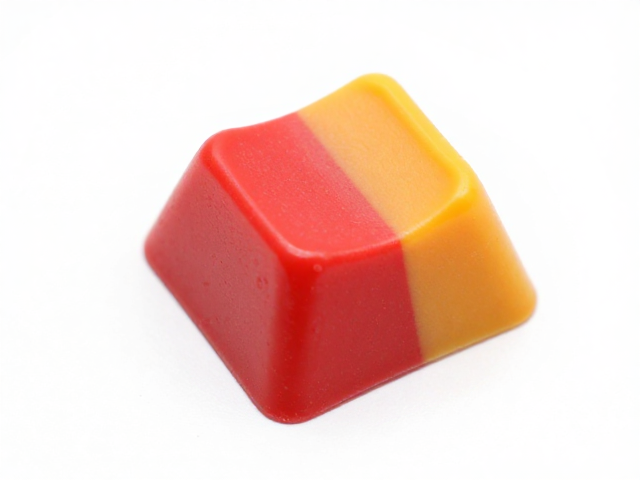
ABS高温热熔粘合中的技术难点
ABS塑料在高温熔融状态下进行粘合时,面临着分子链段运动与界面扩散的动力学挑战。虽然ABS具有良好的热塑性,但在双色注塑的第二射阶段,如果模具温度或熔体温度控制不当,会导致两种材料在界面处的分子扩散不充分。高温有助于分子链的缠结,但过高的温度可能引发ABS材料的热降解,导致材料变黄、脆化,甚至产生气泡,严重影响键帽的美观度和结构完整性。因此,工艺参数必须经过严密的计算与测试,找到最佳的温度窗口,使得材料既能在界面处形成有效的互穿网络,又不会因热应力过大而破坏整体结构。
此外,模具设计的精度直接影响着热熔粘合的质量。模具的分型面必须具备极高的密封性,以防止熔融ABS材料溢出形成飞边,这不仅影响外观,更会在结合面形成薄弱点。在实际生产中,部分厂家采用特殊的表面处理或底涂技术来增强ABS材料与异色材料的附着力,但这些方法增加了生产工序和成本。相比之下,纯粹依靠材料本身的相容性进行热熔粘合,对原料的批次稳定性要求极高,任何原料成分的微小波动都可能导致粘合效果的不稳定,从而引发批量性的质量问题。
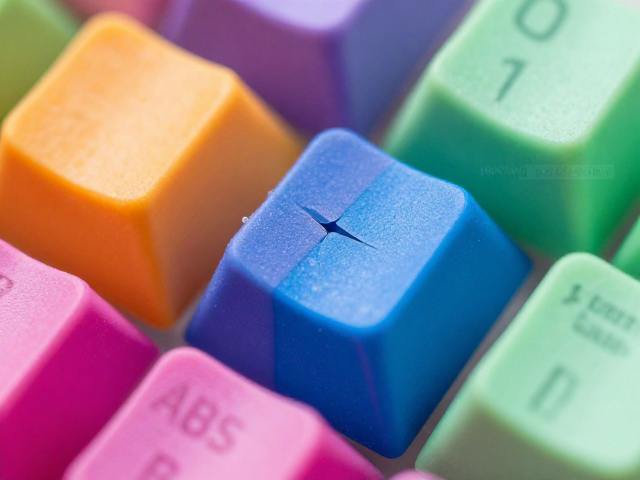
鲜艳色彩下的易裂风险与材料局限
尽管双色注塑能提供鲜艳且持久的色彩表现,但ABS材料在极端环境下仍存在易裂的风险,尤其是在低温或长期紫外线照射条件下。ABS分子结构中的聚丁二烯橡胶相虽然提供了韧性,但在受到持续应力或环境老化时,橡胶相可能发生相分离或降解,导致材料整体脆性增加。对于双色注塑键帽而言,由于两种材料的热膨胀系数不同,在温度剧烈变化时,结合面会产生内应力。若键帽设计中存在尖锐转角或壁厚不均,这些应力集中点极易成为裂纹的起源,导致键帽在使用过程中突然断裂。
色彩鲜艳度通常依赖于高浓度的色母粒或颜料,这些添加剂可能会干扰ABS基体的分子排列,降低材料的机械强度。某些高亮或荧光颜料在高温加工过程中会发生化学变化,影响材料的长期稳定性。此外,为了追求极致的色彩表现,部分工艺可能牺牲材料的韧性,使用硬度更高的ABS配方,这进一步加剧了脆裂问题。特别是在高频敲击的机械键盘使用中,键帽底部与轴体接触区域承受反复的冲击力,若材料韧性不足,极易在根部或字符边缘出现细微裂纹,随着使用时间推移,裂纹扩展至宏观可见的断裂。
工艺优化与材料选择的现实路径
针对ABS双色注塑键帽的易裂问题,行业内的解决方案多集中在材料改性与工艺改良两个维度。在材料方面,通过添加抗冲改性剂或采用共聚物技术,可以提升ABS材料的低温韧性,减少因环境应力导致的脆裂。同时,选择具有优异耐候性的颜料和稳定剂,可以延缓材料老化,保持色彩鲜艳度与机械性能的平衡。在工艺层面,优化模具的冷却系统,确保键帽各部位均匀冷却,减少内应力残留,是防止变形和开裂的重要手段。
另一种常见的优化路径是调整键帽的几何结构设计,避免尖锐转角和壁厚突变,采用圆角过渡以分散应力。对于高频率使用的场景,部分高端产品开始尝试使用PBT材料替代ABS,尽管PBT的双色注塑难度较高,但其优异的耐磨性和抗化学性使其在长期稳定性上更具优势。然而,PBT的加工温度更高,对模具和设备要求更苛刻,且色彩鲜艳度通常不如ABS,因此在追求极致手感和色彩表现的市场中,ABS双色注塑仍占据重要地位,但需通过严密的品控和材料筛选来弥补其固有缺陷。