
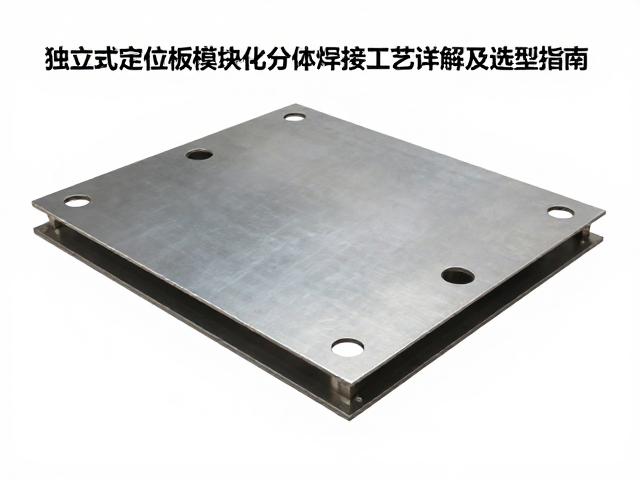
独立式定位板模块化分体焊接工艺的核心逻辑
独立式定位板在自动化装配场景中承担着关键的空间基准功能,其模块化分体焊接工艺通过分离主体结构与连接件,有效降低了热处理变形风险并提升了装配精度。传统一体式焊接容易因热应力集中导致基准面微观扭曲,而分体设计允许对不同材质或厚度的组件进行独立预处理,从而在宏观几何上保持更稳定的尺寸链。这种工艺路径特别适用于需要高频更换工装或对定位重复精度要求极高的产线环境,通过标准化接口实现快速换型与维护。
该工艺体系依赖于严密的公差分配与焊接顺序控制,通常采用刚性固定夹具配合多层薄焊道技术来分散热量输入。在实际操作中,先对定位底板进行去应力退火处理,再依次焊接定位销套、支撑柱等模块化单元,每一步都需通过激光跟踪仪或高精度三坐标进行实时数据反馈。这种数据驱动的生产方式确保了每个模块单元在焊接后的形位公差控制在微米级别,为后续自动化设备的精准抓取提供了物理基础。
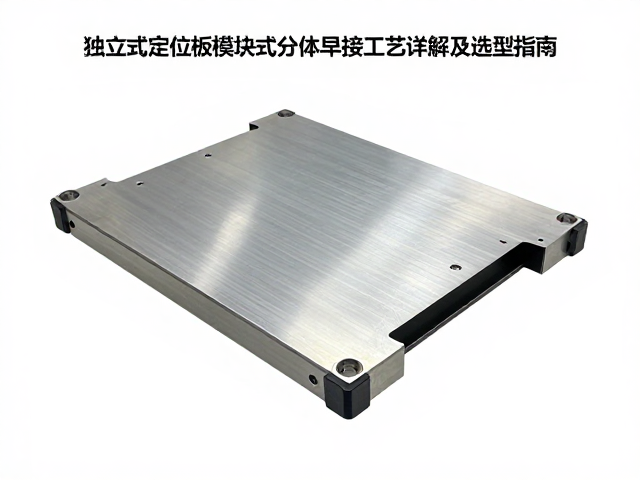
模块化分体焊接的关键工序与质量控制
焊接过程中的热输入管理是决定定位板最终精度的核心环节,通常采用激光焊或精密TIG焊进行关键接头的连接,以最小化热影响区。对于高强度钢制定位板,预热与层间温度控制至关重要,需根据材料碳当量计算具体的加热参数,防止冷裂纹产生。焊接完成后,必须进行无损检测,重点检查焊缝根部熔合情况及是否存在气孔、夹渣等缺陷,确保结构在承受装配载荷时不会出现隐性断裂或疲劳失效。
机械加工与表面处理是提升定位板耐磨性与稳定性的必要步骤,焊接变形校正后,基准面需通过精密磨削或铣削达到规定的平面度与粗糙度要求。对于高频摩擦部位,如定位销接触面,常采用镀硬铬或渗氮处理以增加表面硬度,延长使用寿命。同时,模块化单元间的配合面需进行去毛刺与倒角处理,确保装配过程中无干涉,保证定位板在多次拆装后仍能保持初始的配合间隙,避免因磨损导致的定位误差累积。
定位板模块化设计的选型维度
选型过程中,定位精度是首要考量指标,需根据产线产品的公差等级确定定位板的重复定位精度要求,通常高精度场景需选用经过精密磨削及时效处理的合金钢材质。定位板的承载能力需结合装配工件的重量与夹具动作时的惯性力进行计算,确保结构刚度满足动态负载需求,避免在高速自动化操作中发生共振或变形。此外,定位销的数量、直径及布局方式需根据工件特征点进行优化设计,以提供足够的约束自由度,防止工件在装配过程中出现倾斜或偏移。
材质选择直接影响定位板的使用寿命与环境适应性,常温环境下45#钢或Q345B钢经调质处理后具备较好的综合力学性能,而高温或腐蚀性环境则需考虑不锈钢或经特殊涂层处理的钢材。模块化接口的设计标准化程度决定了换型成本,优先选择具备统一螺纹规格、定位孔位标准的通用模块,可减少定制开发周期。同时,需评估定位板与现有自动化设备的兼容性,确保接口尺寸、电气信号线布局符合整体产线规范,实现无缝集成。
工艺实施中的常见难点与应对策略
焊接变形控制是分体焊接工艺中的最大挑战,通常通过对称焊接、分段退焊及使用反向压边铁等方式抵消热应力。对于大型定位板,可采用先焊内部结构、后焊外部轮廓的顺序,并配合焊后振动时效或局部加热矫正,以消除残余应力。此外,焊接夹具的设计需具备足够的刚性与可调节性,确保工件在焊接过程中不发生位移,夹具定位基准应与定位板最终使用基准保持一致,减少累积误差。
模块化单元的互换性维护是长期运行的关键,需建立严密的尺寸数据库,记录每个模块单元的实测数据,以便在磨损或损坏时快速替换。定位销与定位套的配合间隙需设置合理的公差带,既保证定位稳固,又便于拆装。在实际应用中,建议设置定期校准流程,利用标准量块或激光扫描仪检测定位板基准面的变化,及时补偿因磨损或应力释放导致的精度偏差,确保产线持续稳定运行。