
材料特性与物理性能差异
压铸铝合金与冲压不锈钢在材料微观结构及力学表现上存在显著差异,直接决定了它们在终端产品中的应用边界。铝合金密度通常介于2.6至2.8 g/cm³之间,具备优异的比强度和极佳的导热散热能力,这使得其在需要轻量化且对热管理有要求的场景中具有天然优势。相比之下,不锈钢(如304或316L系列)密度约为7.9 g/cm³,虽然重量较大,但其屈服强度和抗拉强度远超铝合金,且在耐腐蚀、耐磨损及高温环境稳定性方面表现卓越,能够承受更严苛的物理冲击和化学侵蚀。
从加工成型的基本原理来看,这两种材料遵循完全不同的物理变形机制。压铸过程利用高压将熔融铝合金注入高精度模具型腔,金属液在凝固过程中形成致密的晶粒结构,适合制造形状复杂、壁厚较薄且细节丰富的零件。冲压工艺则是利用冲床和模具对不锈钢板材施加压力,通过剪切、拉深、弯曲等塑性变形手段改变材料形状,其本质是固态下的金属流动,因此材料必须具备足够的延展性和韧性,以避免在成型过程中出现开裂或回弹过大的问题。
成型工艺原理与技术细节
压铸工艺的核心在于高压高速填充与快速凝固,通常使用冷室压铸机,注射压力可达几十至几百兆帕。铝合金在熔炼过程中需经过除气和精炼处理,以去除氢气和氧化物,防止铸件内部产生气孔和缩松缺陷。模具温度控制对铸件质量至关重要,通常需预热至150-250°C以减少热冲击并改善金属液流动性。压铸件通常具有较高的尺寸精度,但内部可能存在微量气孔,后续常需通过浸渗处理或机加工来弥补密封性或表面缺陷。
冲压工艺则依赖于严密的模具设计和严格的板材管理,主要工序包括落料、拉深、修边、翻边和整形。不锈钢板材在冲压前通常需要进行退火处理以恢复其延展性,特别是在进行深拉深作业时,材料的加工硬化现象会显著增加变形抗力。冲压过程中需精确控制模具间隙和压边力,以防止板材起皱或破裂。此外,冲压件表面质量高度依赖于模具表面的光洁度及润滑效果,对于高精度要求的部件,往往需要设置多道工序,如预成型和终成型,以逐步释放内应力,确保最终尺寸的稳定。
生产效率与成本结构分析
在大批量生产环境下,压铸铝合金的生产节拍通常较快,单次成型周期可控制在几十秒至数分钟之间,包括合模、注射、冷却和开模顶出。由于模具成本较高,压铸更适合产量巨大的产品线,随着产量增加,单件分摊的模具成本迅速降低。然而,铝合金原料价格波动较大,且压铸过程中可能产生较多的废料(如浇口、冒口),这些废料虽可回炉重造,但多次熔炼可能导致材料性能轻微下降,需定期补充原生铝或调整合金成分。
冲压不锈钢的生产效率受限于板材送进速度和模具动作频率,高速冲床可实现每分钟数百次的冲压动作,但对于复杂零件,可能需要多工位模具或后续组装。不锈钢原材料价格相对稳定,且边角料回收价值高,可全部返回钢厂或作为废料出售,材料利用率相对较高。然而,冲压模具的制造周期较长,且不锈钢硬度高,模具磨损较快,需频繁维护或更换模仁,这增加了长期运营的隐性成本。对于小批量或定制化生产,冲压的前期模具投入可能显得比例过高,而压铸在极小批量下则因模具成本难以摊薄而不具备经济性。
应用场景与选型决策逻辑
在汽车制造领域,压铸铝合金广泛应用于发动机缸体、变速箱壳体、转向系统支架以及新能源汽车的电池托盘。这些部件需要兼顾轻量化以提升能效,同时要求良好的散热性能和结构刚性。例如,某主流车型的新能源电池托盘采用压铸铝合金一体成型,成功将部件重量减轻30%以上,同时满足了严格的碰撞安全标准。在电子通讯行业,铝合金压铸件常用于5G基站散热模块、服务器机箱及手机中框,其优异的导热性和电磁屏蔽性能是关键考量因素。
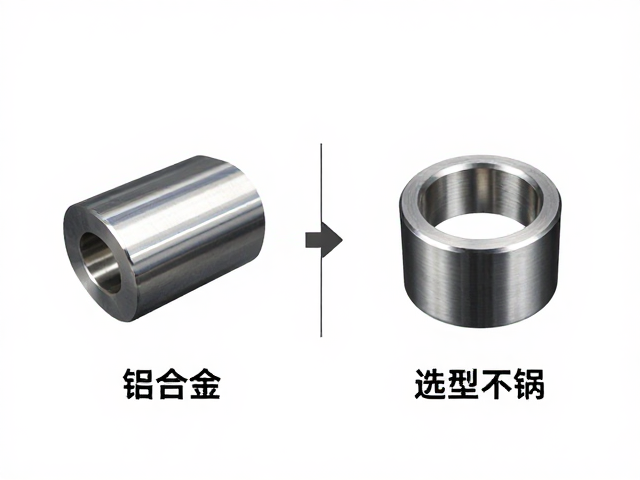
冲压不锈钢则多见于家电外壳、医疗器械、食品加工设备及建筑装饰构件。冰箱内胆、微波炉腔体、手术器械托盘等场景对材料的卫生等级、耐腐蚀性及抗冲击能力要求极高。例如,商用厨房设备中的操作台面和储物柜,常采用304不锈钢冲压成型,以确保在长期接触水和清洁剂的环境下不发生锈蚀或变形。在建筑装饰中,不锈钢冲压件可用于制作复杂的幕墙挂件或装饰线条,利用其高强度和表面处理的多样性(如拉丝、镜面、喷砂)实现特定的美学效果。选型时需综合评估部件的功能需求、环境条件、产量规模及总体拥有成本,而非单一指标决定。