
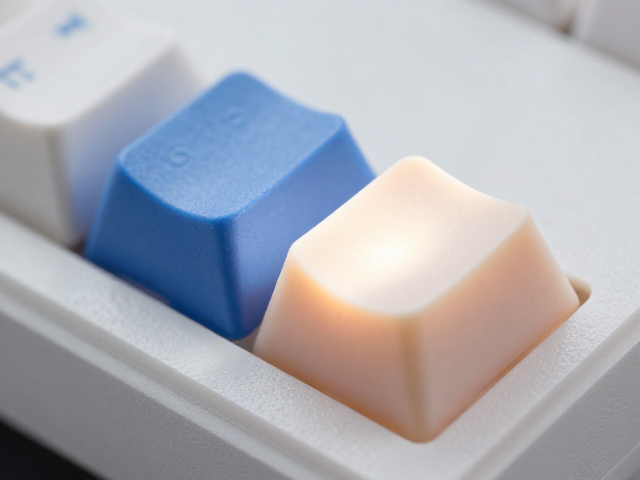
光学原理与透光机制
双色注塑键帽的透光效果建立在两种不同材质或色料的物理堆叠之上,其核心在于光线在接触面处的折射与散射行为。当光线从LED光源发出,穿过透光层进入遮光或异色层时,界面处的分子结构差异决定了光线的路径。若两层材料的光学密度匹配度较高,光线能保持较好的线性传播,形成清晰锐利的字符边缘;反之,若界面存在微观间隙或材质相容性不足,光线会在接触面发生漫反射,导致字符周围出现晕影或亮度不均。这种物理现象直接影响了最终呈现的视觉纯净度,是评估透光质量的基础逻辑。
实际观察中,透光均匀性会因注塑工艺中的填充速度、模具温度以及冷却时间产生显著波动。高温环境有助于降低塑料熔体的粘度,使其更紧密地包裹模具型腔,减少因流动停滞形成的“熔接线”。然而,过高的温度可能导致材料降解,产生黄变或气泡,进而阻碍光线透过。因此,透光效果的优劣并非单一因素决定,而是材料流动性、热稳定性与模具设计共同作用的结果。理解这一多变量耦合关系,有助于在静态观察中快速识别潜在的工艺缺陷源头。
常见注塑瑕疵识别
气泡是透光键帽中较为直观的瑕疵,通常表现为字符内部或边缘分布的圆形空洞。这些空洞源于注塑过程中卷入的空气或材料挥发物未能完全排出。在强光照射下,气泡区域表现为明显的暗斑或亮斑,严重破坏光线的连续性。除了气泡,流痕也是高频出现的视觉缺陷,通常呈波浪状或螺旋状分布在键帽表面。流痕源于熔体在模具型腔内流动时的速度不均或温度梯度,导致冷却固化时的收缩率不一致。在透光测试中,流痕会表现为亮度不一的条纹,直接影响视觉的整洁度。
结合处发白或分层是双色注塑特有的瑕疵,主要发生在两种材料或色料的交界区域。这通常由两种材料的粘接力不足、注塑压力过大导致界面撕裂,或是清洁度不够引入油污所致。观察时,需重点检查字符边缘及键帽侧面过渡区,若发现白色雾状区域或细微裂纹,即表明界面结合存在隐患。此外,缩痕也是需要警惕的问题,多出现在壁厚较厚或加强筋附近,表现为表面凹陷。缩痕会改变光线的反射角度,导致局部亮度异常,在背光测试下尤为明显,需结合模具冷却系统设计进行针对性排查。
观察环境与工具规范
观察透光效果时,环境光线的控制至关重要。自然光下的观察容易受到外界光源角度和色温的影响,难以发现细微的亮度不均或内部杂质。建议在标准光源箱或暗室环境中进行检测,使用高显色指数(CRI>90)的LED背光板作为统一光源。背光板的色温应保持在4000K-5000K之间,以模拟日常使用中的白光环境,同时避免暖光或冷光对材质颜色的干扰。光源的亮度需适中且稳定,过强的光线可能掩盖细微瑕疵,而过弱的光线则无法激发材质的透光特性。
辅助工具的使用能显著提升瑕疵识别的准确率。高倍放大镜或显微镜可用于观察字符边缘的微观结构,判断是否存在毛刺、飞边或界面分层。对于大面积的亮度均匀性检查,可使用专业的亮度计测量键帽表面不同点的照度值,通过数据量化差异。此外,旋转键帽观察其在不同角度下的反光情况,有助于发现表面平整度问题。确保观察距离固定,通常为20-30厘米,以保持视角的一致性。规范的观察流程能减少主观判断误差,提高排查结果的可重复性。
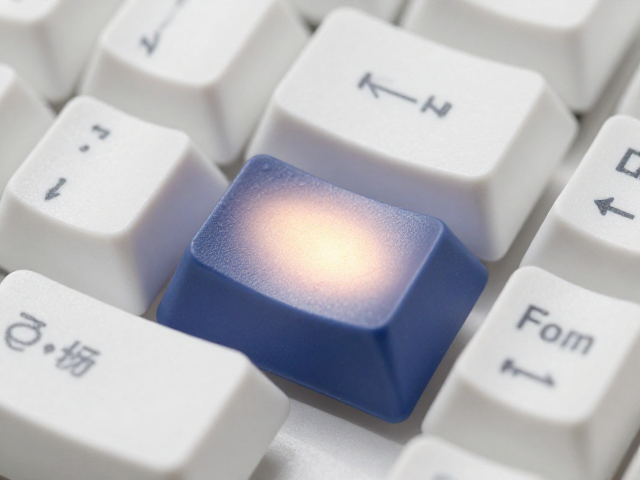
工艺参数与模具排查
注塑压力的设定直接影响材料的填充状态和界面结合质量。压力过低可能导致填充不完全,形成短射或气泡;压力过高则可能导致飞边或界面应力过大,引发分层。在排查透光瑕疵时,需结合注塑机的压力曲线进行分析,检查保压阶段的压力是否稳定。保压时间的长短会影响键帽的收缩率和密度,时间不足可能导致缩痕,时间过长则可能增加内应力。通过调整压力和时间的参数组合,观察透光效果的变化,有助于锁定最佳工艺窗口。
模具的温度控制是决定透光均匀性的另一关键因素。模温不均会导致材料冷却速度不一致,进而产生内应力和翘曲,影响透光效果。检查模具的冷却水道布局是否合理,确保各区域温度分布均匀。若发现局部亮度异常,需排查对应区域的冷却效率是否不足。此外,模具型腔表面的光洁度也会影响透光表现,粗糙的表面会增加漫反射,使字符模糊。需定期检查模具抛光状态,及时清理型腔内的脱模剂残留或油污,确保表面状态符合透光要求。