
激光分辨率对键帽表面纹理的影响机制
激光打标机的DPI(Dots Per Inch)参数直接决定了光斑在材料表面的聚焦精度与能量密度分布,这一物理特性在PBT或ABS材质键帽的处理中表现尤为明显。当分辨率设置较低时,激光束形成的光斑较大,能量覆盖面积宽,虽然加工速度较快,但边缘会产生明显的热效应晕染,导致线条发虚,细节处容易出现毛刺或断点。对于需要表现细腻阴影或复杂图标的浅刻工艺,低分辨率往往无法维持轮廓的锐利度,使得最终成品的视觉层次感较弱,难以呈现出版面印刷般的精细质感。
相反,提高DPI设置意味着激光振镜系统在单位面积内能完成更多的点位扫描,光斑尺寸缩小,能量密度更加集中。这种高精度的扫描方式能够精确剥离键帽表面的染料层或氧化层,形成边缘锐利、过渡自然的浅刻效果。在处理细线、小字或高对比度的图案时,高分辨率能显著减少热影响区,避免周围材料因受热不均而产生变色或凹陷过深的问题。因此,理解DPI与光斑能量的对应关系,是控制浅刻深度与表面平整度的核心物理基础。
不同DPI数值下的视觉与触感差异实测
在实际操作中,将激光打标机分辨率设置为600 DPI时,适用于大面积填充或粗�风格的设计。此时的刻痕相对宽浅,表面触感较为平滑,不易积灰,适合追求极简外观或文字较大的键帽项目。然而,在表现复杂插画或极细字体时,600 DPI会导致细节丢失,线条之间可能出现粘连,整体视觉效果偏向于“涂抹”而非精细雕刻,难以满足高精度定制的需求。
当分辨率提升至1200 DPI或更高时,激光能够更精准地控制每一处的去除量,刻痕边缘清晰,无明显毛边。在视觉上,这种设置能保留图案的原始锐度,黑白对比更加分明。在触感上,由于刻槽更细且深浅控制更均匀,手指划过表面时能感受到更细腻的颗粒感,而非粗糙的刮擦感。需要注意的是,过高的分辨率可能会增加加工时间,若设备功率密度不足,还可能导致刻蚀力度不够,出现图案发白、不清晰的现象,因此需根据激光器功率动态调整。
材质特性与DPI设置的匹配策略
PBT材质因其表面经过特殊处理,耐磨且耐油,在激光浅刻时表现出较好的稳定性。对于PBT键帽,建议从800-1000 DPI起步,若图案细节丰富,可逐步提升至1200 DPI。PBT表面较硬,激光主要作用于表面涂层,高分辨率有助于保持涂层剥离后的整洁度,避免因能量过强导致基材变形。若使用普通ABS材质,其耐热性相对较弱,过高的DPI若配合不当的能量密度,极易造成表面发黄或凹陷不均,通常建议采用较低分辨率配合较低功率,通过多次扫描完成浅刻,以平衡细节与表面完整性。
双色键帽或热升华键帽的处理逻辑则有所不同。这类键帽表面存在明显的色彩分层,激光的作用是去除表层黑色或彩色油墨,露出底层白色基材。在此类材质上,DPI的设置需更加谨慎,过高的分辨率可能导致底层基材被意外损伤,影响键帽寿命。通常,800-1000 DPI能较好地平衡去除效率与基材保护,确保图案边缘干净利落。对于带有特殊涂层(如类肤质感)的键帽,需先进行小面积测试,观察涂层剥离后的状态,避免因分辨率过高导致涂层碎裂成颗粒状,影响整体美观。
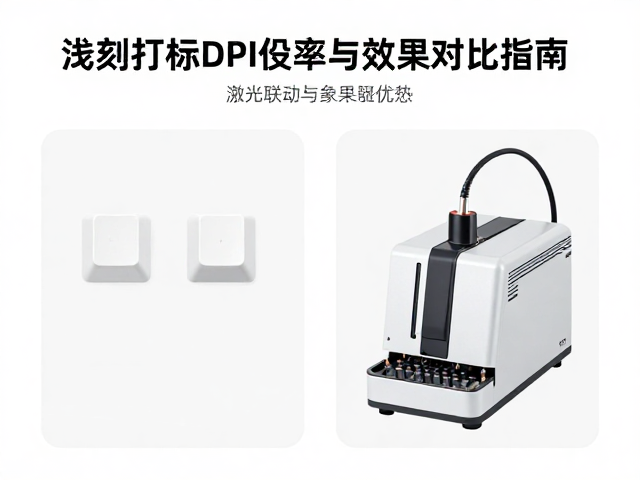
工艺参数联动与最终效果优化
DPI并非独立变量,必须与激光功率、频率及扫描速度协同工作。高分辨率意味着更多的扫描路径,若功率不变,单位时间内的能量输入会增加,可能导致刻痕过深或边缘烧焦。因此,当提升DPI时,通常需要适当降低单点功率或提高扫描速度,以维持整体能量密度的平衡。例如,从600 DPI切换至1200 DPI时,若发现刻痕变浅,不应单纯增加功率,而应先优化焦距,确保激光束严格聚焦在键帽表面,随后微调频率,寻找最佳能量输出点。
焦距的精准度对DPI的效果具有决定性影响。激光束必须精确聚焦在键帽表面,任何焦距偏差都会导致光斑变大,即使DPI设置很高,实际效果也会大打折扣,出现模糊或重影。使用高精度Z轴调整平台,确保键帽表面处于激光焦点位置,是发挥高分辨率潜力的前提。此外,键帽表面的平整度也会影响效果,轻微翘曲或高低不平会导致部分区域失焦,因此在批量加工前,应确保装夹稳固,必要时使用辅助治具固定键帽,以保证每一处刻痕的一致性。