
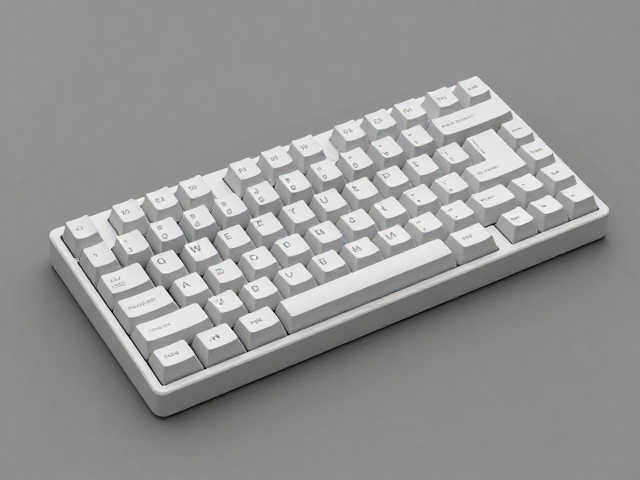
从3D建模到实体原型的转化逻辑
手工键帽的定制流程始于严密的数字建模阶段,设计师利用CAD软件或3D建模工具构建键帽的立体拓扑结构。这一过程并非简单的拉伸或旋转,而是需要精确计算键位间距、键帽高度以及手指接触面的弧度,以确保机械结构在物理世界中的可实现性。许多独立创作者会优先选择树脂或光敏树脂作为原型材料,通过高精度SLA或DLP打印技术将数字模型转化为实体,这种材料具有表面细腻、支撑性好且易于后期打磨的特点,是验证造型比例的关键环节。
在实体原型生成后,物理打磨成为决定最终质感的核心步骤。使用从400目到2000目甚至更高目数的砂纸,对键帽的侧面、顶面以及字符区域进行周密的处理。打磨的目的不仅是消除打印层纹,更是为了塑造出厂级的光滑度或设计师预期的特殊触感纹理。这一阶段需要极大的耐心与稳定性,任何一处受力不均都可能导致键帽边缘出现崩角或表面波浪纹,因此创作者通常采用旋转打磨法,配合悬浮打磨垫,确保每个接触面的曲率过渡自然流畅。
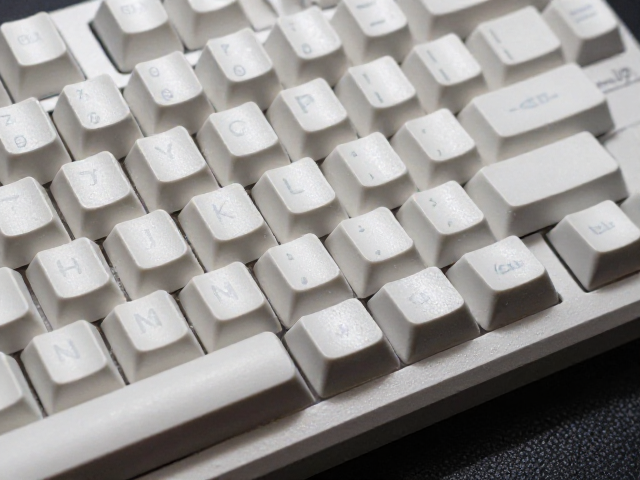
表面处理与材质特性的深度呈现
原型打磨完成后,表面处理决定了键帽的最终视觉语言与触觉反馈。常见的处理方式包括哑光喷漆、高光清漆以及保留树脂原本的半透明质感。若追求极致的哑光效果,创作者常选用微孔喷枪进行多层薄喷,每层间隔特定时间进行固化,以避免漆面过厚影响键帽尺寸精度。对于需要突出立体造型细节的作品,局部抛光或镜面处理能增强光影在键帽表面的折射效果,使复杂的几何切面在光照下呈现出丰富的层次感,这种视觉张力是量产ABS或PBT键帽难以通过注塑工艺直接实现的。
材质本身的物理特性也会随着处理工艺产生微妙变化。光敏树脂在长时间紫外线照射下可能会发生黄变,因此在成品保护中常加入抗UV添加剂或使用高透光率的封装材料。此外,键帽的厚度与壁厚控制直接影响敲击时的声音表现与手感反馈,过薄可能导致结构脆弱,过厚则增加重量并改变按压力度。创作者需根据目标用户的使用场景,调整键帽的壁厚比例,通常标准键帽的壁厚控制在1.5mm至2.0mm之间,既能保证结构强度,又能维持轻盈的敲击体验,这种对材料物理属性的精准把控是手工键帽区别于工业流水线的核心价值。
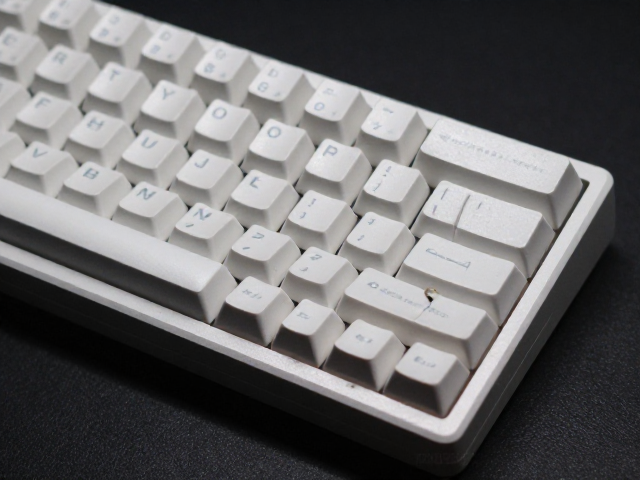
工艺细节与个性化定制的融合
立体造型的魅力往往隐藏在细微的工艺处理中,如字符的嵌入、侧面的拉丝纹或是底部的防滑设计。在原型阶段,字符可以通过高精度雕刻或嵌入式结构实现,确保字符与键帽主体一体成型,避免后期粘贴带来的脱落风险。侧面的纹理处理则可以通过手工刻线或特殊的打磨手法完成,例如使用细砂条在键帽侧面制造均匀的垂直纹理,这种细节处理能显著提升作品的精致度,使其在视觉上具有类似 CNC 加工金属件的质感。
个性化定制还体现在键帽与轴体结构的适配性上。不同造型的键帽底部十字柱或轴心结构需与主流机械轴体保持兼容,同时兼顾特殊轴体的安装需求。创作者需反复测试键帽与轴体的卡扣力度,确保安装稳固且不易脱落。此外,键帽顶面的倾斜角度需符合人体工学,长时间打字或游戏时能减少手指疲劳。这种对功能性与美学平衡的持续探索,使得每一枚手工键帽不仅是输入工具,更是承载创作者工艺哲学与审美追求的独立艺术品。