
ABS工程塑料丝网印刷的底层逻辑与材料特性
ABS工程塑料因其出色的机械强度、耐热性以及良好的表面加工性能,成为工业零部件和消费电子产品外壳的首选基材。在丝网印刷工艺中,ABS表面的极性基团与油墨中的树脂能够形成较强的物理吸附和化学键合,这决定了其极高的附着力表现。这种材料特性使得印刷后的图案不易脱落,即便经过摩擦测试或溶剂擦拭,依然能保持画面的完整性,为后续的高精度装饰提供了坚实的基础。
相较于金属或玻璃等硬质材料,ABS塑料在印刷过程中对油墨的渗透性具有独特的优势。其分子结构中的苯环和丙烯腈单元,能够与溶剂型或UV固化型油墨产生良好的相容性。在实际操作中,这种相容性表现为油墨能迅速渗透至塑料表层微孔,随后通过溶剂挥发或紫外线照射快速固化。这种物理与化学双重作用机制,不仅提升了印刷的附着力等级,还有效避免了因应力不均导致的涂层开裂或起泡现象,确保了成品在复杂环境下的稳定性。
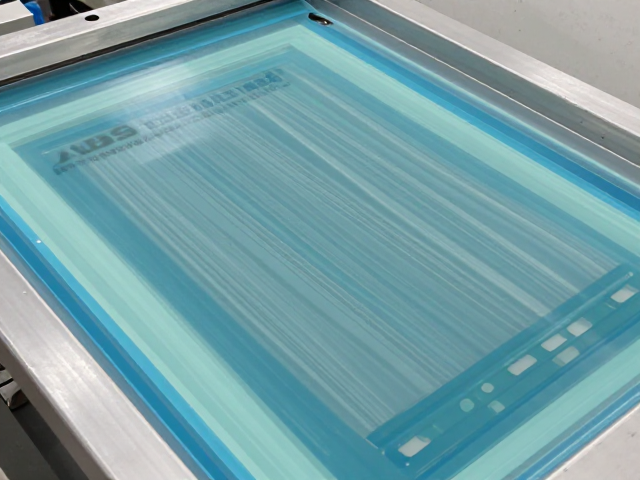
丝网印刷工艺的核心流程解析
丝网印刷的核心在于网版的制作与油墨的刮印,对于ABS材料而言,选用高目数的聚酰胺丝网能显著提升印刷的精细度。在制版阶段,通过感光胶曝光显影形成镂空图案,网孔的孔径大小直接决定了油墨的透过率和墨层厚度。印刷过程中,刮板以特定的角度和压力推动油墨通过网孔,这一过程需要精确控制刮刀硬度与行进速度,以确保墨层均匀且边缘清晰,避免出现拖尾或重影等缺陷。
固化环节是决定印刷质量的关键步骤,ABS塑料通常采用低温烘干或UV紫外线固化两种方式。若使用溶剂型油墨,需严格控制烘箱温度在60-80摄氏度之间,避免ABS基材因受热变形或产生内应力而翘曲。对于UV油墨,则需确保紫外光灯的功率密度足够,使油墨中的光引发剂充分分解,引发树脂快速交联固化。这一过程通常在数秒至数十秒内完成,既保证了生产效率,又确保了涂层达到最佳的物理性能指标。
成本控制与生产效率的提升策略
丝网印刷在ABS加工中的显著优势体现在其相对较低的设备投入和运营成本。相比喷涂工艺,丝网印刷无需复杂的喷房和废气处理系统,仅需基础印刷台、刮刀、网版及固化设备即可启动生产。原材料方面,丝网版可重复使用,单次制版成本极低,尤其适合中小批量或中等批量的生产需求。此外,油墨利用率高,多余油墨可回收再利用,进一步降低了单件产品的材料成本。
提升生产效率的关键在于自动化程度的引入与工艺参数的优化。现代丝网印刷机多配备自动对位系统和恒压刮印装置,大幅减少了人工调试时间和对位误差。通过标准化作业流程,将印刷速度提升至每分钟数十次甚至更高,能够满足大规模生产的需求。同时,预涂底油或电晕处理等前处理工艺的标准化,减少了因表面状态不稳定导致的次品率,从整体上提升了良品率和产出效率,使企业在竞争激烈的市场中保持成本优势。
常见缺陷分析与质量控制要点
印刷过程中常见的橘皮、针孔或附着力不良等问题,往往源于环境温湿度控制不当或油墨流平性不足。ABS材料表面若存在脱模剂残留或油污,会严重阻碍油墨附着,因此前处理清洁工序必须严格执行,通常采用异丙醇擦拭或等离子清洗去除表面杂质。环境湿度过高会导致油墨干燥缓慢,易产生流挂;湿度过低则可能引起油墨过快干燥,导致网点边缘发毛,因此需将车间温湿度维持在标准范围内。
油墨的粘度与触变性直接影响印刷效果的稳定性。过高的粘度会导致油墨难以透过网孔,造成印刷不实;过低的粘度则易引起渗墨,导致图案模糊。在实际生产中,需根据网版目数和印刷环境,定期检测油墨粘度,并通过添加稀释剂进行微调。同时,刮刀的压力与角度需保持一致,避免因局部压力过大导致网版变形或油墨堆积。建立严格的首件检验和过程抽检机制,能及时发现并纠正潜在问题,确保每一批次产品的印刷质量符合标准。