
ABS与PBT彩虹纹成因解析
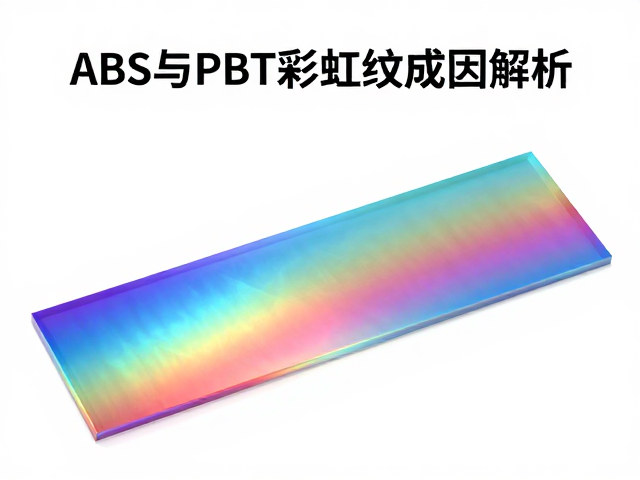
彩虹纹在注塑成型中表现为产品表面出现类似油膜的彩色条纹,其核心物理机制源于光线在塑料熔体冷却过程中形成的微观厚度差异或密度梯度。当ABS(丙烯腈-丁二烯-苯乙烯共聚物)与PBT(聚对苯二甲酸乙二醇酯)这两种常用工程塑料在注射过程中,若熔体流动前沿发生湍流或停滞,会导致分子链取向不一致。ABS材料中的橡胶相分散在刚性基质中,若剪切应力分布不均,橡胶颗粒的取向会改变局部折射率;而PBT作为半结晶聚合物,其结晶速率对温度极其敏感,冷却时的温差会导致结晶度分布不均,进而形成光程差,使白光发生干涉和衍射,最终在人眼视觉中呈现出色带。
此外,模具表面的微观状态与脱模剂的使用也是诱发彩虹纹的关键从属因素。模具抛光精度不足或存在细微划痕,会像光栅一样散射光线,加剧彩虹纹的可见度。在实际生产中,如果脱模剂喷涂过量或不均匀,会在型腔表面形成极薄的残留层,这些残留层与塑料熔体接触后形成复杂的多层薄膜结构,进一步干扰光线的反射路径。对于ABS与PBT共混或单独成型的情况,由于两者粘度特性差异巨大,共混时若相容性处理不当,界面处的应力集中会加剧微观结构的不均匀性,使得彩虹纹现象比单一材料更为显著。
注塑工艺优化与解决方案
优化注塑工艺参数是抑制彩虹纹最直接且有效的手段,重点在于控制熔体温度和注射速度。对于ABS材料,建议将料筒温度设定在210-240℃区间,避免温度过高导致材料降解产生气泡或低分子物挥发,从而破坏表面平整度。注射速度应采用分段控制,在浇口附近设置较低的速度以减少剪切热和分子取向,随后在填充中后期适当提高速度以维持熔体前沿的稳定性,确保熔体平稳推进而非剧烈湍流。针对PBT材料,由于其对水分极其敏感且结晶速度快,必须确保原料充分干燥,含水率控制在0.02%以下,同时模具温度需维持在80-100℃,以延缓冷却速率,促进分子链松弛,减少因快速冷却造成的内应力和结晶不均。
模具设计与冷却系统的调整能从物理结构上根本性改善流场均匀性。浇口设计应避免设置在产品壁厚突变处或视觉高光区域,推荐采用扇形浇口或薄膜浇口以扩大浇口宽度,降低剪切速率。冷却水道布局应遵循等温原则,确保模具型腔各部位温差控制在±2℃以内,防止因局部冷却过快导致收缩率差异。对于复杂结构件,可尝试使用热流道系统替代冷流道,消除冷料头对熔体流动的干扰。若彩虹纹由脱模剂引起,应改用喷雾式微量喷涂或采用真空排气脱模工艺,彻底消除表面残留层对光线的干扰,确保产品表面光学性能的一致性。