
浅刻激光键帽的视觉呈现与工艺逻辑
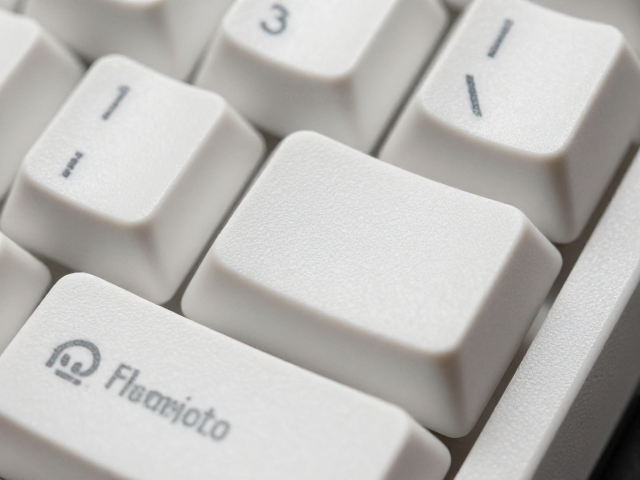
机械键盘配件市场中,浅刻工艺因其保留键帽原始质感且文字清晰的特点,逐渐成为许多用户偏好的定制方向。这种工艺并非简单的表面涂抹,而是通过高功率密度激光束对键帽材料进行微量烧蚀,形成深度通常在0.05毫米至0.3毫米之间的凹槽。与传统热转印或双色注塑相比,浅刻激光键帽的文字边缘更为锐利,且由于未完全穿透材料表层,触感上更接近原始键帽的平滑度,仅在视觉上形成深浅对比。
早期工业打标技术为这一现代工艺奠定了基础。在20世纪90年代,金属打标主要依赖机械刻字或化学腐蚀,这些方法效率低且难以控制精度。随着CO2光纤激光器的普及,工业打标进入高速、非接触时代。键帽浅刻技术正是借鉴了工业打标中对材料去除率的控制逻辑,通过调整激光频率、速度和功率,精确计算每一处文字的蚀刻深度,从而在塑料或金属表面实现既美观又符合人体工学的标识效果。
追溯早期工业打标对键帽工艺的启示
回顾2000年初期的工业标记设备,当时的打标深度普遍较深,主要为了满足工业零部件在恶劣环境下的永久性识别需求。这种“深雕”逻辑直接影响了早期键帽定制的思路,许多手工刻字或早期激光设备往往因为功率过大导致键帽表面出现毛刺或变形。随着光学技术的迭代,工业打标开始追求微细加工,这一转变促使键帽制造商开始探索低功率、高频率的激光参数组合,旨在在不破坏键帽整体结构强度的前提下,仅对表层聚合物进行分子级剥离。
工业打标中常用的Marking参数模型,如脉冲宽度、峰值功率和扫描速度,被直接迁移至键帽浅刻的算法中。例如,在处理PBT(聚对苯二甲酸乙二醇酯)材质时,早期工业经验表明,过高的能量密度会导致材料碳化发黑,影响美观。因此,现代浅刻工艺通过降低单脉冲能量,增加扫描次数,实现了类似工业精密铭牌的细腻效果。这种从工业重型加工向消费电子精密加工的技术下放,使得键帽浅刻在保持清晰度的同时,避免了传统深雕带来的触感生硬问题。
雕刻深度的物理界定与材料响应
雕刻深度是决定浅刻键帽视觉效果和耐用性的核心物理指标。对于常见的ABS材质键帽,浅刻深度通常控制在0.1毫米左右,这一深度足以让染料或涂层在凹槽内附着,同时避免因深度过大导致键帽在长期敲击下产生应力集中而破裂。相比之下,PBT材质因其更高的硬度和耐磨性,浅刻深度可适当放宽至0.2毫米至0.3毫米,以确保文字在长期使用中不易被磨平。不同材质的热变形温度和激光吸收率差异,要求工艺参数必须经过严密的物理测试才能确定最佳深度区间。
在激光与材料相互作用的过程中,深度控制依赖于严密的能量密度计算。激光束聚焦在键帽表面,材料吸收光能转化为热能,发生升华或熔化。若深度不足,文字边缘模糊,易受油污侵蚀;若深度过大,则可能削弱键帽顶部结构,导致按键手感变脆。实际生产中,常使用高精度千分尺或激光测距仪对样品进行抽样测量,确保批量生产中的深度一致性。这种对微米级精度的追求,直接反映了浅刻工艺从粗糙加工向精密制造的演进。
持久性检查的多维评估体系
键帽的持久性不仅体现在文字不脱落,更体现在抗磨损、抗黄变和抗油污的综合表现。在实验室环境中,持久性检查通常包括摩擦测试、加速老化测试和化学耐受性测试。摩擦测试使用标准摩擦仪,以特定压力和行程对键帽表面进行数千次往复摩擦,观察文字清晰度变化。对于浅刻工艺,由于文字处于凹槽内,其耐磨性通常优于表面印刷,但需验证凹槽边缘是否因摩擦产生崩边或变圆。
加速老化测试则将键帽置于恒温恒湿箱或紫外线下,模拟长期使用后的环境应力。检查重点在于激光烧蚀区域是否出现变色、裂纹或与周围基材的分层现象。此外,日常使用中的油污渗透也是关键检查项,浅刻凹槽若开口过大,易积聚油脂导致文字发黑。因此,持久性检查还需包括开口角度与深度比例的光学检测,确保凹槽形态既能容纳标记材料,又能通过键帽侧壁的自清洁效应减少污垢堆积。
工艺参数对最终成品的决定性影响
激光功率、扫描速度、频率和填充间距等参数共同决定了浅刻键帽的最终品质。功率过高会导致材料过度烧蚀,形成深坑;功率过低则无法形成清晰边界。扫描速度需与功率匹配,过快导致打标不深,过慢导致热量堆积引起材料变形。频率影响脉冲密度,高频率可实现更平滑的刻线,低频率则可能产生断续痕迹。这些参数并非孤立存在,而是需要通过严密的实验设计进行优化,以找到最佳平衡点。
填充间距决定了文字的实度和边缘锐度。在浅刻工艺中,较小的填充间距能形成更紧密的刻线,提升文字的可读性和美观度,但会增加加工时间。实际生产中,常采用螺旋扫描或矢量扫描路径,以减少热影响区,避免相邻刻线间的热干扰。通过调整这些微观参数,制造商能够生产出边缘锐利、深度均匀、触感舒适的浅刻键帽,满足不同用户对工艺细节的严苛要求。