
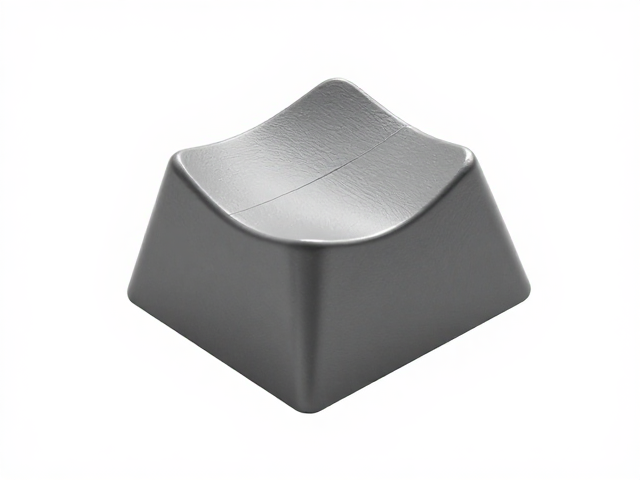
高球帽键帽倒角注塑模具的核心设计难点
高球帽(High-profile keycap)因其独特的拱形曲面和较大的倒角过渡区域,在注塑成型过程中面临着严峻的脱模阻力与表面缺陷风险。传统的模具设计往往难以平衡倒角处的冷却效率与顶出平稳性,导致产品在量产初期极易出现顶白、拉丝或尺寸不稳定等现象。解决这一问题的核心在于对模具型腔几何结构的精细化重构,特别是针对倒角区域的分型面处理与滑块机构的设计。
倒角区域的注塑成型质量直接决定了用户的指尖触感体验。过大的拔模角度会导致键帽顶部有效受力面积减小,而过小的拔模角度则会显著增加脱模力,进而引发产品变形或模具磨损。通过优化倒角曲率半径与拔模斜度的匹配关系,可以有效降低熔体在流动过程中的剪切应力,减少因内应力残留导致的后期翘曲。这种设计思路不仅关乎外观美感,更是确保键帽在长期高频敲击下保持结构完整性的关键物理基础。
模具结构优化与顶出系统的改良策略
针对高球帽键帽的脱模难题,模具顶出系统需采用多点均衡顶出或软性顶出材料进行改良。在倒角根部设置隐蔽式顶针或采用气顶辅助脱模,能够显著降低局部顶出应力,避免产品在脱模瞬间因受力不均产生永久性形变。同时,模具型腔表面的纳米级抛光处理与微织纹设计,有助于改善熔体与金属表面的摩擦系数,使脱模过程更加顺滑,减少粘模现象的发生。
冷却系统的布局对倒角区域的成型质量有着决定性影响。传统的单侧冷却难以应对高球帽复杂曲面的温度分布不均问题,容易导致倒角处冷却缓慢,延长成型周期并增加缩痕风险。采用随形冷却水道或针对倒角区域增设独立冷却回路,能够加速该部位的热量散发,确保倒角层充分固化。精确的温度控制使得熔体在倒角处形成均匀的结晶结构,从而提升产品的机械强度与表面光泽度的一致性。
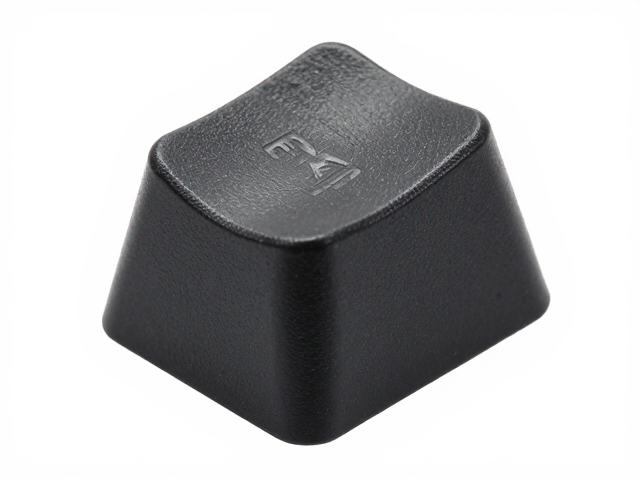
工艺参数调控与量产良率提升路径
注塑工艺参数的设定需与模具结构特征紧密耦合,特别是在保压阶段的压力与时间控制。高球帽键帽在冷却过程中会发生体积收缩,若保压压力不足,倒角边缘易出现凹陷或缺料;若保压过度,则可能导致分型线处产生飞边。通过模内压力传感器实时监测型腔压力变化,建立基于实际填充情况的动态保压曲线,能够有效消除因收缩不均导致的尺寸偏差,确保每批次产品的尺寸精度控制在微米级别。
材料的选择与预处理同样会影响最终的手感与良率。ABS或PBT材料在不同湿度环境下对注塑温度的敏感性存在差异,需根据环境温湿度动态调整料筒温度与模具温度。对于高球帽键帽,建议采用二段式注塑或真空辅助注塑工艺,以消除倒角区域的熔接线和气泡缺陷。此外,注塑后的去应力退火处理能进一步释放内部残余应力,防止键帽在长期使用中因应力释放而发生脆裂或变形,从而保障长期使用的稳定性。
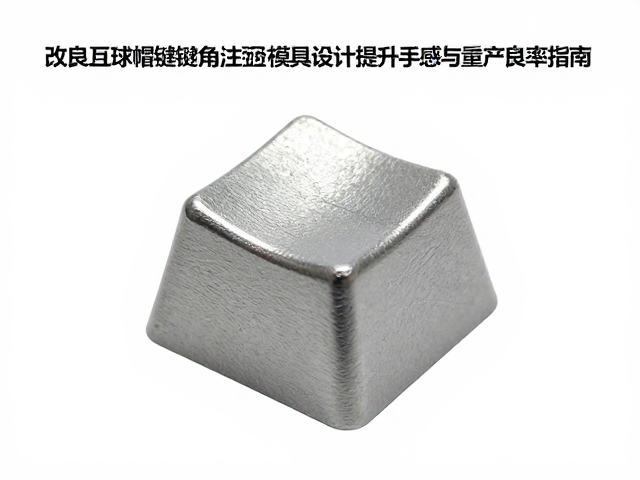
检测标准建立与质量控制体系完善
建立基于三维扫描数据的全尺寸检测流程是确保高球帽键帽良率的重要手段。利用高精度光学扫描仪对成品进行点云数据采集,并与原始CAD模型进行偏差分析,能够精准识别倒角区域的几何误差。重点关注倒角过渡区的平滑度以及键帽脚位与轴柱的配合公差,通过统计过程控制(SPC)技术监控关键尺寸的过程能力指数(Cpk),及时发现模具磨损或工艺波动带来的潜在风险。
外观检验需引入自动化视觉检测系统,重点识别倒角区域的划痕、黑点或光泽不均等缺陷。人工目检易受主观因素影响,难以实现大规模量产下的标准化判定。通过设定统一的灰度阈值和边缘锐度标准,机器视觉能高效筛选出色差或表面瑕疵品。同时,建立模具维护档案,记录每次生产中的模温、压力波动及故障模式,形成数据闭环,为后续模具的预防性维护和工艺迭代提供真实可靠的数据支撑。