
ABS键帽模具结构解析
ABS键帽模具的核心在于精密的分型与成型系统,通常采用热流道模具以实现高效生产。模具主体由定模部分和动模部分组成,其中定模固定在注塑机的固定板上,承载着浇注系统,如主流道、分流道及浇口套。动模则安装在注塑机的移动模板上,内部包含型腔、顶出机构以及冷却系统。对于双色注塑而言,模具结构更为复杂,通常采用转盘式或滑块式结构,以在一次成型周期内完成两种不同颜色或材质的材料的注入。
模具的型腔表面经过精密加工,直接决定了键帽的外观质感与尺寸精度。ABS材料具有良好的流动性,适合制作表面光滑的键帽,但其吸湿性强,成型前需严格控制干燥工艺。模具中设置的冷却水道对缩短成型周期至关重要,合理的冷却布局能确保键帽均匀收缩,减少翘曲变形。此外,排气系统设计需精细计算,以排出模具内滞留的气体,避免键帽表面出现烧焦或填充不足的缺陷。
双色注塑工艺与学习指南
双色注塑工艺的核心在于两种材料在模具内的结合与固化,常见组合为ABS与PC(聚碳酸酯)或ABS与PBT。工艺过程中,第一色材料首先注入模具型腔,随后模具通过旋转或滑动切换至第二套型腔,注入第二色材料。两种材料需在分子结构上具备一定的相容性,或通过模具设计的机械咬合结构(如倒扣、卡槽)实现物理结合,确保双色键帽在长期使用中不脱层。
学习双色注塑工艺需重点关注温度控制与压力管理。第一色材料的注射温度通常高于第二色,以避免第二色材料在接触第一色时发生过热降解。注射压力需精确计算,确保材料能充分填充细微结构,同时避免因压力过大导致模具磨损或产品变形。实际生产中,需通过调整保压时间、冷却时间以及模具温度,优化产品外观与尺寸稳定性,解决常见的气纹、熔接线等缺陷。
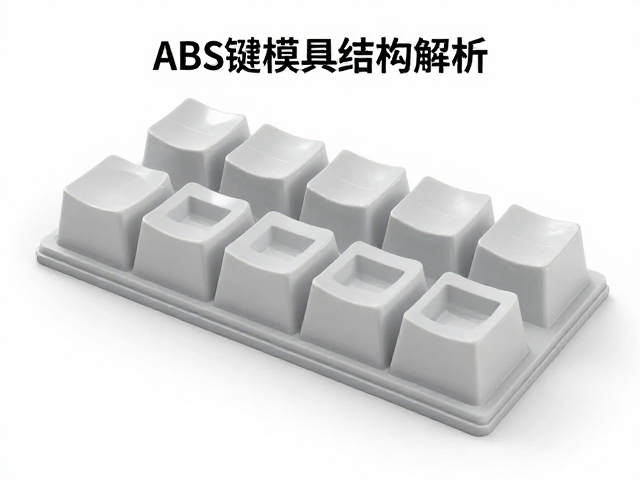
模具维护与常见问题处理
模具的日常维护是保证ABS键帽生产稳定性的关键。定期清洁模具型腔表面,去除残留的脱模剂或油污,可防止产品表面出现脏点或光泽不均。检查顶出机构是否灵活,确保顶针无卡滞或磨损,避免键帽在脱模过程中受损。对于双色模具,还需重点检查旋转或滑动部件的密封性,防止液压油泄漏或异物进入导致动作失效。
常见问题处理需结合具体缺陷特征进行分析。若键帽表面出现银纹,通常源于材料未充分干燥或注射速度过快,需调整干燥参数或降低注射速度。若双色结合处出现脱层,可能是两种材料相容性不足或注射温度过高导致界面结合力下降,需优化材料配方或调整工艺温度。尺寸超差时,应检查模具磨损情况或冷却系统效率,必要时对模具进行修配或调整成型参数。