
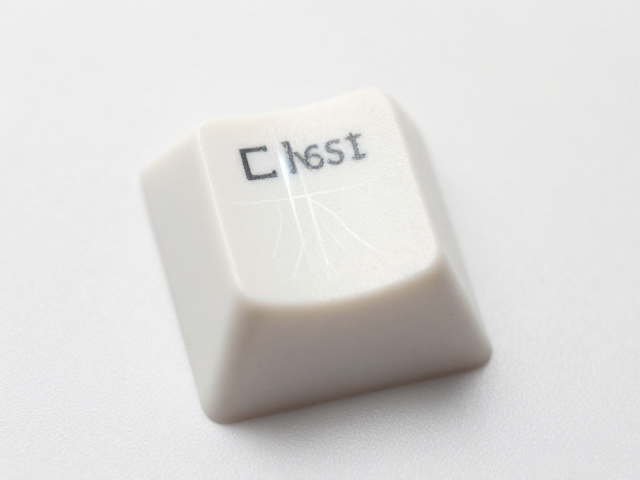
激光能量密度与材料响应的物理基础
激光加工的核心在于光子与物质的相互作用,对于PBT、ABS或类肤感材质等常见键帽材料,这一过程表现为高分子链的断裂与升华。激光功率密度是决定雕刻深度的关键变量,其计算公式为功率除以光斑面积,即 $I = P / A$。在实际工业场景中,光纤激光器的光斑直径通常控制在0.01mm至0.1mm之间,配合10W至50W的平均功率,产生的功率密度可达 $10^4 - 10^6 W/cm^2$。这种高能量密度使得材料表面瞬间达到气化温度,从而实现微米级的去除。若功率密度过低,材料仅发生热变性导致边缘发黄;若过高,则会造成材料熔融堆积,破坏字符边缘的锐利度。
光斑形态与聚焦位置直接影响刻蚀的截面形状。理想的浅刻效果要求激光束在材料表面形成完美的衍射极限光斑,此时能量分布呈高斯型,中心能量密度最高,边缘逐渐衰减。通过调整透镜焦距,使焦点精确落在键帽表面,可获得最小的光斑尺寸和最高的峰值功率密度。对于高精度字符雕刻,光斑直径越小,分辨率越高,但同时也对机械定位精度提出了更严苛的要求。通常,聚焦误差需控制在±0.1mm以内,以确保刻蚀深度的一致性,避免出现因离焦导致的字符模糊或深度不均现象。
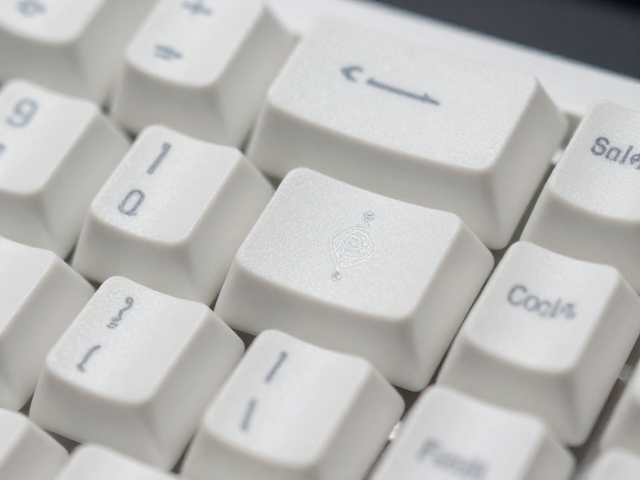
精密运动控制与路径规划的协同机制
激光振镜系统的扫描速度与加速度决定了字符边缘的平滑度。在雕刻复杂字体时,振镜电机需根据字符轮廓动态调整偏转角度,扫描速度通常在2000mm/s至7000mm/s之间波动。高速扫描下,惯性效应可能导致振镜响应滞后,造成字符拐角处的过冲或圆角过大。为解决这一问题,现代激光打标机普遍采用轨迹规划算法,对曲线段进行速度补偿,确保在拐角处自动减速,在直线段加速,从而维持恒定的能量输入密度。这种动态调控能力是实现细线宽、高对比度浅刻效果的关键。
步进电机或伺服电机控制的Z轴升降机构负责维持焦点与材料表面的距离。在键帽表面存在微小高度差或曲面特征时,动态聚焦技术通过实时监测表面高度,自动调整透镜位置,保持激光束始终处于最佳聚焦状态。对于标准十字键帽,其键脚与键体连接处存在台阶结构,若焦距不随高度变化,台阶边缘会出现重影或虚焦。通过集成电容式或激光测距传感器,系统可在毫秒级别内完成高度补偿,确保整个键帽表面,包括平面区、曲面区及过渡区,均能获得一致的刻蚀质量。
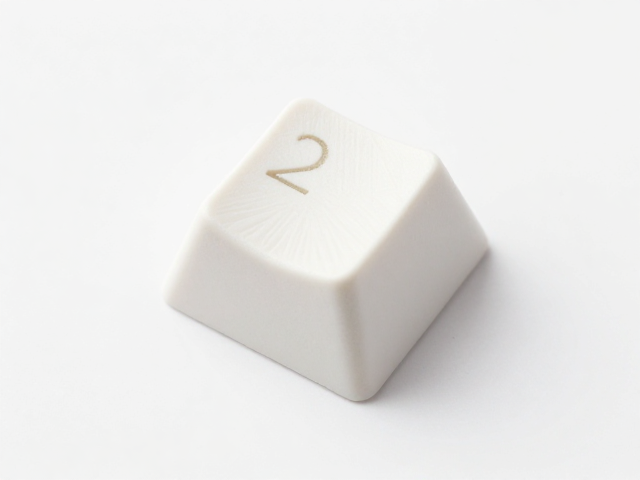
浅刻工艺的参数优化与视觉呈现
浅刻并非简单的表面去除,而是控制材料去除厚度在0.02mm至0.08mm之间,以保留底层材料颜色与表层颜色的差异来呈现图像。对于双色注塑键帽,激光功率需精确匹配表层材料的吸收率。例如,黑色ABS表层对光纤激光吸收率较高,需较低功率即可实现清晰刻痕;而透明或浅色PC材料则需调整波长或使用绿色激光以提高吸收效率。功率密度的微调直接影响刻痕的对比度,过高的功率会导致刻痕过深,暴露出色差过大的底层,破坏视觉美感;过低的功率则导致刻痕浅淡,易被磨损且识别度低。
字符的几何细节通过激光路径的连续性得以呈现。在雕刻细线或小字号时,激光脉冲频率需与扫描速度匹配,确保相邻脉冲间的重叠率。重叠率通常设定在30%-50%,过低的重叠率会导致刻痕出现断续的锯齿状边缘,影响美观;过高的重叠率则增加热积累,可能引起材料局部过热变色。此外,填充策略对大面积浅刻效果至关重要。采用螺旋线或蜂房式填充路径,可减少热效应引起的边缘毛刺,确保字符内部色泽均匀。对于特殊字体,如等线体或宋体,需根据笔画粗细动态调整激光功率或扫描次数,以平衡细节表现与加工效率。