
丝网印刷前的关键准备与油墨基础处理
单色丝网印刷键帽的生产环境中,环境温湿度会直接改变溶剂型或水性油墨的流变特性。在标准的工业生产条件下,车间温度通常需维持在20至25摄氏度之间,相对湿度控制在50%至60%,这一范围能最大程度减少油墨因环境波动产生的粘度不稳定。印刷前,油墨需经过充分的搅拌和静置消泡过程,搅拌过程应避免高速旋转导致空气大量混入,静置时间通常建议在30分钟以上,以确保油墨内部结构均匀,气泡完全排出。
油墨粘度的初始设定是决定印刷成型质量的第一道防线。使用旋转粘度计进行测量时,需根据丝网目数和键帽表面材质选择合适的粘度区间。对于常见的ABS或PBT材质键帽,印刷单色实字或图案时,油墨粘度若过高,会导致油墨透过网孔困难,造成印迹边缘发虚或断墨;若粘度过低,则易出现油墨塌陷、流挂或渗透过度污染键帽内部结构。实际操作中,通常通过添加专用的稀释剂进行微调,每次添加量需精确到毫升级别,并伴随充分搅拌,随后立即复测粘度,确保数值落在工艺规定的公差范围内,例如±5%的波动区间。
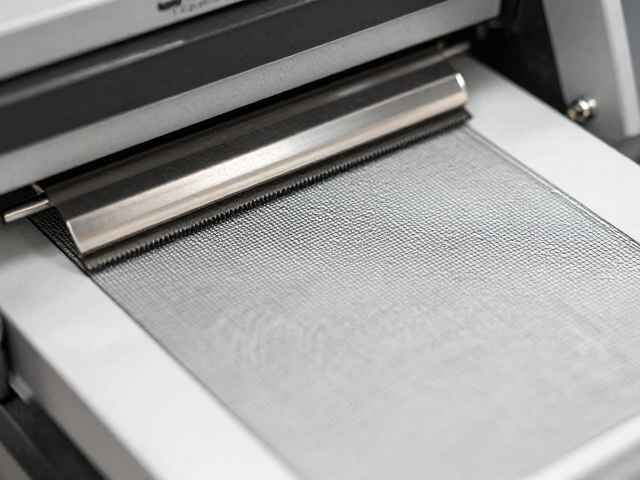
印刷过程中的网距、刮刀压力与速度控制
印刷动作的执行细节直接影响油墨转移的均匀性。网距,即丝网底版与键帽表面的间距,通常控制在3至8毫米之间。合适的网距能保证丝网在刮刀通过后迅速回弹,避免蹭脏已印刷区域,同时确保油墨能平稳过渡到键帽表面。刮刀的压力设置需遵循“轻触实压”的原则,压力过大会导致油墨堆积和网版变形,压力不足则造成油墨填充不均。刮刀角度通常保持在60至75度,这一角度有助于油墨顺利穿透网孔并形成平整的墨层。
印刷速度的稳定性对粘度控制具有间接但重要的影响。过快的印刷速度会导致油墨剪切变稀,使局部粘度暂时降低,进而引发流平过度或边缘扩散;过慢的速度则可能使油墨在网孔中停留时间过长,导致干燥前移或堵塞。在实际操作中,印刷机台的走台速度应保持在恒定值,避免急停急走带来的惯性冲击。对于单色印刷,由于色彩单一,对套准的要求相对降低,但对墨层厚度的一致性要求极高,因此需定期检查刮刀刃口的平整度,及时清理网版上的残留油墨,防止因堵网导致的缺印或墨色不均。
烘干固化阶段的热力学管理与时间控制
烘干固化是决定键帽油墨附着力和硬度的核心环节,其过程涉及溶剂挥发、树脂交联和成膜三个物理化学阶段。热风烘干的温度曲线需根据油墨供应商提供的技术参数进行设定,通常预热区温度设置在60至80摄氏度,主固化区温度则在100至130摄氏度之间。不同树脂体系(如丙烯酸、聚氨酯或环氧树脂)对温度的敏感度不同,过高的温度会导致油墨表面迅速结皮,内部溶剂无法逸出,形成气泡或针孔;温度过低则会导致固化不完全,影响耐磨性和耐化学性。
固化时间的控制需与烘干温度相匹配,形成有效的“温度-时间”组合。在隧道式烘道中,键帽的停留时间通常根据烘道长度和传送速度计算得出,一般在3至10分钟。对于厚墨层印刷,需适当延长固化时间或采用阶梯式升温,确保热量能渗透至墨层底部,使内部溶剂充分挥发。烘干过程中,烘道内的空气流通状况至关重要,良好的排风系统能加速溶剂蒸汽的排出,防止其在键帽表面冷凝造成发白或粘连。此外,烘干后的键帽需经过自然冷却或强制风冷阶段,避免高温下直接堆叠导致油墨受热变形或粘连。
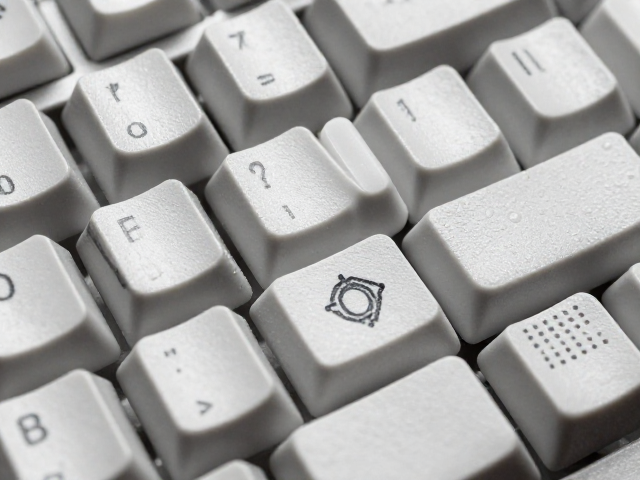
良率提升中的粘度动态监测与缺陷排查
在生产过程中,油墨粘度会随时间推移因溶剂挥发而自然升高,因此实施动态粘度监测是提升良率的关键手段。建议每2至4小时对循环墨槽中的油墨进行一次粘度复测,并根据测试结果及时补充稀释剂。建立详细的粘度记录表,记录每次调整的时间、添加量及复测结果,有助于分析粘度变化规律,优化补墨策略。对于高精度单色印刷,还需监控油墨的触变性,确保其在印刷压力下能顺利流平,而在印刷结束后迅速恢复粘度,防止流挂。
常见的印刷缺陷如橘皮、缩孔、露底等,往往与粘度控制失准或固化条件不当有关。橘皮现象多因油墨流平性差或粘度过高导致,可通过降低粘度或添加流平剂改善;缩孔常由油墨表面张力不均或基材清洁度不足引起,需加强基材清洗和油墨过滤;露底则可能与网版透墨性不足或刮刀压力不均有关。通过系统性地排查缺陷成因,结合粘度数据和固化参数进行反向修正,可逐步缩小工艺窗口,实现单色丝网印刷键帽的高良率稳定生产。