
压铸铝合金关节润滑保养的核心逻辑
压铸铝合金关节在高频往复运动中,表面氧化膜与金属基体的微观接触会产生持续磨损,润滑保养的核心在于构建稳定的低摩擦界面。铝材具有较软的特性且易受电化学腐蚀,因此润滑剂的选择必须兼顾减摩性能与化学稳定性,避免使用含有强酸、强碱或高活性硫化物的介质,以防破坏铝合金表面的钝化层。常规工况下,全氟聚醚(PFPE)基润滑脂或二硫化钼改性润滑脂能提供优异的耐温性与抗水解能力,确保关节在极端温度变化或潮湿环境中保持润滑膜的完整性,减少因干摩擦导致的点蚀与胶合现象。
润滑膜的厚度与分布均匀性直接决定了关节的寿命周期,过薄的油膜无法承受峰值载荷,而过厚则可能因流体阻力导致动作迟滞或污染物吸附。实际操作中需严格控制加注量,通常以覆盖摩擦副表面并形成微小油膜为宜,过量润滑不仅浪费材料,还可能因油脂溢出污染周围传感器或光学元件。对于高精度传动关节,建议采用微量注油系统定期补充,替代传统的手工涂抹,以确保每次注入的润滑介质体积一致,维持机械性能的长期稳定性。
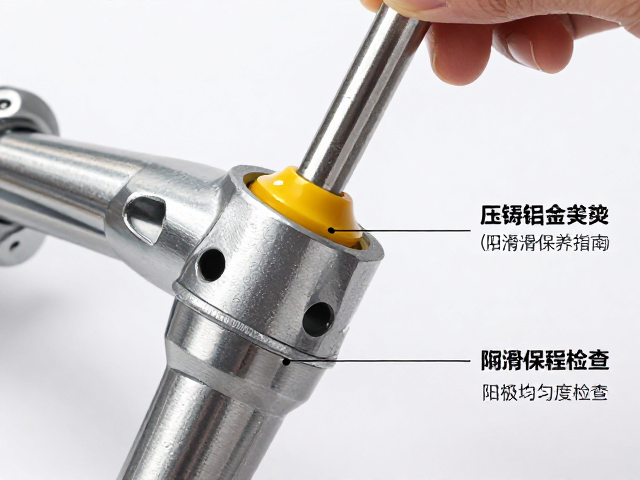
关节处标准化润滑操作流程
在执行润滑作业前,必须彻底清除关节缝隙内的旧油脂、金属碎屑及氧化粉尘,残留物会与新润滑剂混合形成研磨膏,加速零件磨损。推荐使用无水乙醇或专用电子清洗剂配合软毛刷进行深度清洁,确保摩擦面达到无可见污染物的状态,清洁后需等待溶剂完全挥发,避免残留液体影响润滑脂的附着力。对于结构复杂的多轴关节,需拆卸防护罩或防尘圈,暴露出所有直接接触面,确保润滑介质能渗透至微观接触区域。
加注过程中,应使用高精度注射枪或自动化点胶设备,将润滑剂精准注入预设的注油孔或摩擦界面。加注后需手动或自动执行全行程往复运动数次,利用机械运动使润滑剂均匀铺展,同时排出可能混入的空气气泡。完成加注后,需清理表面溢出的多余油脂,防止其吸附灰尘形成污垢团块,影响外观检查与后续维护。定期维护周期应根据设备运行频率设定,一般高频使用场景建议每5000小时进行一次全面润滑检查,低频场景则可延长至每20000小时。
阳极氧化膜均匀度检查技术
铝合金关节件通常经过阳极氧化处理以提升表面硬度与耐腐蚀性,氧化膜的均匀度直接影响关节的配合精度与长期可靠性。目视检查是最基础的手段,需在标准光源箱下观察零件表面颜色是否一致,是否存在色差斑点或局部发白现象,这些异常通常指示氧化过程中电流密度分布不均或散热不良。对于高精度要求,需借助光泽度计测量表面反射率,同一批次零件的光泽度差异应控制在±5%以内,以间接反映氧化膜厚度的均匀性。
微观形貌与厚度检测需依赖专业仪器,椭圆偏振光谱仪可非破坏性地测量氧化膜厚度,要求关键摩擦区域的膜厚波动范围不超过标称值的±10%。此外,采用原子力显微镜(AFM)观察表面粗糙度,确保氧化层表面无针孔、裂纹或起泡,这些缺陷会成为应力集中点,在关节受力时引发微裂纹扩展。若发现局部膜厚过薄或存在缺陷,需重新进行阳极氧化工艺参数调试,调整电解液温度、电流密度及处理时间,确保氧化反应在零件表面均匀发生。
数据监测与异常工况分析
建立关节运行数据的长期监测机制,是预判润滑失效与氧化层破损的有效手段。通过集成加速度传感器与电流传感器,实时记录关节在启停、变速过程中的振动频谱与驱动电流变化。正常工况下,振动幅值应保持在预设阈值范围内,若检测到高频振动成分增加,可能暗示润滑膜破裂导致金属直接接触,或氧化膜局部剥落造成配合间隙异常。驱动电流的波动也能反映摩擦状态,电流突增通常对应于润滑不足或机械卡滞。
历史数据对比分析有助于识别渐进性退化趋势。将当前运行数据与设备出厂基准数据或健康状态下的历史数据进行比对,计算摩擦系数变化率与振动能量密度。若数据偏离正常区间超过5%,需触发预警机制,安排停机检查。对于多关节协同工作的系统,还需分析各关节间的运动同步性,同步误差的增大可能源于某个关节润滑不良导致的动态响应延迟。通过大数据平台的趋势分析,可实现从“定期维护”向“预测性维护”的转变,降低非计划停机风险。