
浅刻激光键帽工艺的核心原理与物理机制
激光浅刻工艺本质上是通过高能激光束对键帽表面材料进行非接触式的物理去除,其核心在于控制激光能量密度与扫描速度,使材料表面发生微量的升华或剥离,从而形成具有视觉层次感的凹槽。与传统的丝网印刷或二色工艺不同,浅刻技术不依赖油墨或涂层,而是直接改变基材(如PBT、ABS或PEI)的表面形貌。这种工艺利用激光聚焦后的光斑,精确击碎材料分子结构,形成的凹槽深度通常在0.05毫米至0.3毫米之间,既保证了字符或图案的清晰可读性,又保留了键帽原有的材质触感和耐用性。
在微观结构层面,浅刻键帽的表面呈现出类似磨砂或拉丝的纹理,这种纹理能够有效减少指纹残留并提升摩擦力。激光束在扫描过程中遵循预设的矢量路径,通过调整激光功率、频率以及扫描间距,可以控制刻蚀的深度和宽度。较深的刻槽能够容纳更多的光线散射,使键帽在透光下呈现出独特的漫反射效果,而在非透光状态下,则通过阴影对比凸显字符轮廓。这种物理层面的深度加工,使得键帽具有极高的耐磨性,即使经过长期高频敲击,字符边缘依然保持锐利,不会出现油墨脱落或模糊的现象。
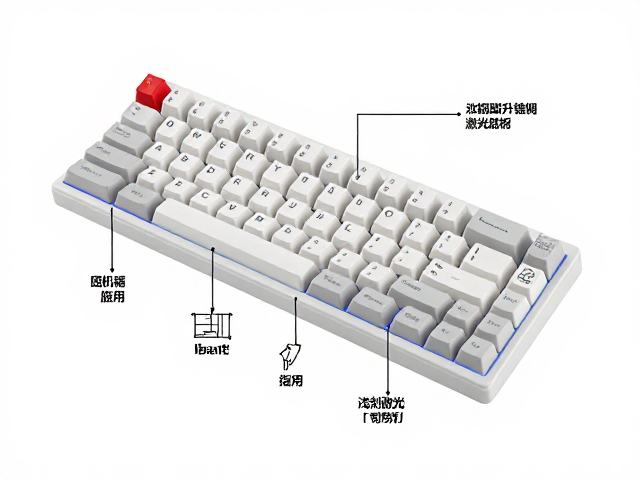
机械结构设计与激光打标机的参数匹配
激光打标机的光学系统主要由振镜、场镜和激光源组成,其机械结构设计的稳定性直接决定了键帽刻蚀的精度。振镜系统负责控制激光束在X轴和Y轴方向的快速偏转,其动态响应速度需匹配高频率的扫描需求,以确保在高速移动中光斑位置的准确性。场镜则负责将激光束聚焦到指定的焦平面上,对于键帽这种具有一定曲率或高度差异的工件,部分高精度设备配备自动调焦或动态聚焦模块,以实时补偿因键帽高度不一致导致的焦距变化,避免刻蚀深度不均或边缘虚化。
在实际应用参数中,光纤激光打标机常用于金属键帽或镀层键帽的浅刻,而CO2激光打标机则更适用于塑料材质如PBT和ABS的表面处理。以常见的PBT键帽为例,激光功率通常设置在10W至30W之间,扫描速度控制在200mm/s至800mm/s,频率设置在20kHz至80kHz,具体数值需根据材料厚度和颜色进行微调。黑色PBT键帽对激光吸收率较高,容易形成明显的白色或浅色刻痕,而透明或白色键帽则可能需要更高的功率或多次扫描以形成足够的深度对比。数据表明,经过优化参数后的浅刻工艺,刻槽边缘粗糙度Ra值可控制在规定范围内,确保手感顺滑且不伤手指。
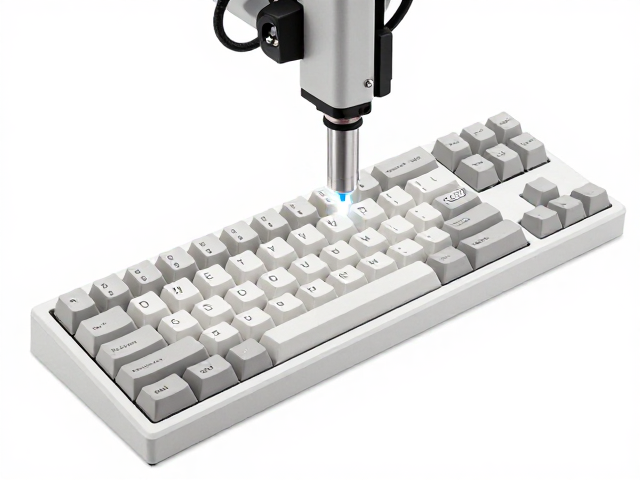
激光打标机在键帽生产中的应用流程与标准化操作
键帽浅刻的生产流程始于矢量图形的导入与排版,操作人员需使用专用软件将设计好的字符或图案转换为激光可识别的DXF或AI格式,并进行比例缩放和位置校正。在放置键帽时,通常使用定制的夹具固定键帽,确保其表面与激光焦点平面平行且位置固定,这一步骤对于批量生产的一致性至关重要。激光打标机启动后,先进行红光预览,确认光路覆盖范围无误,随后执行空打测试,检查首件产品的刻蚀效果,确认深度、宽度和清晰度符合标准后,方可启动正式加工。
批量生产过程中,设备的散热系统和水循环系统需保持正常运行,以维持激光源的输出功率稳定。对于大批量订单,自动化上下料装置可显著提高效率,但需确保机械臂抓取力度适中,避免损伤键帽表面。每批次生产结束后,需清洁场镜和保护镜片,防止粉尘堆积影响激光透过率和聚焦效果。质量检测环节主要通过目视检查刻痕边缘是否整齐、有无烧焦或溢出现象,并使用千分尺测量刻槽深度,确保所有键帽符合预设的技术规范,不合格品需及时剔除并分析原因,调整后续参数。