
精密定位平台在键帽浅刻工艺中的核心作用
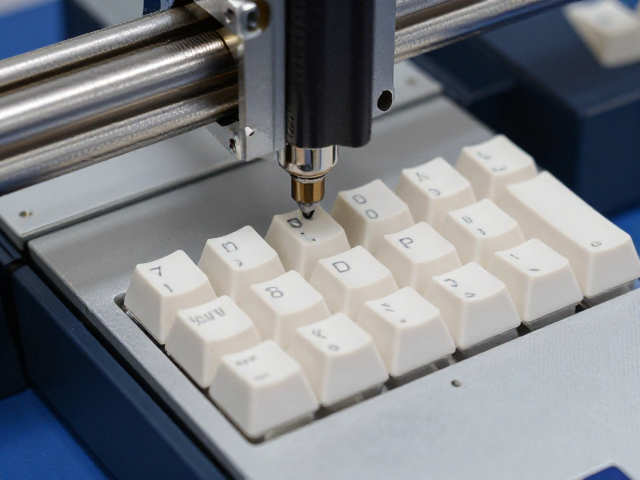
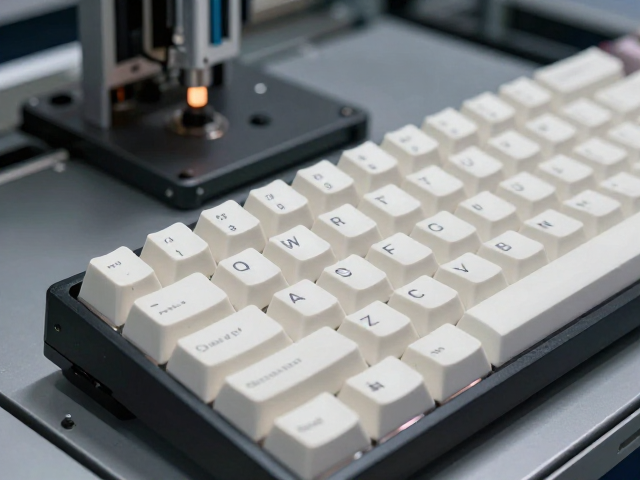
机械键盘键帽的表面处理工艺正经历从传统的丝网印刷向激光浅刻的转型,这一转变的核心驱动力在于对字符边缘锐度与表面平整度的极致追求。精密定位平台在此过程中扮演着“定海神针”的角色,它通过高精度的直线运动控制,确保激光束能够严格遵循预设的矢量路径。不同于大幅面的工业看板打标,键帽的表面积通常仅为几十平方厘米,且材质多为ABS或PBT工程塑料,表面存在微小的弧度或键位高度差异。定位平台需要具备亚微米级的重复定位精度,以补偿机械结构在长时间运行下的微小形变,从而保证每一颗键帽上的字符深度均匀,避免出现因位移误差导致的字符重影或边缘毛刺。
在实际的光路系统中,精密定位平台通常与振镜扫描系统协同工作,但两者的分工有着本质区别。振镜负责高速偏转激光束以形成字符形状,而精密定位平台则负责工件在XY轴面上的宏观移动。对于键帽浅刻而言,这种分工解决了单颗键帽尺寸过小导致振镜扫描范围受限的问题。通过平台带动键帽移动,激光可以在更大的可视范围内进行加工,这不仅提高了单次装夹的产能密度,还通过更平缓的激光扫描角度减少了热影响区,降低了因局部过热导致塑料表面发黄或变形的风险。这种物理层面的精密配合,是实现商业化量产级浅刻键帽一致性的先决条件。
早期工业打标与键帽浅刻的技术演进差异
回顾早期工业打标的发展历程,光纤激光打标机在金属铭牌、电子元器件上的应用已相当成熟,其技术逻辑主要依赖于高能量密度的激光束对材料表面进行熔蚀或变色。然而,当这一技术逻辑直接迁移至键帽浅刻时,面临着截然不同的物理挑战。早期工业打标通常追求极快的打标速度和极深的刻蚀效果,旨在永久标记序列号或Logo,其工艺参数往往设定为较高的峰值功率和较低的频率。键帽浅刻则属于微细加工范畴,其核心诉求并非破坏材料结构,而是通过去除极薄的一层表层材料来形成视觉反差。这种从“破坏性标记”到“表面改性”的转变,要求设备在脉冲宽度、频率和峰值功率的调控上具备更精细的线性响应能力。
技术演进的另一大差异体现在光束质量与聚焦光斑的控制上。早期工业打标设备为了追求效率,常使用经过扩束处理的光束,光斑直径较大,边缘相对模糊,这在金属粗糙表面或深色塑料上足以形成清晰标记。但在透明的PBT或白色ABS键帽上,大光斑会导致能量密度分布不均,字符边缘出现锯齿状的热扩散现象。现代键帽浅刻工艺逐渐引入了高斯光束整形技术,并结合高精度的场镜,将光斑压缩至微米级别。这种技术迭代使得激光能够像微雕刀一样精确剥离材料,而非像早期设备那样通过热灼烧覆盖表面。这种从宏观标记到微观雕刻的技术跨越,标志着激光加工在精密外观件领域的应用进入了精细化阶段。
工艺参数对键帽表面形貌的影响机制
激光浅刻并非简单的功率叠加,其工艺参数与键帽最终表面形貌之间存在严密的物理映射关系。激光功率密度直接决定了材料的去除速率,过高的功率会导致材料瞬间气化,形成深坑和飞溅物,破坏键帽表面的光滑手感;而过低的功率则无法有效去除表层,导致字符模糊不清。频率参数则影响着激光脉冲与材料相互作用的热积累效应。低频激光脉冲间隔长,热量容易向周围材料传导,造成周围区域变色或硬化;高频激光则通过快速脉冲剥离材料,实现“冷加工”效果,保持键帽基材的热稳定性。在实际操作中,通常需要根据键帽材质的吸收光谱特性,动态调整功率与频率的组合,以找到最佳的材料去除阈值。
扫描速度与光斑重叠率是影响字符边缘质量的关键变量。扫描速度过快会导致激光能量密度不足,字符深度不够;速度过慢则会导致单点能量密度过高,引起材料熔融堆积。光斑重叠率是指相邻两个激光光斑在扫描路径上的重叠比例,这一参数决定了加工表面的连续性。对于键帽上的细线或小字号字符,通常需要设置较高的重叠率(如30%-50%),以确保线条饱满且无断点。然而,高重叠率会降低加工效率,因此需要在质量与效率之间进行权衡。此外,激光的偏振方向也会影响吸收效率,部分工艺会采用圆偏振光来平衡不同扫描方向上的能量吸收差异,从而获得更均匀的字符灰度表现。
材质特性与激光互作的微观分析
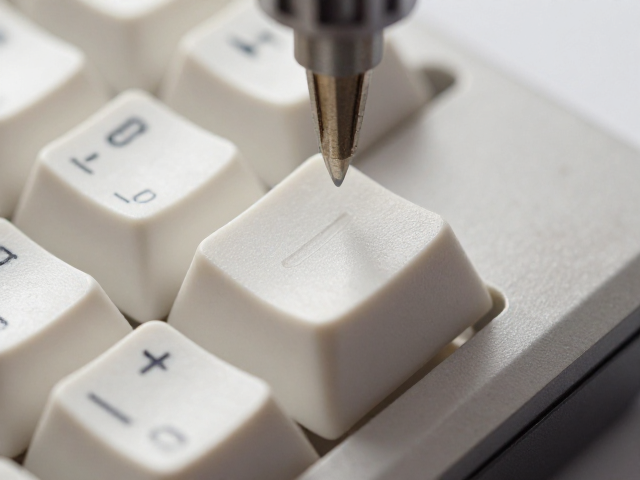
ABS与PBT是机械键盘键帽最主流的两种材质,它们在激光浅刻过程中的物理响应存在显著差异。ABS材质含有丁二烯成分,分子结构中包含碳碳双键,对红外波段激光(如光纤激光)具有较强的吸收能力。当激光照射ABS表面时,能量迅速被吸收并转化为热能,导致聚合物链断裂和挥发,形成浅层凹坑。这种反应相对剧烈,容易产生少量烟雾,且字符边缘容易因热应力产生轻微卷曲。相比之下,PBT材质具有更高的结晶度和热稳定性,其分子结构对激光的吸收率相对较低。要使PBT产生明显的浅刻效果,通常需要更高的峰值功率或经过特殊表面处理的PBT材料,否则激光能量会被大部分反射或透射,难以形成清晰的字符。
除了基材差异,键帽表面的制造工艺也会影响激光互作效果。原厂出厂的键帽表面通常经过喷砂、类肤涂层或光面处理。喷砂表面具有微观粗糙结构,激光照射时会发生漫反射,导致能量密度分布不均,字符边缘模糊,因此喷砂键帽通常不适合直接进行高精度浅刻。光面键帽表面平整,激光能量集中,字符清晰锐利,是浅刻工艺的首选。部分键帽在注塑过程中添加了阻燃剂、着色剂或玻璃纤维增强材料,这些添加剂在激光作用下可能产生不同的化学反应或物理阻挡,影响字符的对比度和深度。因此,在开发浅刻工艺时,必须针对每一批次、每一种材质的键帽进行独立的参数调试,以应对材料微观结构带来的变异性。
自动化产线中的定位与补偿策略
在规模化生产中,键帽通常以阵列形式排列在治具或托盘上进行批量加工。精密定位平台在此场景下需要处理多批次工件的坐标映射问题。由于注塑成型和切割过程中存在尺寸公差,单个键帽在治具中的实际位置可能与理论坐标存在偏差。传统的固定式振镜系统无法自动修正这种偏差,必须依赖高精度定位平台的实时位置反馈。通过集成视觉定位系统或高精度光栅尺,定位平台能够实时监测治具位置,并在加工前进行坐标偏移补偿。这种闭环控制策略确保了即使治具存在微米级的安装误差,激光束仍能精准命中每个键帽的指定区域。
除了位置补偿,热变形补偿也是自动化产线不可忽视的一环。长时间连续加工会导致激光头、治具以及键帽本身温度升高,引起机械结构的热膨胀。对于高精度定位平台而言,这种热漂移可能导致加工误差随时间累积。现代精密定位系统常采用双驱同步控制技术,通过双侧电机的协同运动消除丝杠扭转误差,同时结合环境温度传感器,实时调整运动参数以抵消热变形影响。此外,平台导轨的选用也至关重要,空气悬浮导轨或高精度直线电机能够提供极高的刚性和平滑度,减少机械振动对激光光斑稳定性的干扰,从而在长时间运行中保持一致的加工精度。