
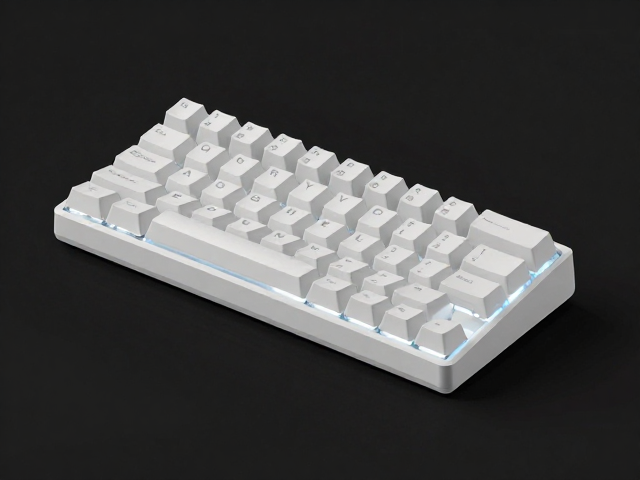
侧面透光键帽的光学结构原理
键帽侧面的透光效果并非简单的材料染色,而是依赖于精密的光学路径设计。当光源从键帽内部或底部投射时,光线需要穿过ABS或PC塑料的侧壁,再通过侧面的镂空或纹理区域折射而出。PC材质因其较高的透光率和优异的热稳定性,常被视为制作高透光键帽的首选基材。相比传统的ABS材质,PC在长时间光照下不易变黄,且表面硬度更高,能更好地维持透光区域的清晰度。
侧面透光的设计核心在于对光线散射角的控制。设计师通过计算侧壁的厚度与角度,确保光线能均匀分布,避免出现局部过亮或暗斑。这种设计通常结合了倒角工艺,使键帽边缘呈现柔和的过渡,既提升了视觉上的层次感,又减少了光线在边缘处的溢出。光线在塑料内部的漫反射路径经过反复演算,最终在侧面形成柔和且均匀的光晕,这是实现高质量侧面透光的基础物理条件。
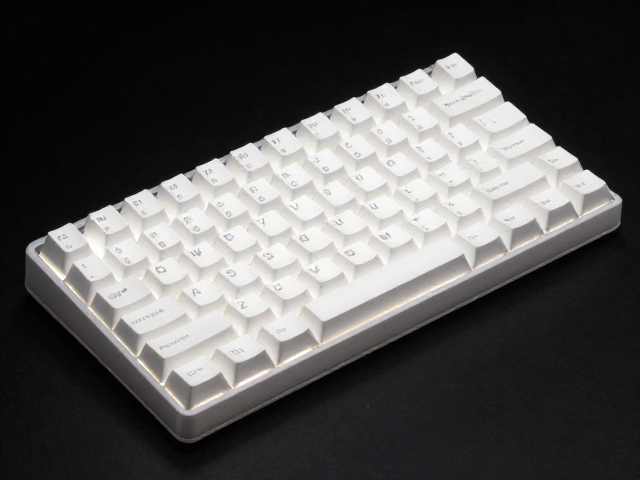
矢量图稿在透光设计中的应用逻辑
矢量图稿是侧面透光键帽设计阶段的核心工具,它提供了无损缩放和精确路径定义的优势。在设计初期,设计师使用Illustrator等软件绘制严密的几何路径,这些路径直接决定了透光区域的形状和大小。矢量线条的闭合与开放属性需要严格区分,闭合区域通常用于定义实体塑料部分,而开放路径或填充区域则对应透光窗口。这种严密的逻辑结构确保了后续CNC加工或注塑模具制作时的准确性。
矢量图稿还需要处理图层顺序与透明度层级,以模拟光线在不同材质上的表现。通过设置不同的图层透明度,设计师可以在屏幕上预演光线穿透塑料后的视觉效果,从而调整透光窗口的比例。矢量文件的可编辑性使得微调变得极为便捷,只需调整贝塞尔曲线的节点,即可改变光线的折射角度。这种基于数据的设计方式,减少了传统手绘设计中因视觉误差导致的修改成本,提高了设计迭代的效率。
PC材质特性与注塑工艺的结合
PC(聚碳酸酯)材料在注塑过程中表现出良好的流动性,这使其能够完美填充复杂的侧面透光结构。在模具设计中,PC材质的收缩率较为稳定,有助于保持键帽侧面透光区域的尺寸精度。然而,PC材料表面硬度较高,直接成型可能导致表面光泽度不均,因此常需要进行二次表面处理,如哑光喷涂或激光蚀刻,以平衡透光性与触感。
注塑温度与压力的控制对PC键帽的透光效果有着决定性影响。过高的温度可能导致材料分解,产生气泡,破坏光线的均匀传播;过低的温度则会导致填充不足,使透光区域出现残缺。实际生产中,通常采用分段注塑工艺,先以较低压力填充型腔,再以较高压力压实,确保PC材料紧密贴合模具内壁。这种工艺细节直接影响了成品键帽侧面的光滑度,进而影响光线的折射效果。
从设计稿到成品的高效转化流程
高效实践的关键在于设计文件与制造端的无缝对接。设计师在完成矢量图稿后,需输出为标准的DXF或AI格式,并标注详细的尺寸公差。制造端通过CAM软件导入这些文件,自动生成CNC加工路径或注塑模具的3D模型。在这个过程中,自动化的路径生成减少了人工干预,降低了因人为操作失误导致的误差。
测试环节是验证侧面透光效果的重要步骤。使用标准LED光源对初版键帽进行照射,观察侧面光晕的均匀度与亮度。若发现光线不均,需回溯矢量图稿,调整透光窗口的面积或侧壁厚度。这一迭代过程通常经过数次循环,直至达到预期的视觉效果。通过建立标准化的测试环境与数据记录,设计团队能够快速定位问题,优化后续批次的产品质量。