
铝合金压铸件表面预处理与软布选型
5052与6063铝合金因其优异的耐腐蚀性和机械性能,常被应用于对外观要求较高的压铸件场景,但加工过程中残留的脱模剂、切削液或油污会直接影响后续涂装或阳极氧化的效果。清洁工作的核心在于选择合适的擦拭介质,普通棉布容易掉屑且摩擦力不均,可能导致铝材表面产生细微划痕或残留纤维。推荐使用超细纤维布或经过无绒处理的高密度无纺布,这类材料具备极强的吸附能力,能有效捕捉微米级的颗粒污染物,同时其柔软的质地能避免在铝合金表面留下永久性擦痕。
在实际操作前,需确认压铸件表面状态。若油污较重,仅靠干擦无法彻底清除,需配合专用的铝合金中性清洗剂。严禁使用含有强酸、强碱或高浓度氯离子的溶剂,因为5052和6063铝合金对特定化学物质敏感,不当接触可能引发点蚀或晶间腐蚀,破坏材料基体的完整性。清洗剂的pH值应控制在6.5至8.5之间,确保在去除油脂的同时不损伤铝材表面的氧化膜或原生光泽。
软布擦拭去污的核心操作技巧
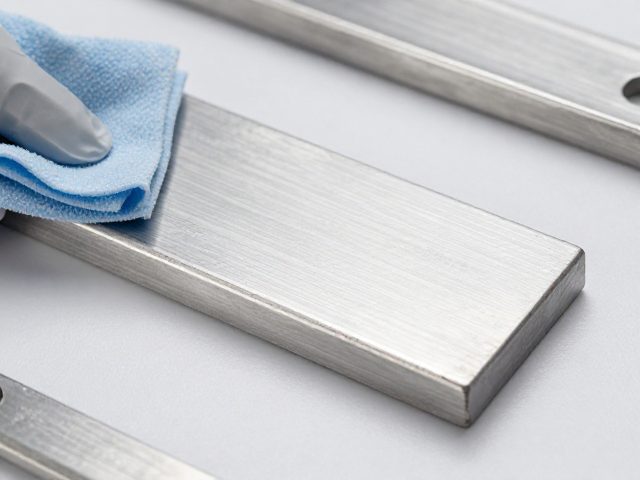
擦拭动作需遵循单向或画圈原则,避免来回剧烈摩擦。对于5052铝合金,由于其含有较高的镁元素,硬度略低于6063,表面相对更娇嫩,擦拭力度需轻柔均匀,重点覆盖油污密集区域。对于6063铝合金,虽硬度稍高,但作为挤压和压铸常用材,其表面也可能存在轻微的加工纹理,剧烈擦拭会加剧纹理处的污垢堆积。操作时,将清洗剂少量喷洒于软布而非直接喷于工件,保持布面湿润但无积液,利用布面的毛细作用吸附污垢,再通过轻柔擦拭将污染物转移至布面深处。
针对不同形态的污渍,需采用差异化的处理逻辑。对于粘性较大的脱模剂残留,可先将软布覆盖在污渍处静置3-5秒,让溶剂充分渗透并软化污垢,再进行擦拭;对于灰尘类干性污染物,应先用压缩空气吹除松散颗粒,避免擦拭时颗粒划伤表面。擦拭过程中需频繁翻动软布,使用洁净面进行后续擦拭,防止已将污垢的一面二次污染工件表面。对于压铸件的内腔、螺纹孔等死角部位,需配合柔软的毛刷辅助清洁,确保无遗漏。
清洁后的干燥与质量自检
清洁完成后,水分残留是导致铝合金后续出现水印或氧化斑点的主要原因。需立即使用干燥、洁净的超细纤维布对工件进行脱水处理,或利用常温热风进行快速干燥。自然晾干需确保环境无尘、无湿气,避免空气中的微粒附着在未完全干燥的表面。对于高精度要求的压铸件,建议使用无水乙醇或异丙醇进行最终漂洗和快速挥发干燥,这两种溶剂挥发速度快,不留痕迹,且对铝合金无腐蚀风险,能有效提升表面洁净度。
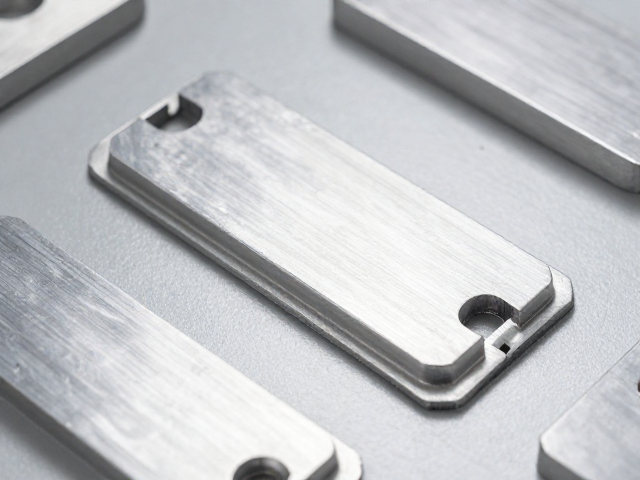
自检环节需在标准光照条件下进行,观察表面是否存在水渍、油斑、纤维残留或擦拭痕迹。将工件置于45度视角下,检查是否有因擦拭不均导致的色差或光泽度差异。对于5052和6063铝合金,表面应呈现均匀的金属光泽,无哑光或雾状区域。若发现局部污渍未除净,需重新局部处理,严禁使用粗糙工具刮擦。清洁后的工件应立即进入下一道工序或进行防护包装,避免长时间暴露在空气中导致自然氧化变色或吸附灰尘,确保压铸件在后续装配或使用中的性能稳定。