
压铸铝合金表面预处理与去毛刺工艺
压铸铝合金在成型后表面通常附着脱模剂残留、氧化皮以及细微的毛刺,这些杂质会直接影响后续表面处理的附着力与美观度。工业实践中,机械去毛刺常采用滚筒研磨或振动研磨设备,通过加入特定粒度的研磨介质(如陶瓷粒、塑料粒或钢丸)进行物理摩擦,去除铸件分型面及浇口的飞边。对于结构复杂或薄壁件,精密喷砂是更常用的选择,使用氧化铝或玻璃珠作为介质,既能清理表面污渍,又能获得均匀的哑光质感,为后续处理提供理想的微观粗糙度。
化学预处理阶段主要涉及脱脂与酸洗两道核心工序。脱脂旨在去除加工过程中残留的切削液、润滑油,常用碱性清洗剂在40-60℃条件下处理5-10分钟;酸洗则多采用含氟化物的混合酸液,重点在于去除铝合金表面的氧化膜并活化基体。这一步骤对控制铝合金的腐蚀速率至关重要,若酸洗时间过长或温度过高,会导致基体过腐蚀,形成粗糙的“麻面”,严重影响最终涂层的平整性。参数需依据铝合金的具体牌号(如ADC12、A380等)进行微调,以确保基体处于最佳活性状态。
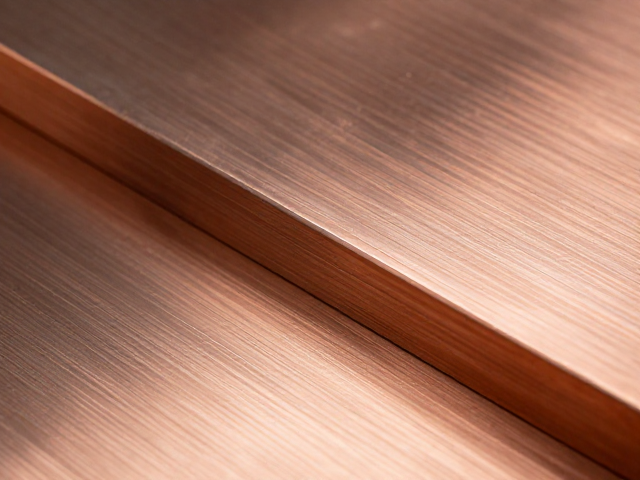
拉丝工艺在铝合金与铜材中的应用差异
拉丝是通过机械摩擦在材料表面形成均匀纹理的过程,在铝合金和铜材上有着不同的技术侧重。铝合金拉丝常采用直纹拉丝,使用百洁布或拉丝轮配合研磨膏进行单向摩擦。由于铝合金硬度相对较低,需严格控制研磨压力,避免产生过深的划痕或导致表面发黑。对于高装饰性要求的产品,镜面拉丝(缎面拉丝)更为常见,需经过多道由粗到细的砂带或布轮打磨,最终达到丝缕细腻、光泽柔和的效果。铜材因延展性较好且易氧化,拉丝时更倾向于使用较软的皮革轮或羊毛轮,配合专用研磨膏,以减少表面划痕并防止铜屑嵌入导致后续生锈。
工艺参数的设定直接决定了拉丝纹理的质量。线距(Grit)的选择通常从80目至1200目不等,目数越高,纹理越细腻。在铝合金拉丝中,研磨介质的硬度需高于基材但具备一定韧性,以防切割过快造成表面不平;而在铜材拉丝中,介质的硬度需适中,以保留金属特有的温润光泽。此外,拉丝过程中的冷却与清洁不可忽视,铝合金易发热变色,需定期更换研磨液;铜材则需彻底清除铜屑,防止氧化斑点产生。后处理通常包括清洗、干燥及必要的封孔或涂油,以保护拉丝纹理并提升耐指纹性能。
阳极氧化工艺原理与铝合金表面强化
阳极氧化是提升铝合金表面硬度、耐腐蚀性及装饰性的核心化学处理技术。其原理是在电解液中,以铝合金工件为阳极,通以直流电,使表面生成多孔型氧化铝膜。对于压铸铝合金,由于含有硅、铁等杂质,传统硫酸阳极氧化可能导致膜层发灰或结合力不佳,因此常采用微弧氧化或特殊封孔技术进行改良。氧化过程中,电解液温度通常控制在20-25℃,电流密度在1-2 A/dm²之间,氧化时间根据膜厚要求(常规装饰性膜厚5-15μm,硬质膜厚可达50-100μm)精确计算。生成的多孔结构具有极强的吸附能力,为后续染色或着色提供了物理基础。
染色与封孔是阳极氧化后处理的关键环节。染色可采用电解着色或有机染料浸渍,电解着色利用二价金属离子(如锡、镍)在氧化膜孔穴中还原沉积,形成稳定的金属光泽色彩,耐候性优于有机染料。封孔则是封闭氧化膜孔隙,防止污染物侵入及膜层脱落。常用的封孔方式包括热水封孔、中温封孔及镍盐封孔。热水封孔利用氧化铝水化膨胀封闭孔隙,环保但能耗较高;镍盐封孔能在常温下进行,封闭效率高且能提高耐蚀性,但需严格控制废水中的镍离子含量。封孔后必须进行严格的水洗和干燥,以去除残留化学物质,确保表面洁净无水印。
铜材表面处理的特性与环保要求
铜材由于其独特的化学性质,表面处理策略与铝合金存在显著差异。铜在空气中易与氧气、硫化物反应生成氧化层或硫化铜斑点,影响美观。常见的铜材表面处理包括钝化、电镀及手工做旧。钝化处理通过化学药剂在铜表面形成致密的保护膜,主要成分多为苯并三氮唑(BTA)或其衍生物,能有效防止自然氧化变色。电镀则是在铜表面沉积镍、铬、金等金属层,以改变其色泽或提升耐磨性。值得注意的是,铜材电镀对基底清洁度要求极高,任何油污或氧化残留都会导致镀层起泡或脱落,因此前处理的活化与除油步骤必须精准控制。
环保法规对铜材表面处理行业有着严格的约束,特别是在重金属排放方面。传统镀铬工艺产生的六价铬具有强致癌性,已逐渐被三价铬或无铬钝化技术取代。铜电镀废水中含有铜离子、镍离子、氰化物(若使用氰化镀铜)等有害物质,必须经过专门的废水处理系统,如化学沉淀、离子交换或膜分离技术,确保出水指标符合《电镀污染物排放标准》(GB 36200-2018)等国家标准。此外,表面处理过程中使用的酸雾、碱雾需经过废气收集与净化装置处理,防止挥发性有机物(VOCs)及酸性气体直接排放。企业需建立严密的环境监测体系,定期检测废水、废气及固废,确保生产过程符合绿色制造要求。