
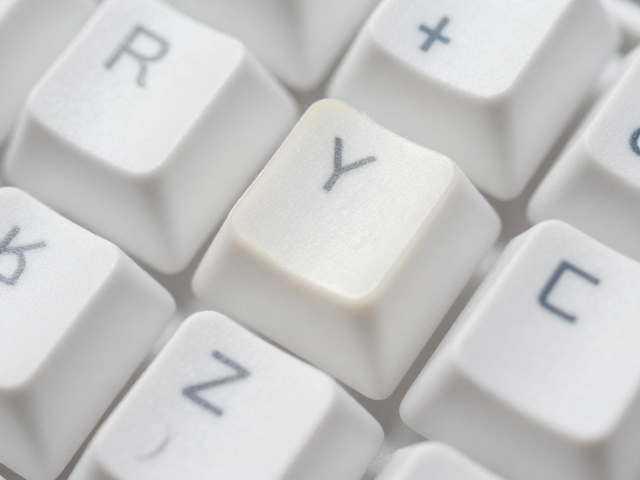
双色注塑透光键帽的光学原理与材料选择
双色注塑透光键帽的核心在于利用两种不同材质的折射率差异来形成清晰的字符边缘,其中主体通常采用ABS工程塑料,而字符部分则使用经过特殊改性的透明或半透明材料。这种工艺通过模具设计将两种材料在注塑过程中精确结合,透明字符部分能够引导光线通过,而主体ABS部分则提供色彩和结构支撑。在实际生产中,透明字符材料的透光率、耐热性以及与ABS主体的粘合强度是决定最终视觉效果的关键指标,高透光率的材料能确保背光均匀,减少暗斑现象,而良好的界面结合力则能防止字符在使用过程中脱落或产生白边。
模具结构设计对字符边缘成型的影响
模具型腔的分型面设计直接决定了透光键帽字符边缘的锐利程度和贴合紧密度,通常需要在字符与主体材料的交界处设置严密的止水口或精密配合面。为了获得清晰的边缘,模具加工时需对字符区域的型芯进行高精度抛光,确保表面粗糙度极低,以减少光线散射。同时,注塑过程中的压力控制至关重要,过高的注射压力可能导致透明材料溢出至主体区域,形成毛刺或模糊边缘,而压力不足则可能导致填充不完整,出现缺料或气泡。因此,模具流道系统的设计需平衡填充速度与保压效果,确保两种材料在微观层面实现无缝融合。
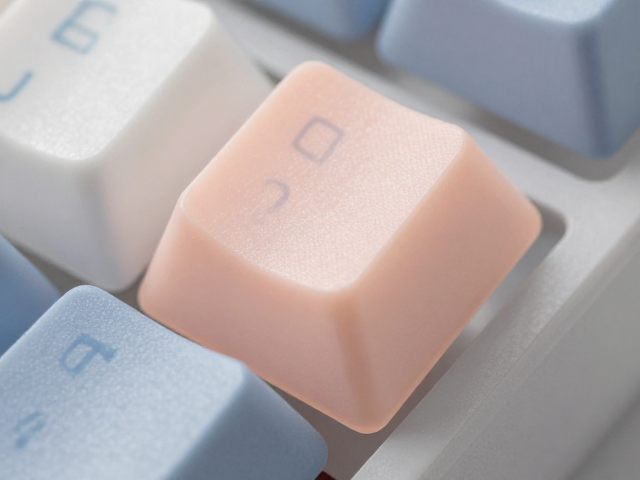
注塑工艺参数对透光效果的影响机制
注塑过程中的温度控制是影响双色注塑透光键帽外观质量的重要环节,透明字符材料的注塑温度通常高于主体材料,以保证其良好的流动性和透明度。保压阶段的压力和时间需要精确计算,以补偿材料冷却时的收缩,防止字符与主体之间产生间隙,进而导致漏光或边缘发白。此外,冷却时间的设定需兼顾成型效率与内应力消除,过长的冷却时间可能导致生产效率低下,而过短的冷却时间则可能引起零件变形或尺寸不稳定。通过优化螺杆转速、背压等参数,可以有效减少材料降解,保持透明区域的纯净色泽,确保背光下的字符边缘清晰锐利。
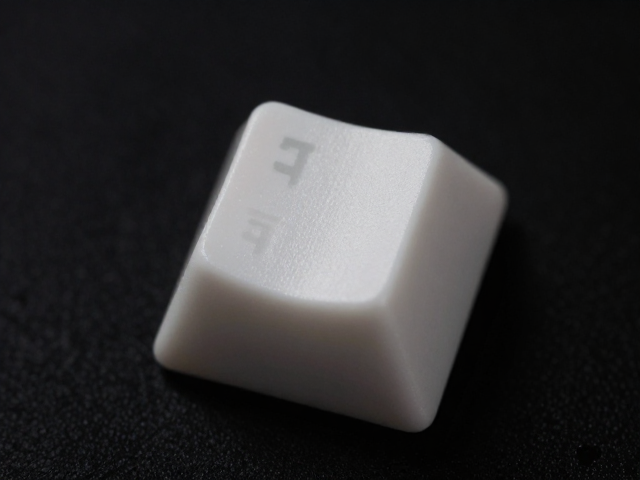
后处理工艺与质量检测标准
成型后的透光键帽通常需要进行去毛刺和清洁处理,以去除注塑过程中可能产生的微量飞边,这些飞边会严重影响字符边缘的视觉表现。在质量检测方面,透光均匀性、字符边缘的贴合度以及整体结构的强度是主要评估指标,常用方法包括背光测试、显微镜观察以及跌落测试等。透光率测试需确保在标准光源下,字符内部无明显的杂质或气泡,边缘过渡自然,无明显的断层或错位。对于高精度要求的产品,还会采用自动化光学检测系统对字符尺寸和位置精度进行批量筛查,以符合严格的行业外观标准。