
紫外激光雕刻机的物理特性与键帽材质适配
紫外激光(UV Laser)利用波长为355nm的短波长光束,通过“光化学效应”直接打断材料分子间的化学键,实现冷加工。相较于传统的CO2激光或光纤激光,紫外激光产生的热影响区极小,能够有效避免ABS、PBT等常见键帽材质在雕刻过程中出现的边缘发黑、熔化或变形现象。这种物理特性使得其在处理高透光树脂、陶瓷甚至部分经过特殊涂层处理的金属键帽时,能保持极高的边缘清晰度,是浅刻工艺的核心技术支撑。
键帽材质的分子结构决定了紫外激光的吸收率与雕刻深度。常见的ABS塑料对紫外光具有较高的吸收效率,雕刻时只需较低功率即可形成细腻的浅刻纹理;而PBT材质结晶度较高,表面硬度大,通常需要调整脉冲频率和能量密度以维持雕刻的一致性。对于表面印有UV油墨或经过二色成型工艺的键帽,紫外激光能够精准去除表层油墨而不损伤底层基材,从而实现高对比度的字符呈现,这是传统机械雕刻难以达到的精细度。
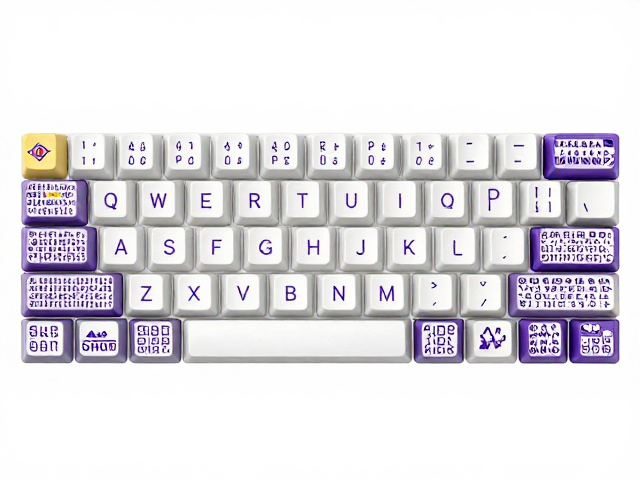
标准ASCII字符的矢量数据处理与排版逻辑
高精度定制的基础在于矢量图形的精确转换。ASCII字符集包含数字、字母、标点符号等标准字符,在导入激光雕刻软件前,必须确保源文件为纯净的矢量格式(如AI、DXF或SVG),并消除所有多余的锚点。字符的线宽(Stroke Width)需根据激光光斑直径进行等比例缩放,通常建议线宽设置为0.1mm至0.3mm之间,以匹配紫外激光的光斑聚焦效果。过细的线条可能在浅刻中因能量密度不足而断裂,过粗则可能导致字符边缘模糊,影响视觉上的锐利感。
排版布局需严格遵循键帽的几何中心与激光运动轨迹的映射关系。在进行浅刻时,字符在键帽表面的投影位置会因激光头的高度误差产生微小的位移,因此需通过软件设置Z轴补偿参数。对于标准高度(如Cherry Profile或SA Profile)的键帽,需预先测量其顶部曲率半径,在软件中构建相应的贴合路径或调整焦距平面。同时,字符间的间距(Kerning)需经过微调,避免在浅刻过程中因边缘衍射效应导致相邻笔画粘连,确保每一个ASCII字符独立且清晰可辨。
激光参数优化与浅刻深度控制
紫外激光雕刻的核心在于能量密度(Fluence)与扫描速度(Scan Speed)的平衡。浅刻的目标是在键帽表面形成深度仅为0.05mm至0.2mm的微观凹槽,而非穿透性雕刻。参数设置时,应优先降低单脉冲能量,提高扫描频率,通过多次低速扫描叠加效果来形成均匀的纹理。常见的初始参数区间为:功率10%-30%,速度500-1500mm/s,频率20-50kHz。具体数值需根据键帽材质的反射率和吸收特性进行微调,例如深色PBT材质可能需要稍高的功率以克服表面反光,而浅色材质则需降低功率防止过烧。
焦距的精准控制是决定雕刻边缘锐利度的关键因素。紫外激光具有极短的瑞利长度,焦点位置必须精确落在键帽表面。在实际操作中,建议使用自动对焦模块或手动微调平台,确保激光光斑直径处于最小状态(通常为0.03mm-0.05mm)。在雕刻过程中,若发现字符边缘出现毛刺或深度不均,应检查镜片清洁度及激光管输出稳定性。此外,引入空气辅助吹气装置可以有效吹离雕刻产生的微粒,防止二次吸附污染表面,同时有助于控制局部温度,维持浅刻区域的稳定性。
后处理工艺与成品质量检测
激光雕刻完成后的键帽需经过严格的清洁与质检流程。浅刻区域可能残留微量碳化物或粉尘,需使用无水乙醇配合无尘布进行轻柔擦拭,或使用超声波清洗机进行深层清洁,确保凹槽内部无残留物影响字符视觉效果。对于高透光材质的键帽,还需检查雕刻面在背光状态下是否出现明显的散射光斑,这通常源于表面微观粗糙度不均,需通过优化激光路径或增加一次低功率抛光扫描来改善表面平整度。
质量检测应包含视觉检查与尺寸测量两个维度。视觉上,需在标准光源下检查ASCII字符的笔画完整性、边缘锐度及深浅一致性,不得出现断笔、重影或局部过深现象。尺寸测量可使用高精度影像测量仪或光学显微镜,检测字符的高度、宽度及间距是否符合预设的公差范围(通常控制在±0.05mm以内)。对于批量定制场景,需抽取一定比例的样本进行耐磨性测试,验证浅刻结构在长期摩擦下是否容易磨损脱落,确保定制字符的持久性与耐用性。