
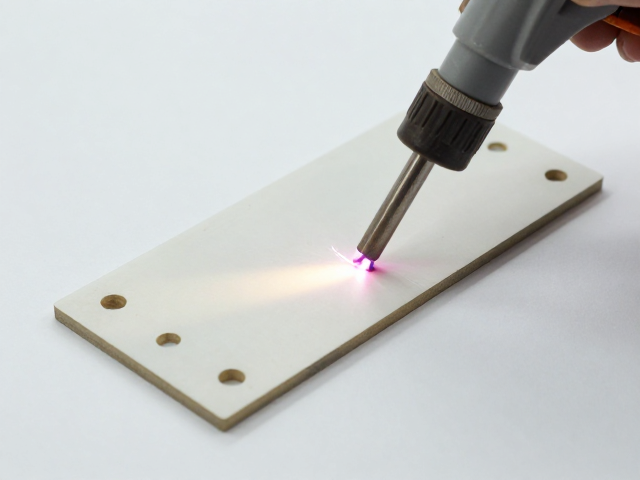
POM板焊接的热风枪操作要点
POM(聚甲醛)材料具有结晶度高和熔点范围窄的特点,焊接过程中热输入的控制直接决定了接头的强度与外观质量。使用热风枪进行焊接时,喷嘴与板材表面的距离通常建议保持在2-3厘米,热风温度需稳定在220℃至250℃之间,这一区间能确保材料达到理想的熔融状态而不至于分解发黑。操作时需保持热风枪匀速移动,避免局部过热导致板材变形或产生气泡,同时配合专用的POM焊条,待焊条与基材表面同时呈现半透明熔融态时,迅速用压轮压实,挤出内部空气,形成致密的结合层。
焊接后的冷却过程同样会影响最终成型的精度,自然冷却可以减少内应力残留,防止板材在后续加工或使用中发生翘曲。对于需要快速定型的场景,可使用湿布轻轻覆盖焊接区域辅助降温,但需避免冷水直接接触高温塑料表面,以免因温差过大导致裂纹。焊接完成后,应检查焊缝表面是否平整、无凹陷,且颜色与基材基本一致,若出现发白或粗糙现象,通常意味着加热不足或焊条添加过快,需重新打磨后补焊。
独立式定位板的结构设计与预处理
独立式定位板在POM组件中承担着精确定位和支撑的功能,其安装前的预处理是保证长期稳定性的关键。定位板的安装孔位需经过精密加工,孔径与固定螺丝的配合间隙应控制在0.05mm至0.1mm之间,过紧会导致安装应力过大,过松则无法保证定位精度。在安装前,务必清理定位板表面及POM基材上的油污、灰尘及脱模剂残留,可使用无水乙醇进行擦拭,确保粘接面或接触面的清洁度,这对于后续可能涉及的胶粘辅助固定或焊接固定都至关重要。
定位板的几何结构设计需考虑POM材料的蠕变特性,避免在长期受力下发生塑性变形。通常建议在定位板与POM基材接触的面增加防滑纹理或设置定位销孔,以提高摩擦力和抗剪切能力。若定位板尺寸较大,应设计加强筋或采用阶梯式安装结构,以分散应力集中。在安装孔周围,可预先进行倒角处理,避免螺丝拧紧时POM材料因应力集中产生微裂纹,这一细节处理能显著提升整体结构的耐用性。
机械固定与焊接固定的实施策略
机械固定是独立式定位板最常用的安装方式,主要依赖螺丝或铆钉实现。在使用螺丝固定时,建议选用尼龙自锁螺母或加装防松垫圈,因为POM材料的摩擦系数较低,普通螺丝在振动环境下容易松动。螺丝拧紧时应采用对角交替拧紧的方式,逐步施加扭矩,避免单点受力导致板材变形。对于需要频繁拆卸的场景,可使用铜螺母嵌入POM板,铜螺母与POM的结合力较好,且能提供稳定的螺纹配合,延长使用寿命。
当定位板与POM基材需要形成一体化结构时,热风焊接是更优的选择,它能提供连续且均匀的支撑力。焊接时,定位板边缘需与POM基材紧密贴合,间隙控制在0.5mm以内,过大的间隙会导致焊条填充过多,影响强度。焊接过程中,焊条应始终保持在熔融状态下引入,利用热风同时加热基材和焊条,确保分子链充分缠绕。焊接完成后,若发现焊缝边缘有溢出,可使用细砂纸轻轻打磨平整,注意打磨方向应平行于焊缝,避免破坏焊接界面的结合力。
安装后的质量检测与应力消除
安装完成后的定位板需进行严格的质量检测,重点检查其平面度和位置精度。使用千分尺或游标卡尺测量定位板安装后的高度变化,确保其与周边结构的配合公差符合设计要求。对于高精度要求的场景,可使用三坐标测量仪检测定位板关键尺寸,验证其是否因安装应力或焊接热影响而发生微小位移。此外,还需检查焊缝或螺丝固定处是否有裂纹、变形或松动现象,这些缺陷往往是早期失效的前兆。
为了消除安装过程中产生的残余应力,可对固定后的POM组件进行退火处理。将组件放入恒温烘箱中,温度设定在110℃至120℃,保温时间约为2-4小时,随后缓慢冷却至室温。退火处理能有效释放POM材料内部的内应力,提高尺寸稳定性,防止定位板在长期使用中因应力释放而发生变形或开裂。经过退火处理的组件,其机械性能和尺寸精度更为稳定,能够满足长时间、高负荷的使用环境需求。