
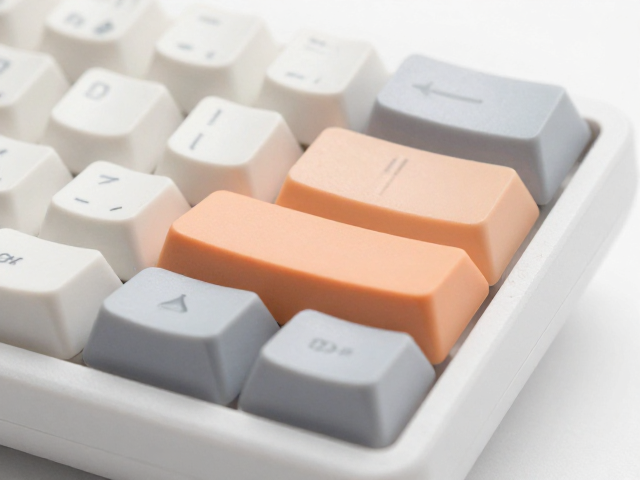
分层三色注塑键帽毛边成因解析
分层三色注塑工艺涉及不同材质在模具内的共注射过程,毛边问题通常源于材料流动性差异与模具配合精度的耦合效应。当ABS、PC或PBT等不同特性的塑料在模具型腔内汇合时,若注射压力过高或保压时间不足,材料可能溢出至分型面与滑块间隙,形成肉眼可见的飞边。特别是在双色或三色结构中,由于色母添加比例不同,局部粘度变化会导致填充不均,使得薄弱区域更容易产生溢料现象。
模具设计的精密程度直接决定了成品的外观质量。滑块与模仁的配合间隙若超过0.02毫米,在高压注塑环境下极易发生微量位移,从而形成永久性毛刺。此外,顶针复位不畅或导柱磨损也会造成模具闭合不严,导致塑料熔体渗入缝隙。对于多层结构的键帽,脱模斜度的设计若未充分考虑不同材料的收缩率差异,会在字符边缘或键帽侧面形成应力集中点,进一步加剧毛边的生成概率。
字符模板设计中的避坑策略
字符模板的设计需严格遵循等线体或等宽字体的规范,避免在笔画连接处设置过小的倒角或尖锐夹角。在三维建模阶段,字符边缘应设置0.1-0.2毫米的微圆角过渡,以减少注塑过程中的应力集中,防止材料在冷却收缩时因局部张力过大而产生撕裂或毛边。同时,字符深度应控制在0.3-0.5毫米之间,过浅的雕刻深度会导致边缘清晰度不足,而过深则可能引起填充困难,增加毛边风险。
模板文件的导出格式需确保几何信息的完整性,推荐使用STEP或IGES格式进行数据传递,以避免STL格式因网格离散化导致的边缘失真。在排版布局时,字符间距应保持均匀,避免相邻笔画间距小于0.5毫米,以防注塑时材料无法充分填充或发生干涉。对于特殊符号或细线条设计,需预先进行模流分析模拟,确认熔体流动路径是否顺畅,及时调整浇口位置以平衡填充压力。
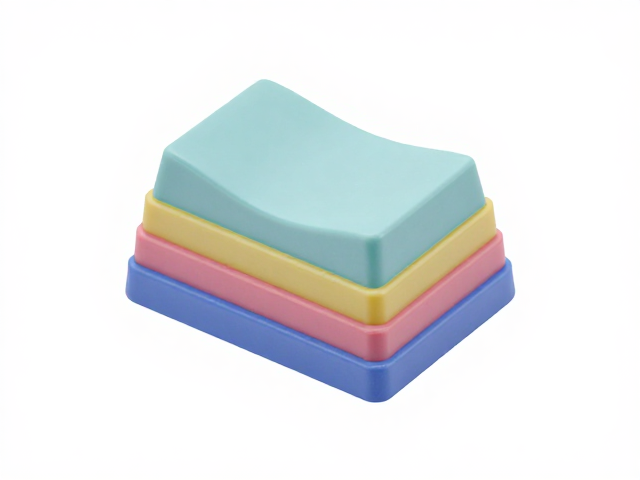
工艺参数优化与模具维护
注射过程中的温度曲线需根据不同材料特性进行精确设定,例如PC材料通常需要在280-300摄氏度的料筒温度下进行注塑,而PBT材料则需控制在250-270摄氏度。注射速度应设置为中低速,以减少剪切热对材料性能的破坏,同时降低熔体流速过快导致的湍流现象。保压压力需根据键帽厚度进行微调,过高的保压压力会将多余材料强行压入模具缝隙,形成明显毛边,建议通过试模逐步确定最佳保压值。
模具的定期维护是消除毛边的关键措施。每生产5000-10000件后,需对分型面、滑块及顶针进行清洁与抛光处理,去除附着的热固性残留物。检查模具冷却水道是否畅通,确保键帽在模具内均匀冷却,避免因冷却不均导致的变形或收缩差异。对于高频使用的模具,需定期检查导柱与滑块衬套的磨损情况,及时更换老化部件,维持模具闭合面的紧密贴合,从物理结构上杜绝溢料可能。