
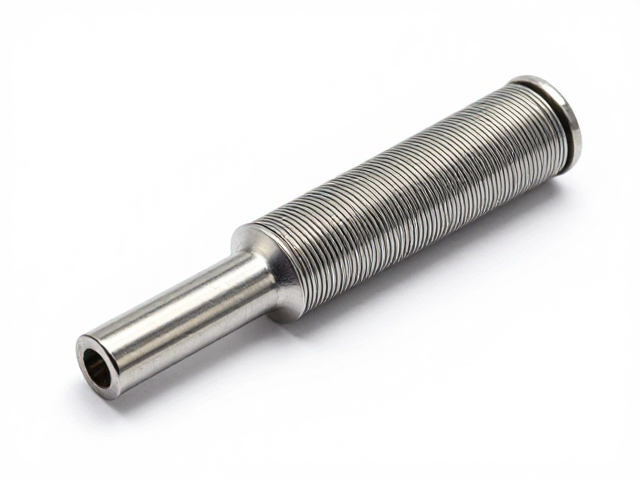
材料特性与力学优势解析
高弹性硅胶在替代传统金属钢丝的应用场景中,其核心优势源于材料本身的分子结构特性。硅胶主链由硅氧键构成,键能高且键角灵活,使得材料在极低温环境下仍能保持优异的柔韧性,不易发生脆性断裂。相较于金属钢丝,硅胶具备更高的断裂伸长率,部分医用级或工业级硅胶制品在拉伸状态下可实现超过300%甚至500%的形变恢复,这种特性使得其在需要频繁弯折或承受动态载荷的轴脚连接部位中,能有效吸收震动能量,降低金属疲劳风险。
从物理性能对比来看,硅胶的密度通常在1.2-1.5 g/cm³之间,远低于钢材的7.8 g/cm³左右。这意味着在同等体积下,硅胶组件的重量显著减轻,有助于整体设备的轻量化设计。此外,硅胶具有出色的电绝缘性能和耐化学腐蚀性,能够抵御油污、酸碱环境及紫外线的侵蚀,这解决了金属钢丝在潮湿或腐蚀性环境中容易生锈、氧化从而导致尺寸变化或强度下降的问题,为轴脚孔位的长期稳定配合提供了材料基础。
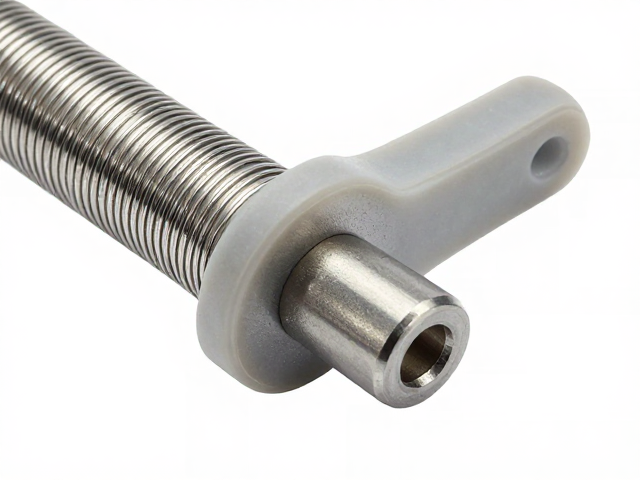
孔位适配与公差控制逻辑
轴脚孔位的精准适配是替代成功的关键,硅胶材料的“高弹性”并非意味着无序变形,而是需要在设计阶段通过严密的公差计算来实现。由于硅胶在受力后会产生非线性形变,因此在设计轴脚与孔位的配合时,需引入过盈配合或间隙配合的计算模型。通常建议初始设计间隙控制在0.1mm至0.5mm之间,具体数值需根据硅胶的邵氏硬度(如30A至60A)进行调整。硬度较低的硅胶需要更大的预留空间以容纳压缩变形,而硬度较高的硅胶则可提供更稳定的定位支撑。
制造工艺对孔位精度有着决定性影响。采用液态硅胶注射成型(LSI)或固态硅胶模压工艺时,模具的精密程度直接决定了孔位的同心度与位置度。为了确保适配性,生产过程中需对模具温度、注射压力及硫化时间进行严格监控,以减少因收缩率不一致导致的尺寸偏差。一般而言,高品质硅胶件的热膨胀系数约为10-15×10^-5/℃,在温度变化较大的工况下,需预留一定的热胀冷容差,避免因环境温度剧烈波动导致孔位卡死或松动,从而维持机械结构的稳定性。
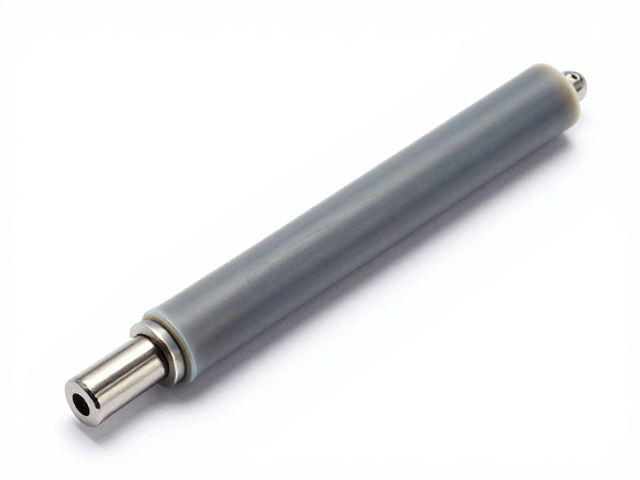
安装工艺与应力管理
在安装过程中,硅胶轴脚与孔位的结合方式直接影响最终的使用效果。由于硅胶具有记忆效应,安装时应避免使用尖锐工具强行撬入,以防局部应力集中导致材料撕裂或永久变形。推荐使用导向工装辅助安装,确保轴脚沿轴向平稳进入孔位,减少侧向剪切力对硅胶结构的破坏。对于多孔位阵列结构,建议采用对角线顺序逐步锁紧或固定,以平衡各受力点的应力分布,防止因单点受力过大导致整体结构扭曲,进而引发孔位错位。
长期运行中的应力管理同样不容忽视。硅胶在持续受压状态下可能出现压缩永久变形现象,这是高分子材料的固有物理特性。为了延缓这一过程,设计时应避免硅胶部件处于极限压缩状态,保留一定的回弹空间。在实际应用中,可定期检查轴脚连接处的外观变化,若发现硅胶表面出现发白、裂纹或孔位明显偏移,应及时评估材料老化情况。通过合理的载荷限制与定期的维护检查,可以确保硅胶轴脚在替代金属钢丝后,依然保持预期的定位精度与结构完整性。