
素坯陶瓷的选材与基础处理
制作磨砂质感陶瓷键帽,第一步在于对素坯材料的精准把控。市面上常见的用于手工制作的陶瓷原料多为炻器土或高白泥,其中炻器土因其烧结后硬度较高且不易变形,常被选为制作功能性键帽的首选。购买时需关注原料的目数,一般建议使用80-100目左右的细粉,过粗的颗粒会导致键帽表面出现明显的砂砾感,影响手感细腻度,而过细则可能在素烧阶段出现开裂风险。在获取原料后,需经过反复的揉泥或真空练泥处理,以排出内部气泡,确保坯体密度均匀。这一过程直接决定了后续打磨的难易程度,若内部存在气孔,打磨时极易产生崩角或粗糙不平的现象。
素坯成型阶段需严格遵循等静压或手工捏塑的标准流程。若采用等静压成型,需确保压力均匀,避免坯体内部应力不均导致后期开裂;若为手工捏塑,则需特别注意键帽底部的平整度以及侧壁的垂直度。成型后的素坯不可立即进行精细打磨,必须经过阴干处理。将成型好的坯体放置在湿度相对稳定的环境中自然干燥,避免阳光直射或热风快速吹干,否则水分蒸发过快会导致坯体结构疏松,后续在去除模具痕迹或修整边缘时容易碎裂。干燥至手触无凉感、敲击声音清脆时,方可进入素烧工序。
素烧定型与粗磨去痕
素烧是陶瓷键帽制作中至关重要的定型环节。将完全干燥的素坯放入窑炉,升温至900℃至1000℃进行低温烧结。这一温度区间旨在去除坯体内的有机物质和结晶水,使坯体获得初步强度,即所谓的“白坯”状态。素烧后的陶瓷表面依然保持多孔状态,吸水性极强,这为后续的打磨提供了良好的物理基础。需要注意的是,素烧时间不宜过长,以免坯体因过度收缩而产生变形,影响键帽与轴体的配合精度。出窑后,需等待坯体完全冷却至室温,避免因温差应力导致隐性裂纹。
素烧完成后,键帽表面通常带有模具脱模时的微小瑕疵或模具线痕,此时需使用粗目数的砂纸进行初步打磨。推荐使用400-600目的水砂纸,配合清水进行湿磨。湿磨能有效减少粉尘飞扬,同时防止砂纸堵塞,使打磨更加跟手。打磨的重点在于消除模具线、平整键帽顶部平面以及修整底部卡脚位置。在打磨过程中,需保持力度均匀,避免局部过度磨损导致键帽厚度不均,进而影响敲击时的受力平衡。此阶段的目标是获得一个形状规整、表面无明显瑕疵的半成品,为后续形成细腻的磨砂质感奠定基础。
细磨构建磨砂肌理
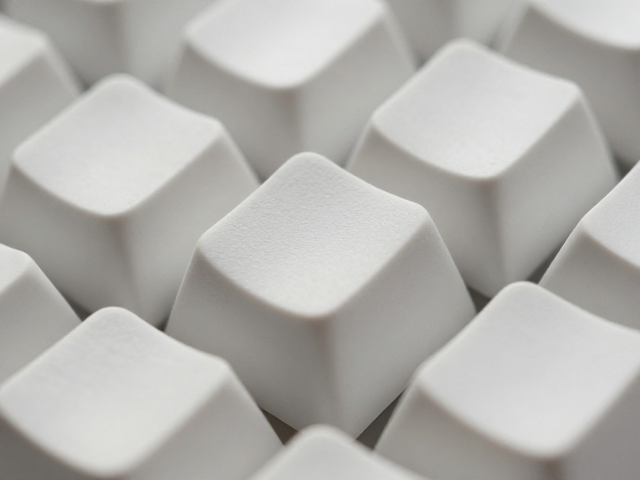
细磨是塑造磨砂质感的核心步骤,决定了键帽最终的视觉效果和触觉体验。在粗磨完成后,需逐步过渡到800目、1000目、1500目乃至2000目以上的砂纸进行逐级打磨。每一级砂纸的打磨时间需充足,直到上一级砂纸留下的划痕完全消失,再更换下一目数的砂纸。这种阶梯式的打磨方式能够确保表面逐渐趋于细腻,同时保留均匀的微观粗糙度。对于追求极致磨砂效果的制作者,有时会使用金刚石锉刀或专用研磨膏进行局部精修,以处理砂纸难以触及的角落或边缘。
在达到预定目数后,键帽表面会呈现出一种哑光、柔和的视觉效果,即典型的“素坯磨砂”感。这种质感不同于高温釉面的光滑,它保留了陶瓷原始的质朴气息,触感温润且不滑手,非常适合追求极简风格的桌面搭配。值得注意的是,磨砂质感的持久性取决于打磨的均匀度。如果打磨过程中力度不均,会导致表面光泽度不一致,形成斑驳的视觉效果。因此,在细磨阶段需定期用湿布清洁表面,检查划痕去除情况,确保整体质感的一致性与纯粹性。
清洁收尾与最终定型
经过多道打磨工序后,键帽表面附着有大量陶瓷粉末和泥浆,必须进行严密的清洁。使用超声波清洗机或软毛刷配合清水彻底清洗键帽,确保所有细微孔隙中的粉尘被清除干净。若残留粉末未清理干净,会在后续使用中因摩擦产生异响或影响手感。清洗后,将键帽置于通风处自然晾干,或使用低温烘箱进行快速脱水。此步骤至关重要,因为残留水分可能在后续存放中导致霉菌滋生或影响键帽的长期稳定性。
最终成型的磨砂质感纯色陶瓷键帽,其物理特性已趋于稳定。由于未经过高温釉料覆盖,其表面孔隙率相对较高,因此在日常使用中需注意防水防污。虽然这赋予了键帽独特的原始美感,但也意味着需要更频繁的清洁维护。通过上述从选材、素烧、粗磨、细磨到清洁的完整流程,即可独立制作出色差均匀、质感细腻的磨砂陶瓷键帽。这种制作方式不仅降低了材料成本,更赋予了每一件作品独一无二的手工痕迹,满足了个性化定制的需求。