
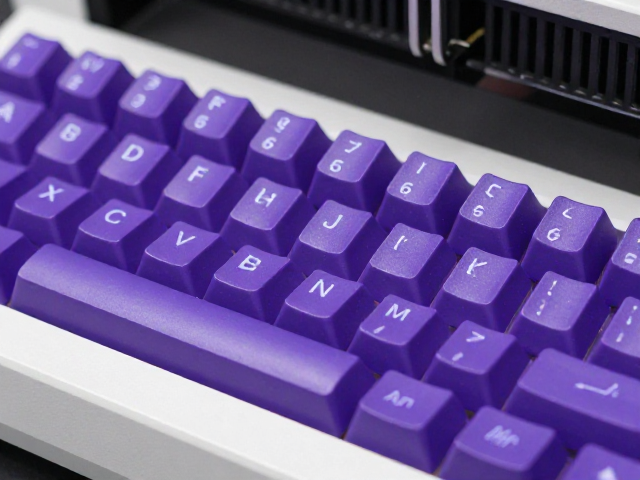
紫外激光雕刻机的物理特性与键帽材质适配
紫外激光雕刻技术的核心在于“冷加工”原理,其波长通常为355nm,属于短波长光源。当紫外光束照射到材料表面时,光子能量足以打断材料分子的化学键,使表层物质直接升华或剥离,而非通过高温熔融进行切割。这种物理机制使得加工过程中产生的热影响区极小,能够有效避免ABS、PBT等常见键帽塑料材质出现发黄、变形或边缘发白碳化的现象。对于需要保留材质原有手感和视觉质感的键帽定制而言,紫外激光的高能量密度与精密的光斑控制能力,是实现浅刻工艺的基础条件。
键帽材质的结晶度与表面处理工艺直接影响雕刻效果的清晰度。高结晶度的PBT材料在紫外激光下能形成较为锐利的边缘,而经过类肤质感涂层处理的键帽则对激光功率的稳定性要求更高,过高的功率可能导致涂层脱落或产生不规则的粗糙面。在实际操作中,需根据键帽的具体聚合物成分调整激光参数,确保雕刻深度控制在0.1mm至0.3mm之间。这一深度区间既能保证字符在长期使用中不易因摩擦而完全磨平,又能维持键帽顶面的平整度,避免影响机械轴体的触发手感。
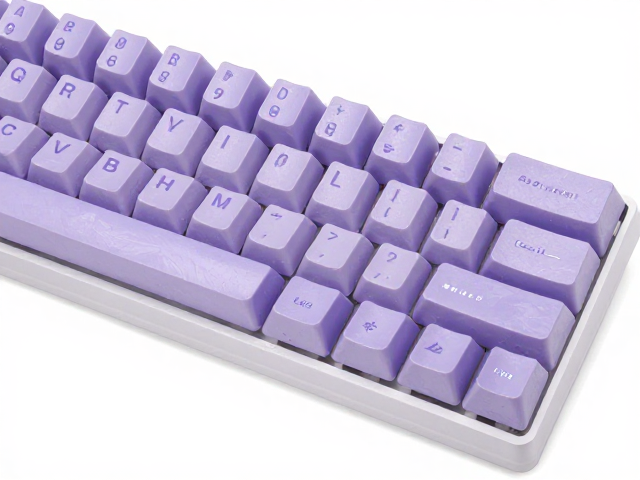
标准ASCII字符的排版逻辑与精度控制
标准ASCII字符集包含95个可见字符,涵盖字母、数字、标点符号等基础输入元素。在键帽设计中,这些字符的几何结构相对简单,但为了在微小的键帽表面保持极高的辨识度,字体选择与比例缩放至关重要。常见的等宽字体如Courier New或Consolas,因其字符宽度一致,能确保在紧凑排列下视觉上的整齐划一。然而,高精度定制并非仅依赖字体文件,更需关注字符在激光光栅扫描过程中的路径规划。激光头在移动过程中需处理大量的坐标数据,任何微小的步进误差都可能导致字符笔画出现重影或断点。
为了实现真正的“高精度”定制,激光设备的分辨率与振镜系统的动态响应速度起着决定性作用。高质量的紫外激光雕刻机通常配备高精度的F-Theta场镜,能够将激光束聚焦至微米级别的光斑大小。在雕刻如“i”、“j”等带有点状结构的字符时,光斑的稳定性直接决定了点与基线的对齐精度。此外,字符间距(Kerning)的处理也需通过专用软件进行微调,以补偿激光扫描过程中的机械惯性带来的微小偏移。通过优化G代码中的加速与减速曲线,可以进一步减少动态误差,确保每一个ASCII字符的边缘平滑且位置精准。
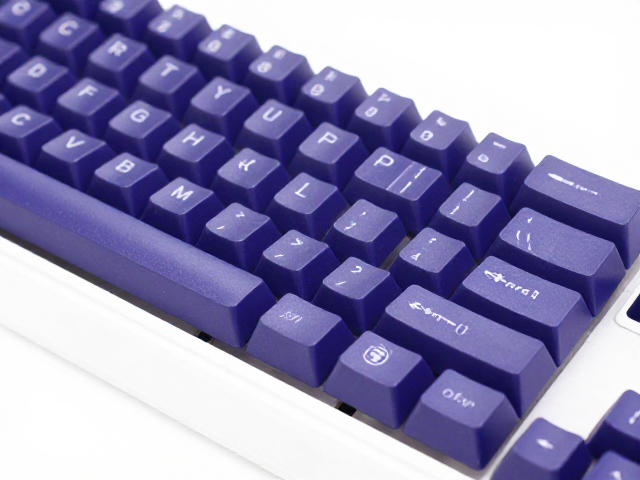
工艺参数设置与表面质量控制
激光功率、扫描速度与频率的组合构成了紫外激光雕刻的核心参数体系。对于键帽浅刻工艺,较低的功率配合较高的扫描速度通常能获得更细腻的表面效果,避免材料过度剥离。具体的参数设定需依据激光器的实际输出功率进行校准,例如,在5W至10W紫外激光设备中,雕刻深度每增加0.05mm,功率可能需要相应提升5%-10%,同时扫描速度需降低以维持能量密度。频率的选择同样关键,高频脉冲有助于提高材料的去除效率并减少热积累,通常设置在20kHz至80kHz之间,具体数值需根据键帽材质的吸光特性进行实测调整。
除了核心参数,辅助系统的稳定性对最终成品的一致性具有显著影响。激光振镜的校正状态、保护镜片的洁净程度以及焦距的精确锁定,均会直接影响雕刻效果的均匀性。在实际生产环境中,建议采用自动焦距补偿功能,以应对键帽表面可能存在的微小不平整。此外,排烟与除尘系统的有效运行至关重要,激光加工产生的聚合物微粒若附着在键帽表面或镜片上,会导致后续雕刻出现黑点或模糊。通过优化气流导向,确保加工区域的空气洁净度,是维持高精度定制稳定输出的必要措施。
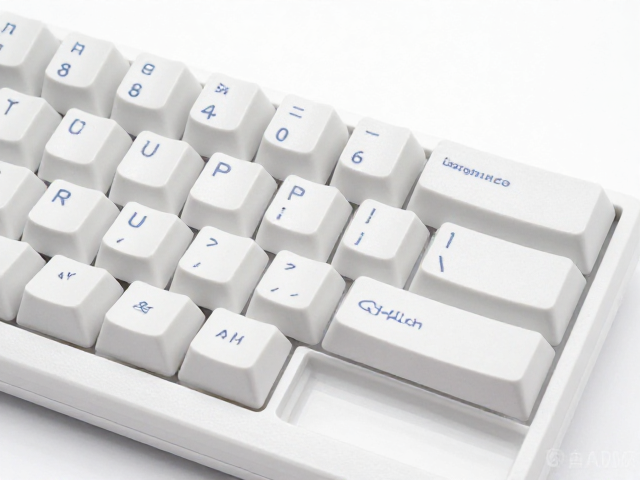
后处理流程与成品检验标准
激光雕刻完成后的键帽表面通常残留少量加工碎屑或氧化层,简单的清洁步骤即可恢复其原始光泽。使用无水乙醇配合无尘布轻轻擦拭雕刻区域,可去除附着微粒,同时避免使用含有油性成分的清洁剂,以防残留物影响字符边缘的清晰度。对于经过特殊表面处理的键帽,清洁时需格外轻柔,以免破坏涂层结构。此阶段的目视检查应重点关注字符边缘是否有毛刺或粘连现象,以及整体图案是否有因焦距变化导致的深浅不一。
成品检验需建立可量化的标准,而非依赖主观判断。高精度定制的核心指标包括字符尺寸误差、边缘锐度及表面粗糙度。使用高精度影像测量仪或显微镜头观察,字符的高度与宽度误差应控制在±0.05mm以内,边缘无明显锯齿。在实际应用中,可通过模拟打字机高频敲击测试,验证浅刻字符在长期摩擦下的耐磨性。若字符在标准测试周期内无明显磨损或模糊,则视为符合高精度定制要求。这一检验流程确保了每一件定制键帽在功能性与美学表现上均达到既定标准。