
浅刻激光键帽定制的核心原理
激光雕刻技术通过高能激光束照射键帽表面,利用材料对光能的吸收产生热效应或光化学效应,从而去除表层材料形成凹痕。对于PBT或ABS材质的键帽,浅刻通常控制在0.1至0.3毫米的深度,这一深度既能保证字符边缘清晰,又不会破坏键帽整体的结构强度。光束在聚焦镜组的作用下形成极小的光斑,能量密度高度集中,使得雕刻过程具有极高的分辨率,能够呈现细腻的字体线条。
这种工艺区别于传统的丝印或双色注塑,其核心优势在于无需油墨附着,字符与键帽材质融为一体,因此具有极强的耐磨性和抗褪色能力。用户日常高频敲击键盘时,字符边缘不会出现磨损掉漆的现象,保持了长久的视觉一致性。此外,激光雕刻不会改变键帽表面的原始纹理质感,保留了材质原有的触感反馈,这对于追求极致手感的用户而言,是物理层面的直接优化。
激光功率密度的计算逻辑
激光功率密度是决定雕刻质量的关键物理参数,其计算公式为功率密度等于激光输出功率除以光斑面积。在实际应用中,CO2激光器或光纤激光器的输出功率会根据设备型号有所差异,常见的工业级设备输出功率范围多在10瓦至100瓦之间。光斑面积则由激光波长、发散角以及聚焦镜的焦距共同决定,光斑越细,能量密度越高,雕刻线条越锐利。
计算过程中需特别注意材料的热导率和吸收率。不同颜色的键帽对激光的吸收特性不同,黑色键帽通常吸收率较高,所需功率密度相对较低;而透明或浅色键帽可能需要调整功率或增加辅助气体以增强对比度。通过精确计算功率密度,可以避免因能量密度过高导致材料熔融塌陷,或因能量密度过低导致雕刻深度不足、边缘模糊。
个性化字符的实现路径
个性化字符的实现依赖于矢量图形数据与激光振镜系统的精准配合。用户提供的字体文件或图案需转换为标准的矢量格式,如SVG或DXF,确保每一条路径都有严密的数学定义。激光控制系统读取这些数据后,驱动振镜高速偏转,精确控制激光束在键帽表面的扫描路径。对于复杂字体,系统会自动计算填充顺序和扫描间隔,以保证字符内部填充均匀,无断点或重叠瑕疵。
在字符设计上,浅刻工艺对字体结构有一定要求。笔画过细的字体在雕刻时可能因能量分散而变粗,影响可读性;笔画过粗则可能因排屑不畅导致边缘毛糙。因此,设计师通常会根据激光光斑直径调整字体笔画宽度,一般建议最小笔画宽度不小于光斑直径的1.5倍。此外,字符间距需经过精密计算,防止相邻字符在雕刻过程中因热效应产生粘连,确保每个字符独立清晰。
工艺参数对成品的影响
激光功率、扫描速度和重复频率三者共同决定了最终的雕刻效果。功率密度不足会导致雕刻浅且边缘发白,缺乏立体感;功率密度过高则会引起材料碳化,产生黑色污渍,甚至导致键帽表面出现裂纹。扫描速度影响激光在单位面积上的驻留时间,速度过快则雕刻不深,速度过慢则热积累过多,影响边缘光洁度。
重复频率即激光脉冲的频率,高频激光能提供更平滑的切割边缘,减少热影响区。对于浅色键帽,高频脉冲有助于提高对比度,使字符更加醒目。在实际调试中,需通过小样测试确定最佳参数组合,观察雕刻深度、边缘整齐度及表面色泽变化。参数优化是一个动态过程,需根据具体键帽材质批次和厚度进行微调,以确保每一批次产品的稳定性。
质量检测与标准参照
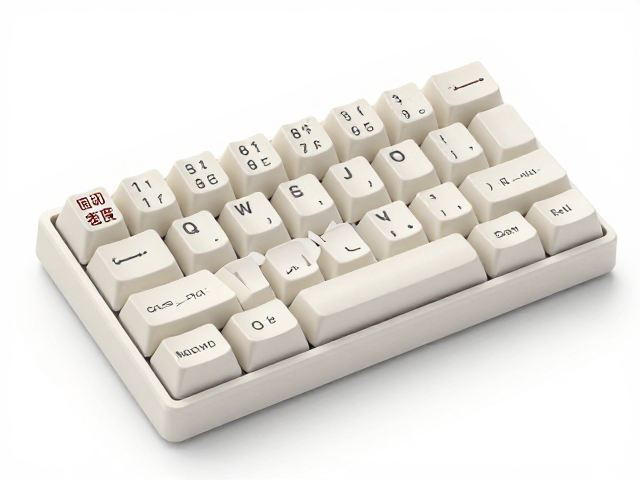
成品检测主要关注字符的清晰度、深度一致性及表面完整性。使用高精度显微镜观察字符边缘,检查是否有毛刺、断裂或熔融残留。深度测量通常使用激光测深仪或接触式测头,确保雕刻深度符合预设范围,误差控制在±0.05毫米以内。表面完整性检查需确认无烧焦、变色或裂纹,特别是在字符转折处,需重点排查热积累导致的瑕疵。
行业标准虽无统一的强制性国标,但行业内普遍遵循ISO 9001质量管理体系中的外观检验规范。用户可自行使用放大镜或手机微距镜头辅助检查,重点观察字符内部是否有未完全清除的材料残留,以及字符与键帽底色之间是否有明显的色差过渡。良好的工艺应呈现自然的灰度变化,无突兀的黑边或白边,确保视觉上的纯净与美观。